

Auteur: Weibo
Date: Oct 19, 2026
Partenaires Screw and Barrel pour les constructeurs de machines CI Cincinnati Plastics
Un constructeur d'extrudeuses de Cincinnati cite une ligne de profilés en PVC et se heurte à la même question que tous les fabricants de machines de la région finissent par se poser : le client souhaite une durée d'usure de dix ans, mais la vis et le canon indiqués sur le dessin ont déjà été reconstruits deux fois en trois ans. Le boulonnage d'une pièce de rechange identique ne résout rien.
C'est la raison pratique pour laquelle tant d'acheteurs dans le couloir des machines en plastique de l'Ohio finissent par taper « ci cincinnati » dans une barre de recherche alors qu'ils recherchent en réalité un partenaire vis et barillet plutôt qu'un catalogue de pièces détachées. La réponse courte est que ce marché n’achète pas de vis générique. Il achète une géométrie qui correspond à une résine spécifique, un ensemble d'usure qui résiste aux composés chargés et au rebroyage, un rapport d'inspection qu'un ingénieur qualité OEM peut accepter sans traduction et un calendrier de livraison qui maintient une chaîne d'assemblage en mouvement. Price est assis derrière les quatre.
Ce guide est destiné aux personnes qui doivent trouver la bonne combinaison : les responsables des achats comparant les devis ligne par ligne, les ingénieurs de procédés confirmant les dimensions par rapport à un original usé et les propriétaires signant une nouvelle relation avec un fournisseur qui peut durer une décennie. Il explique quelles géométries de vis la région utilise réellement, comment les paquets d'usure diffèrent dans la pratique, ce qui appartient à une demande de devis, comment le fret vers l'Ohio est généralement organisé et où se situent les risques réels d'achat.
Ce que les acheteurs de CI Cincinnati comparent avant de passer une commande de vis et de barils
Cincinnati n'est pas un marché unique. Il s’agit d’une ceinture industrielle compacte où trois types d’acheteurs différents se trouvent à moins d’une heure d’intervalle, et chacun juge un fournisseur de vis et de barillets sur des critères différents.
Le premier groupe est celui des équipementiers OEM de machines. Ces entreprises construisent des extrudeuses ou des machines de moulage par injection et achètent des jeux de vis et de barillets comme composants de production et non comme pièces de rechange. Leur service d'ingénierie contrôle le dessin, leur service qualité contrôle l'inspection à l'arrivée et leur service des achats contrôle le volume et le calendrier. La répétabilité entre les lots est plus importante qu'un seul prix unitaire, car un ensemble dont les mesures sont légèrement différentes de celles de la dernière expédition apparaît comme un problème d'assemblage dans leur atelier.
Le deuxième groupe est celui des transformateurs de matières plastiques. Ces usines fabriquent des pièces de tuyaux, de tôles, de profilés, de mousse ou moulées par injection et achètent une vis et un barillet lorsque l'ancien s'use ou lorsqu'une ligne est mise à niveau. Leur contrainte est le temps d'arrêt. Un processeur mesurant un canon usé avec une jauge d'alésage et le faisant correspondre à un dessin de 2009 a besoin d'un fournisseur capable de travailler à partir d'un croquis manuel aussi confortablement qu'à partir d'un fichier CAO natif.
Le troisième groupe est l’atelier de reconstruction et d’entretien qui dessert les deux. Ils se situent au milieu, achetant des vols de remplacement, des gorges d'alimentation, des clapets anti-retour et des ensembles complets, et ils se soucient le plus de la documentation et de la cohérence, car leur propre réputation voyage avec chaque pièce qu'ils installent.
Dans les trois cas, les quatre mêmes comparaisons décident de l'ordre. La correspondance géométrique vient en premier, car une vis présentant un écart de 0,05 mm sur le diamètre de la racine modifie le taux de compression et la qualité de la fonte. L'ensemble d'usure vient en deuxième position, car un corps nitruré contenant 40 % de polyamide chargé de verre n'atteindra pas les heures promises par le client. Les données d'inspection viennent en troisième position, car un ingénieur qualité de Cincinnati voudra des enregistrements dimensionnels et des valeurs de dureté dans la boîte. Le coût au débarquement et les délais de livraison viennent en quatrième position, et ils sont particulièrement importants lorsqu'un remplacement est urgent plutôt que planifié.
Un fabricant de vis et de barils qui peut répondre aux quatre questions dans la première réponse remporte généralement le compte. Celui qui répond avec une liste de prix et une demande de numéro de dessin le fait rarement.
Sur le marché de Cincinnati, le devis gagnant est celui qui comprend une confirmation de la géométrie, une recommandation d'usure, un plan d'inspection et une date d'expédition réaliste, et non le prix unitaire le plus bas.
Faire correspondre la géométrie des vis à la machine que votre client utilise
La plupart des erreurs d’approvisionnement commencent ici, bien avant que le prix ne soit discuté. Un acheteur compare deux devis pour un « double vis et barillet » sans remarquer que l'un est conique et l'autre parallèle, ou que le taux de compression diffère parce que l'original du client a été reconstruit avec une profondeur de vol non standard. Les quatre géométries principales ci-dessous couvrent presque tout ce qu'un constructeur de machines ou un transformateur de Cincinnati demandera.
Double vis conique et baril
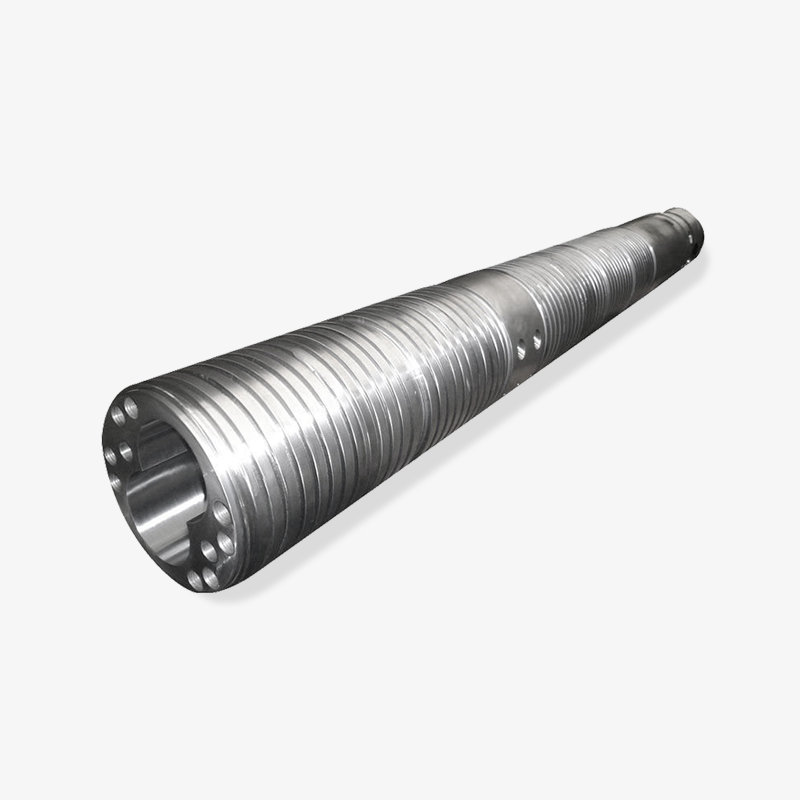
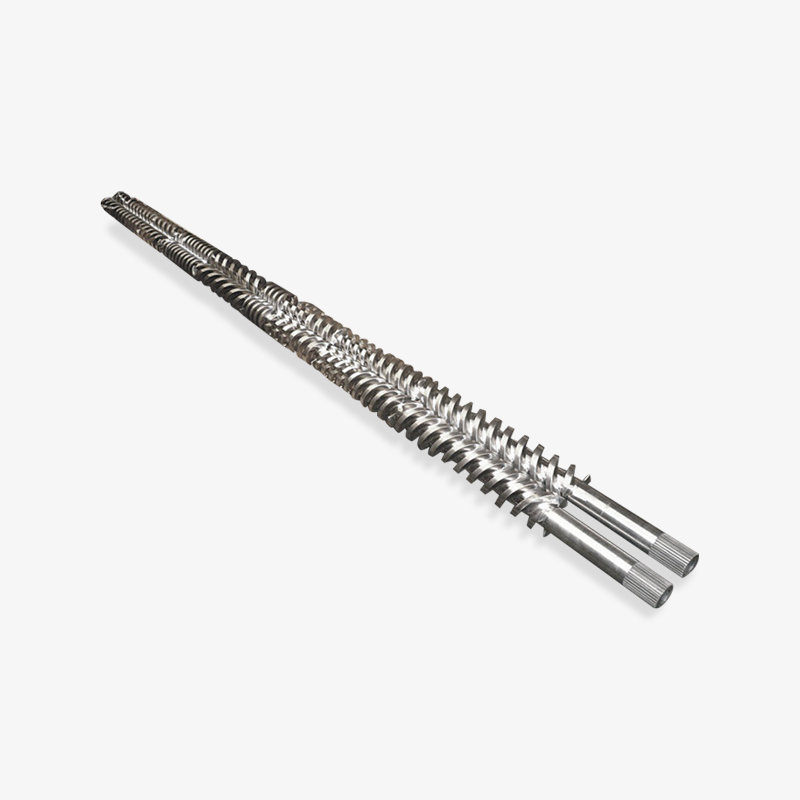
Les jeux de vis coniques doubles dominent les travaux en PVC rigide : tuyaux, profilés de revêtement et de fenêtre, clôtures, terrasses et composites bois-plastique. La conception conique à engrènement génère une pression de transport élevée sur une courte longueur, ce qui convient à l'alimentation en mélange sec et à une zone de compression exigeante. Lorsqu'un constructeur d'extrudeuses de profils de Cincinnati spécifie un ensemble conique, les détails qui décident si les pièces s'adaptent sont l'entraxe, la géométrie de la pointe de la vis, la progression du pas de vol et le motif de la bride du canon.
L’entraxe est l’endroit où l’usure apparaît en premier. Les vis coniques s'usent au niveau des pointes et à la racine, et à mesure que le jeu s'ouvre, le débit chute et la courbe de pression devient instable. Un processeur qui signale "la ligne ne tiendra pas la jauge" sur une machine vieille de dix ans décrit généralement une dérive de l'entraxe et non un problème de chauffage. Un fournisseur qui demande la mesure de l'alésage du canon en trois points sur la longueur, plus l'entraxe actuel, est un fournisseur qui l'a déjà fait.
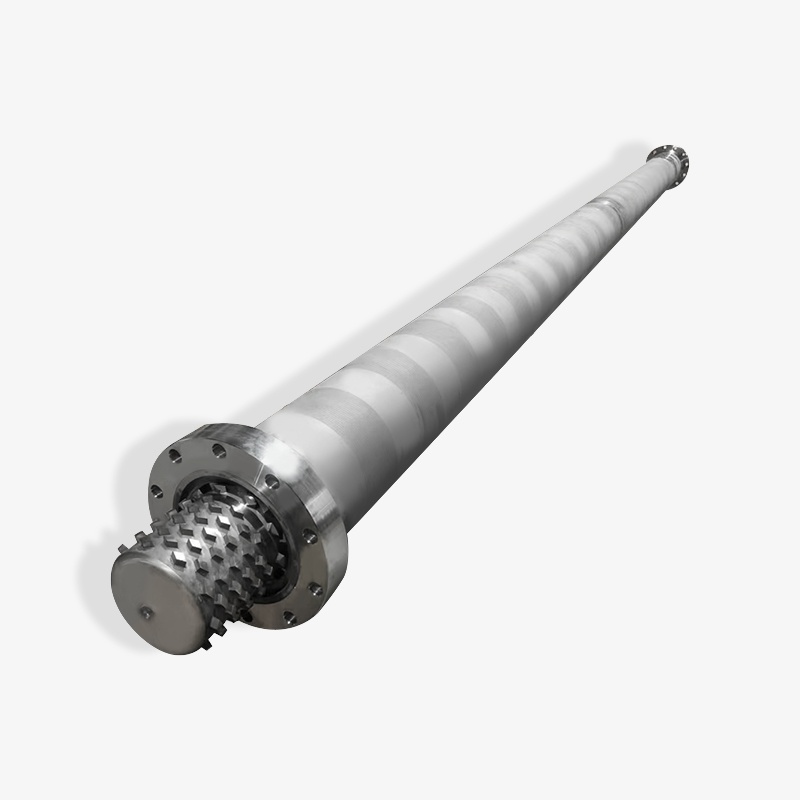
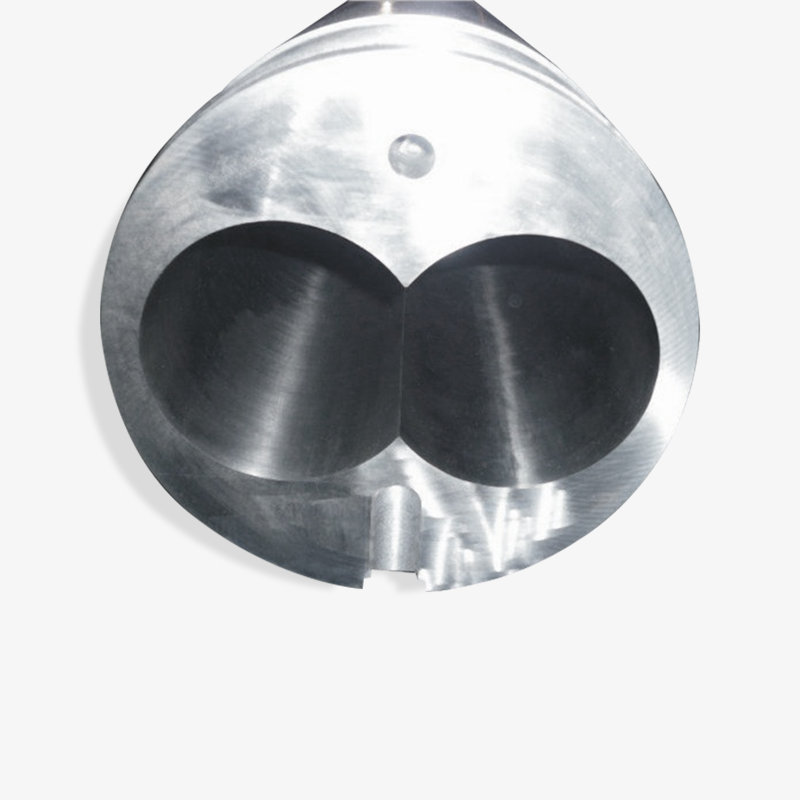 Vis jumelle conique et baril personnalisés pour le traitement des matériaux Passez en revue cet ensemble de vis et de barillet coniques personnalisés lorsque l'usure de l'entraxe ou la stabilité du transport du matériau sont importantes ; confirmer la qualité de l'acier de base et les mesures d'alésage avant de commander. Voir le produit →
Pour une première commande, demandez la qualité du matériau derrière la spécification de nitruration ou bimétallique, et pas seulement le numéro de dureté de surface. Une surface de 900 HV sur un acier à base souple se comporte très différemment de la même dureté sur un substrat correctement traité thermiquement une fois que la pièce subit un cycle thermique.
Double vis et baril parallèles
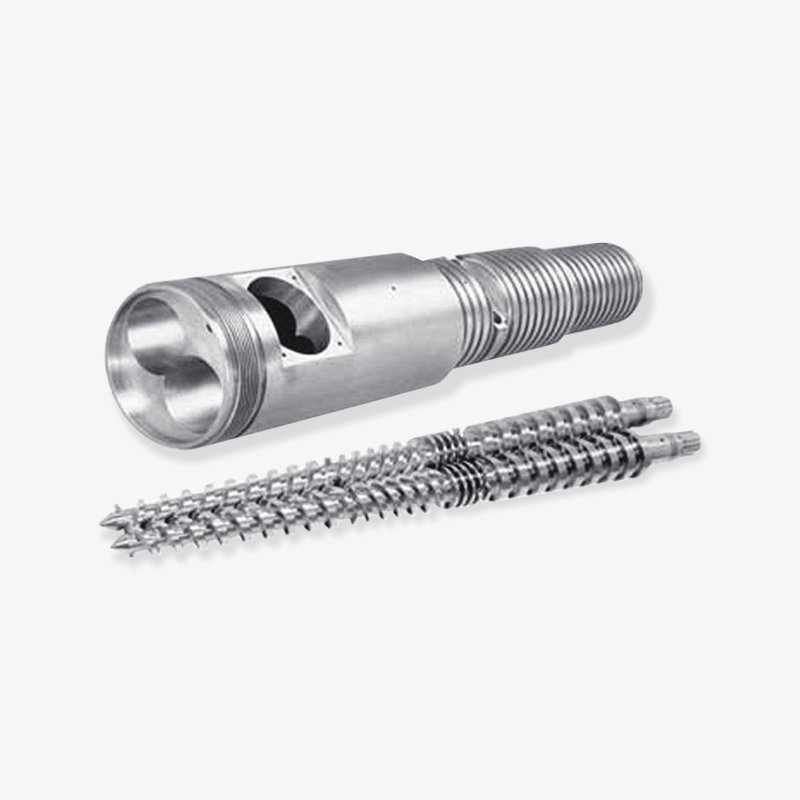
Des machines à double vis parallèles gèrent les composés, les mélanges maîtres, les composés chargés et renforcés, ainsi que les travaux de granulation à haut débit qui se situent en amont de nombreuses opérations de moulage à Cincinnati. La géométrie est modulaire dans la plupart des machines modernes, ce qui change la discussion sur l'approvisionnement : les acheteurs ne commandent pas un seul fût mais un ensemble de sections de fût, et le motif d'usure diffère zone par zone.
La zone d'alimentation, la zone de mélange et la tête de filière voient chacune des charges différentes. Un fournisseur qui traite un fût double parallèle comme une spécification de revêtement uniforme surchargera généralement la section d'alimentation et sous-construira la section de mélange. Diviser la spécification d'usure par zone coûte un peu plus cher sur le papier et beaucoup moins sur la durée de vie de la machine. Si vous souhaitez une présentation technique plus approfondie sur la façon dont ces machines réalisent le mélange et le transport, l'article sur technologie à double vis parallèle est une référence utile à envoyer à un collègue ingénieur.
Vis unique, feuille et mousse EPE
Les extrudeuses monovis restent la bête de somme pour les travaux de tôles, de tuyaux, de tiges et de profilés généraux où le composé est déjà bien mélangé. Dans la région de Cincinnati, les lignes de tôles desservant les clients de l'emballage et de la construction constituent une source constante de commandes de remplacement de vis uniques. Le taux de compression et la conception de la section d'alimentation déterminent davantage la stabilité du rendement que le diamètre nominal. C'est pourquoi un fournisseur doit toujours demander quelle résine et quelle densité apparente le client utilise.
La mousse EPE est un cas distinct. L'extrusion de mousse fait circuler un agent gonflant à travers le canon et la géométrie de la vis doit gérer la dispersion des gaz, la chute de pression et le refroidissement sans permettre une décomposition prématurée. Un ensemble de vis et de barillet en coton perlé n'est pas une vis unique à usage général avec une étiquette différente, et les acheteurs qui le traitent de cette façon se retrouvent avec une structure cellulaire incohérente. La spécification du débit de mousse, du type d'agent gonflant et de la densité cible au niveau de la filière fait la différence entre un ensemble réalisable et une ligne qui fonctionne pendant deux semaines puis s'arrête.
Extrudeuses planétaires pour PVC rigide
Les sections de rouleaux planétaires sont encore utilisées dans le calandrage du PVC rigide et dans certaines opérations de tuyauterie, car les multiples vis planétaires assurent une plastification douce et uniforme avec une grande surface d'échange thermique. La géométrie d'usure est complètement différente de celle d'une double vis : les jeux entre les vis planétaires et les performances d'entraînement des cannelures cylindriques, et ces jeux doivent être vérifiés individuellement plutôt que sous forme de moyenne. Les acheteurs spécifiant des pièces planétaires doivent envoyer la mesure d'usure pour chaque station, et non un seul numéro.
| Géométrie | Applications typiques de Cincinnati | Que préciser dans la demande | Notes de reconstruction et de réparation |
|---|---|---|---|
| Double vis conique et barillet | Tuyau en PVC rigide, profilé de fenêtre, bardage, terrasse WPC | Entraxe, L/D, pas de vol, taux de compression, motif de bride | L'usure apparaît d'abord au niveau des pointes de vol et de la racine ; vérifier l'entraxe avant de commander |
| Double vis et barillet parallèles | Composition, mélange maître, composés chargés, granulation | Liste des sections du canon, spécifications du revêtement zone par zone, séquence des éléments de vis | L'usure diffère selon la zone ; ne pas appliquer un seul grade de liner sur toute la longueur |
| Vis unique et barillet | Feuille, tuyau, tige, profil général, mousse EPE | Résine et densité apparente, taux de compression, conception de la section d'alimentation, pack de tamis | La conicité de l'alésage du canon et l'usure des vols de vis se déplacent généralement ensemble |
| Vis planétaire et barillet | Calandrage en PVC rigide, certaines canalisations | Mesures de jeu par station, nombre de flûtes, disposition du refroidissement du canon | Les autorisations doivent être vérifiées station par station, et non moyennées |
Forfaits d'usure : nitrurés, bimétalliques et ce que le devis devrait montrer
L'usure est la seconde moitié de chaque conversation sur les vis et les barils à Cincinnati, et c'est la moitié la plus souvent réduite à un seul chiffre dans une citation. Un chiffre de dureté à lui seul ne vous dit pas grand-chose. Ce qui compte, c'est la combinaison de l'acier de base, de la profondeur de traitement et de la charge de remplissage réelle que la pièce verra.
Les polyoléfines non chargées, le polystyrène et les mélanges secs de PVC rigide sont relativement doux. Le polyamide chargé en verre, le polypropylène chargé en minéraux, les mélanges maîtres à forte charge pigmentaire et tout flux présentant une contamination rebroyée et abrasive ne le sont pas. Le tableau ci-dessous compare les options de construction courantes sur un indice relatif, en utilisant un ensemble nitruré standard comme référence de 100.
Indice d'usure relative par construction de vis et de canon (ligne de base nitrurée = 100)
Vis et canon nitrurés, boîtier standard
Canon nitruré avec vols de vis polis
Canon bimétallique à vis nitrurée
Jeu de vis et barillet bimétalliques
Revêtement en carbure sur les ailettes, construction spécialisée
Les valeurs de l'indice sont des comparaisons relatives pour les discussions de planification, et non des garanties de performance. La durée de vie réelle dépend de la charge de remplissage, de la vitesse de la vis, du profil de température et du niveau de contamination.
Un canon bimétallique est normalement produit par coulée centrifuge d'un revêtement en alliage résistant à l'usure dans le corps du canon, ce qui donne une dureté de revêtement comprise entre 58 et 62 HRC avec une phase carbure dispersée à travers celui-ci. Ce revêtement résiste bien mieux à l'abrasion qu'un boîtier nitruré, qui a généralement une profondeur de 0,3 à 0,6 mm et est mieux protégé contre l'adhérence et la corrosion que contre les charges dures. L'association d'un corps bimétallique avec une vis nitrurée est un compromis courant : il protège le composant le plus cher et le plus difficile à remplacer tout en gardant le coût de la vis raisonnable.
Pour une machine utilisant plus d'environ 30 pour cent de composé chargé de verre, ou utilisant du rebroyé avec une charge minérale, l'association d'un ensemble de vis et de barillet bimétalliques est généralement plus facile à justifier que des remplacements répétés. Cela vaut la peine de faire le calcul avec le client plutôt que de simplement citer les deux options et de le laisser choisir en fonction du prix. Les temps d'arrêt sur une feuille ou une ligne de profilés Cincinnati coûtent généralement beaucoup plus cher par jour que l'écart de prix entre un ensemble nitruré et un ensemble bimétallique.
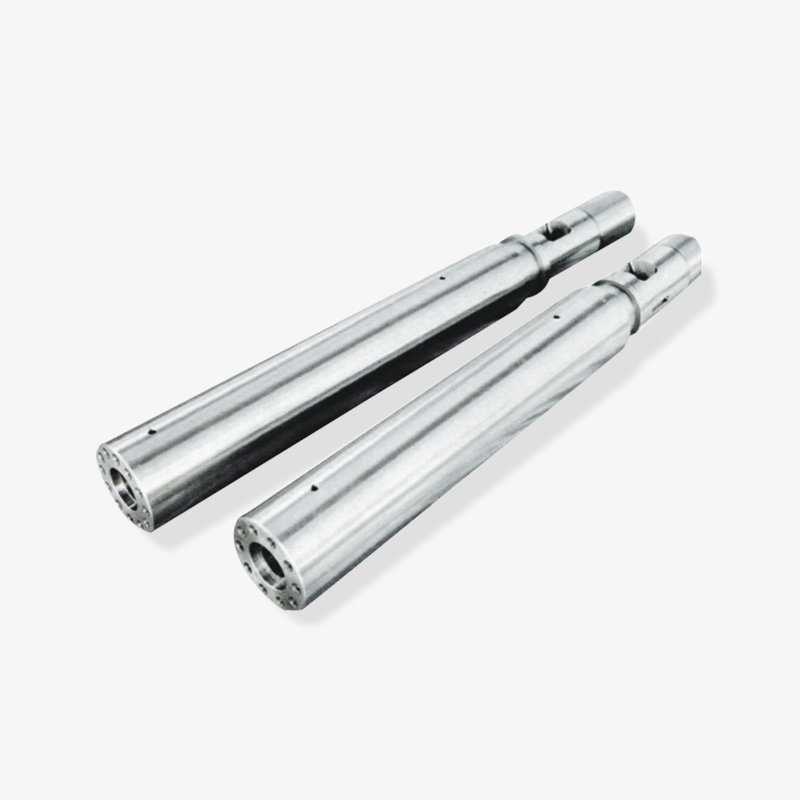
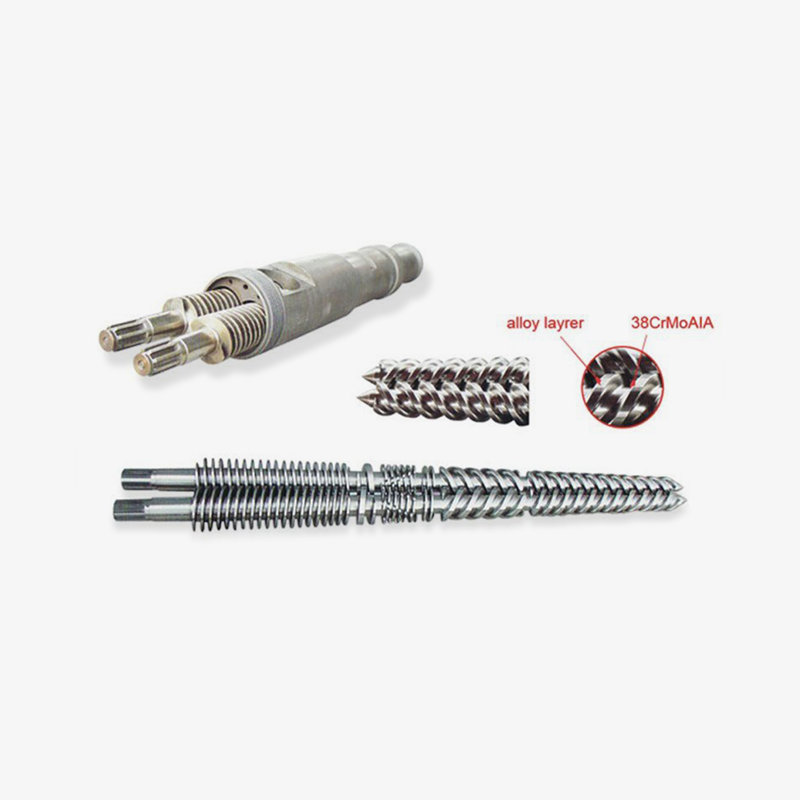 Vis bimétallique pour plastiques chargés de verre et techniques Considérez cette vis bimétallique pour les composés abrasifs chargés de verre ou de minéraux ; Confirmez la couverture de l'alliage et les détails de moulage du revêtement de baril avant de commander. Voir le produit →
Deux notes pratiques pour les acheteurs. Tout d'abord, demandez-vous si le revêtement bimétallique est coulé par centrifugation sur toute la longueur utile ou uniquement dans la zone de dosage ; la réponse change considérablement le prix et la durée de vie. Deuxièmement, demandez l'épaisseur du revêtement dans le devis, car un canon qui peut être affûté une fois et réutilisé est une proposition de valeur différente de celui qui doit être mis au rebut au premier signe d'usure.
Choisissez le package d'usure à partir de la charge de remplissage et du coût du temps d'arrêt, et non à partir du seul numéro de dureté ; un canon bimétallique avec une vis nitrurée est souvent l'association la plus économique.
Barils de vis de moulage par injection et accessoires oubliés
Le moulage par injection constitue l’autre source de demande importante dans la région et son comportement est différent de l’extrusion. La vis ne fonctionne pas en continu à l'état stable ; il se plastifie par cycles, subit des changements de pression rapides et devrait récupérer rapidement entre les tirs. Les vis à usage général gèrent bien les polyoléfines et le polystyrène, mais le polyamide, le polycarbonate, le POM et tout autre matériau chargé en verre exigent des choix de géométrie et d'usure adaptés au cycle.
L’erreur de spécification la plus courante concernant les corps de vis de moulage par injection consiste à traiter la vis comme un élément isolé. Le clapet anti-retour, la bague anti-retour, la pointe de la vis et la buse se trouvent tous dans le même chemin de fusion et s'usent tous. Un acheteur qui remplace une vis usée mais conserve une bague de contrôle usée constatera généralement la même incohérence dans le poids du tir qui a motivé le remplacement en premier lieu. Commander la vis, la valve et l'embout ensemble coûte un peu plus cher au départ et évite un deuxième démontage.
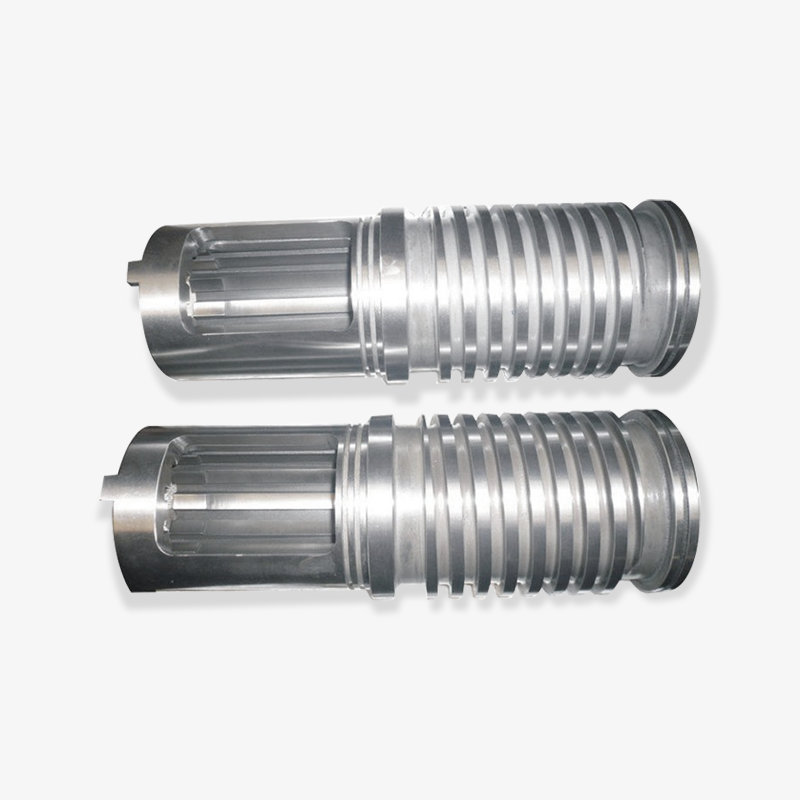
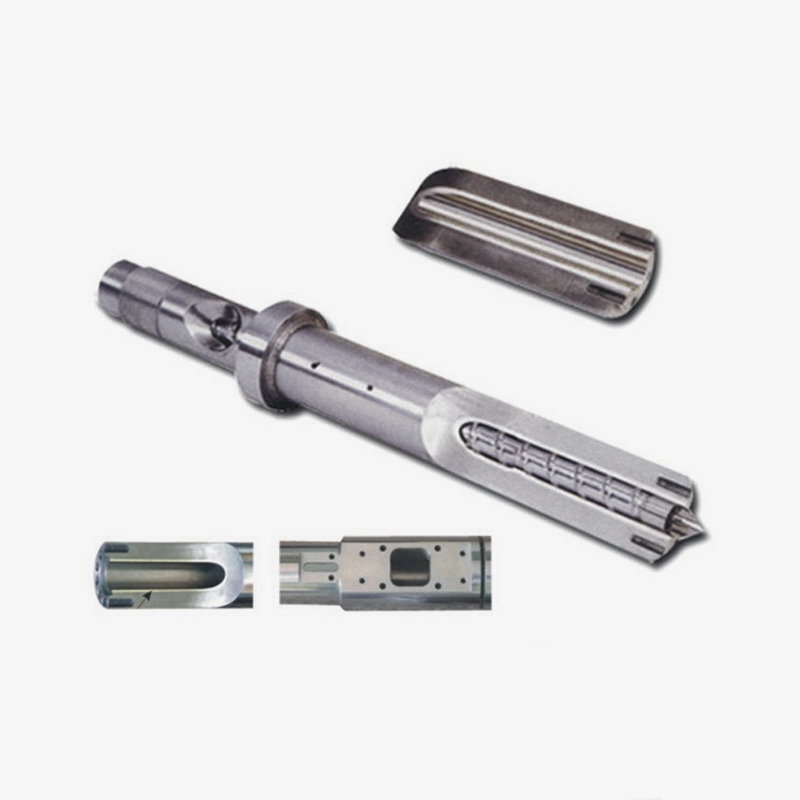
 Ensemble de vis et de baril de moulage par injection personnalisé Passez en revue cette vis et ce barillet personnalisés pour les projets de moulage par injection où la stabilité de la plastification est importante ; confirmer la correspondance des composants du chemin de fusion et les détails du dessin avant la production. Voir le produit →
Pour un constructeur de machines qui achète des composants pour un nouvel assemblage, l'examen des dessins doit couvrir l'extrémité d'entraînement, les détails de la rainure de clavette et de l'accouplement, la disposition de la bande chauffante et les positions des thermocouples. Une vis dont les dimensions sont parfaites mais dont les trous de thermocouple sont espacés de 15 mm échouera lors de la mise en service car le profil de température ne peut pas être réglé comme prévu. Il vaut la peine de confirmer ces détails par écrit avant le début de la production plutôt que de les découvrir au poste de montage.
Les processeurs remplaçant un jeu sur une presse existante ont une priorité différente. Ils ont besoin que le fournisseur travaille à partir des dimensions mesurées de la pièce usée, y compris l'alésage réel au niveau de la zone d'alimentation et de la zone de dosage, et qu'il confirme quelles dimensions sont critiques et lesquelles ont une marge de tolérance. Un fournisseur qui demande trois mesures d'alésage, le diamètre extérieur de la vis aux deux extrémités et une photographie de l'accouplement d'entraînement fait correctement son travail.
Tolérances, inspection et ce qui appartient à la demande de prix
La plupart des litiges entre un acheteur de Cincinnati et un fournisseur étranger de vis et de barillets remontent à une vague demande de devis plutôt qu'à un échec de fabrication. Le fournisseur a construit ce que disait le dessin ; l'acheteur s'attendait à quelque chose que le dessin ne représentait pas. Le tableau ci-dessous répertorie les éléments qui doivent être réglés par écrit avant la production, notamment lors d'une première commande.
| Article de la demande de prix | Pourquoi cela change le résultat | Que fournir ou demander |
|---|---|---|
| Données géométriques de vis | Le diamètre de racine et le pas de vol définissent le taux de compression et la qualité de fusion | Dessin ou pièce usée mesurée, y compris L/D et taux de compression |
| Alésage et chemise de canon | La tolérance d'alésage et la qualité du revêtement déterminent à la fois l'ajustement et la durée de vie | Alésage nominal, alésage mesuré en trois points, type et épaisseur de revêtement |
| Détails de l'interface | Les erreurs de bride, de gorge d'alimentation, de rainure de clavette et d'accouplement arrêtent l'assemblage | Modèle de bride, dessin de la gorge d'alimentation, détail de l'extrémité d'entraînement, disposition du réchauffeur |
| Spécifications du matériau et de l'usure | L'acier de base et la profondeur de traitement déterminent la durée de vie réelle | Nuance d'acier de base, profondeur de nitruration ou qualité bimétallique, plage de dureté de surface |
| Dossier d'inspection | Les ingénieurs qualité ont besoin de données, pas d'assurances | Rapport dimensionnel, lectures de dureté, valeurs de faux-rond, résultat du test de pression |
| Marquage et emballage | Empêche les confusions et les dommages dus au transport sur les commandes comportant plusieurs articles | Convention de marquage des pièces, type de caisse, protection contre la rouille, format de liste de colisage |
Concernant les tolérances, les nombres eux-mêmes doivent provenir du dessin partout où un dessin existe. Dans le cas contraire, le fournisseur doit être en mesure d'indiquer une plage de travail et d'expliquer les conséquences de cette plage, par exemple la variation de rectitude que le support du canon de la machine peut absorber avant que la vis ne commence à frotter. Les acheteurs doivent se méfier de toute citation indiquant une tolérance sans expliquer par rapport à quoi elle est mesurée.
La documentation d’inspection mérite sa propre ligne dans le bon de commande. Pour un équipementier de machines, un rapport dimensionnel avec les valeurs mesurées réelles est standard. Pour un processeur remplaçant un jeu, un bref rapport couvrant l'alésage, le diamètre extérieur de la vis, la dureté et le faux-rond est généralement suffisant. Demandez le format souhaité avant la production, car produire un rapport rétroactivement pour une pièce finie n'est pas la même chose que la mesurer en cours de fabrication.
Un appel d'offres détaillé comprenant des données géométriques, des spécifications d'usure, des détails d'interface et un format d'inspection convenu élimine la plupart des risques liés à une première commande.
Délais de livraison, fret et coût au débarquement à Cincinnati
Cincinnati se trouve à l'intérieur des terres, ce qui signifie que chaque expédition d'un fabricant chinois de vis et de barillets est un mouvement à plusieurs branches. Les acheteurs qui comparent uniquement le prix départ usine ont souvent une surprise désagréable une fois ajoutés le fret, les droits de douane et le transport intérieur. Le tableau ci-dessous décompose le coût en plusieurs parties, ce qui constitue également la bonne structure pour comparer deux fournisseurs.
| Élément de coût | Ce qu'il couvre | Note pratique |
|---|---|---|
| Prix des composants | Vis, canon et tous accessoires chez le fournisseur | Comparez la qualité d'acier, le type de revêtement et les accessoires inclus |
| Revue d'ingénierie et de dessin | Confirmation dimensionnelle, recommandation d'usure, marquage du dessin | Généralement inclus ; demander explicitement sur les pièces personnalisées ou issues de l'ingénierie inverse |
| Emballage d'exportation | Mise en caisse, protection contre la rouille, marquage des pièces, liste de colisage | Les vis doivent être soutenues sur toute leur longueur et non en porte-à-faux dans la caisse. |
| Fret terrestre et maritime | Transport au port, étape océanique, manutention portuaire | Les temps de transit varient selon l'itinéraire ; plan pour la paire de ports, pas un seul numéro |
| Droits de douane et mesures commerciales | Droits d'importation et toutes actions commerciales applicables au moment de l'entrée | Les tarifs changent ; confirmer la position actuelle auprès d'un courtier en douane avant de proposer un devis |
| Livraison intérieure en Ohio | Train ou camion du port d'arrivée à la région de Cincinnati | Prévoir des jours supplémentaires pour le transport ferroviaire et pour planifier une livraison équipée d'une grue |
En termes de timing, un canon standard à vis unique ou nitruré passe généralement en production en quelques semaines une fois le dessin approuvé. Les constructions bimétalliques, les ensembles planétaires et tout ce qui nécessite un nouveau modèle ou une ingénierie inverse prennent plus de temps. Le transit maritime ajoute des semaines supplémentaires, et la livraison intérieure vers l'Ohio ajoute quelques jours supplémentaires. Un acheteur planifiant un arrêt doit travailler à rebours à partir de la date d’installation, et non à partir de la date de commande.
Deux façons pratiques de raccourcir le délai de livraison effectif. Tout d’abord, commandez la pièce d’usure avec la machine plutôt qu’après la panne ; un jeu de rechange sur l'étagère transforme une urgence de quatre semaines en un échange d'une journée. Deuxièmement, pour un équipementier de machines avec un volume stable, convenez d'un calendrier glissant avec le fournisseur afin que les géométries communes soient déjà en production lorsque la commande d'achat arrive.
Risques d'achat et comment réduire les risques liés à une première commande
Aucun des risques ci-dessous n'est propre aux fournisseurs chinois, mais chacun d'eux apparaît plus souvent lorsque l'acheteur et le fournisseur sont séparés de onze fuseaux horaires et que la pièce ne peut pas être inspectée avant son expédition.
- Dérive géométrique sur pièces de rétro-ingénierie. Un échantillon usé mesuré sans compensation d'usure produit une vis qui est déjà en fin de bande de tolérance à l'état neuf. Envoyez à la fois le dessin et les dimensions mesurées, et indiquez laquelle régit.
- Remplacement des spécifications d'usure. Une citation qui dit « bimétallique » sans qualité ni épaisseur de revêtement laisse la place à une construction moins chère. Exiger le grade et l’épaisseur par écrit.
- Incompatibilités d’interface. Les modèles de brides, les rainures de clavette et la disposition des éléments chauffants sont la cause la plus courante d'une pièce qui arrive correctement mais ne s'assemble pas. Confirmez-les avec des photographies et des dessins annotés.
- Lacunes dans la documentation. Si le rapport d'inspection n'a pas été convenu avant la production, il peut arriver sous la forme d'un certificat générique qui ne satisfait personne dans un service qualité.
- Dommages à l'emballage. Les vis longues et minces se plient lorsqu’elles sont soutenues uniquement aux extrémités d’une caisse. Spécifiez comment la pièce doit être prise en charge.
L’étape de réduction des risques la plus efficace est une petite première commande. Un seul jeu de remplacement pour une ligne que le client connaît déjà bien donne aux deux parties la possibilité de tester la communication, la documentation et l'ajustement avant de discuter d'un accord de fourniture pluriannuel. Un fournisseur de vis et de barillets qui mérite d'être conservé traitera ce premier ensemble aussi sérieusement qu'une commande de cent unités.
Commencez avec un ensemble mesurable, confirmez les détails de la documentation et de l'interface, puis passez à un accord de fourniture une fois que la relation de travail est prouvée.
Contexte du fournisseur et lectures complémentaires
Profil du fabricant de vis et de barillets Fondée en 1990, la société exploite un espace de production de plus de 10 000 mètres carrés et fournit des ensembles de vis et de barils coniques, parallèles, simples, planétaires et bimétalliques, des composants de moulage par injection, des vis d'extrudeuse en caoutchouc et des lignes d'extrusion complètes aux constructeurs et transformateurs de machines aux États-Unis, en Allemagne, au Moyen-Orient et en Asie du Sud-Est.
Lorsqu'un acheteur a besoin d'une géométrie personnalisée plutôt que d'un article de catalogue, la première étape utile est une conversation sur la résine, la machine et l'historique d'usure, suivie d'une révision des dessins. La plupart des questions techniques abordées ci-dessus peuvent être résolues lors de cet échange avant qu'une cotation ne soit émise.
FAQ : Approvisionnement en vis et en barils pour le marché de Cincinnati
Comment les acheteurs de CI Cincinnati lancent-ils généralement une enquête sur les vis et les barils ?
La plupart commencent par un dessin, une pièce usée mesurée, ou les deux, ainsi que la charge de résine et de charge que la machine fait fonctionner. Les demandes les plus importantes incluent le type de machine, le L/D, la mesure actuelle de l'alésage et la raison du remplacement. Cette combinaison permet à un fournisseur de confirmer la géométrie et de recommander un package d'usure dans la première réponse au lieu de poser trois séries de questions de suivi.
Un fournisseur peut-il faire correspondre une vis pour une machine vieille de vingt ans et sans dessin ?
Dans la plupart des cas, oui, à condition que la pièce usée soit mesurée avec soin et que la tolérance d'usure soit prise en compte. Des photographies de l'extrémité d'entraînement, de la gorge d'alimentation et de tout marquage sur le canon sont utiles. L'acheteur doit confirmer quelles dimensions sont critiques, car une pièce fabriquée par ingénierie inverse et construite à partir de l'échantillon usé sera généralement moins performante qu'une pièce construite selon les dimensions nominales d'origine.
Combien de temps un ensemble de vis et de canon bimétalliques doit-il durer par rapport à un ensemble nitruré ?
Cela dépend davantage de la charge de remplissage et des conditions d'utilisation que de l'étiquette. Dans les composés abrasifs tels que le polyamide chargé de verre ou le polypropylène chargé de minéraux, un ensemble bimétallique conserve généralement ses dimensions beaucoup plus longtemps qu'un ensemble nitruré. Dans les polyoléfines non chargées, l'écart se rétrécit et un ensemble nitruré peut être l'achat le plus judicieux. Demandez une comparaison de votre résine spécifique plutôt qu’une affirmation générale.
Quelle est la commande minimum pour un premier essai ?
Un seul jeu est normalement réalisable, notamment pour un remplacement sur une machine existante. Les acheteurs doivent s’attendre à ce que le prix unitaire soit moins favorable que celui d’une commande de volume programmée et doivent prendre en compte le fret dans la comparaison. Pour les équipementiers de machines, un petit lot de deux ou trois ensembles constitue souvent le moyen pratique de tester la répétabilité avant de s'engager sur un calendrier.
Comment les acheteurs gèrent-ils le fret et les droits de douane vers l’Ohio ?
La plupart font appel à un courtier en douane expérimenté et comparent les fournisseurs sur la base du coût au débarquement plutôt que du prix départ usine. L'envoi est généralement acheminé par voie maritime jusqu'à un port américain, puis par train ou par camion jusqu'à la région de Cincinnati. Les taux de droits et toutes les mesures commerciales applicables doivent être confirmés au moment de l'entrée, car ils changent et affectent sensiblement la comparaison entre les fournisseurs.
Les fournisseurs fournissent-ils des extrudeuses complètes ainsi que des composants ?
Certains le font. Au-delà des ensembles de vis et de barils, des extrudeuses à double vis planétaires et coniques et des lignes complètes de tubes, de tôles et de profilés peuvent être fournies, ce qui est utile pour un constructeur de machines assemblant un système complet ou pour un processeur ajoutant de la capacité. Pour les acheteurs qui n’ont besoin que d’un composant de remplacement, le cheminement des composants reste l’itinéraire le plus simple et le plus rapide.
Quels documents doivent accompagner l’envoi ?
Au minimum, une liste de colisage correspondant aux marquages des pièces, un rapport d'inspection dimensionnelle avec les valeurs mesurées réelles, les lectures de dureté et les résultats des tests de pression du canon. Les acheteurs disposant d'un processus formel d'inspection à la réception doivent convenir du format du rapport avant le début de la production, car la mise à niveau de la documentation sur une pièce finie n'est pas la même chose que sa mesure pendant la fabrication.
La tendance parmi tous les types d’acheteurs dans la région est cohérente. Le constructeur de machines de Cincinnati, le transformateur utilisant du PVC rigide et l'atelier de reconstruction ont tous besoin de réponses claires aux quatre mêmes questions : la géométrie correspond-elle, l'emballage d'usure survivra-t-il à cette résine, la documentation satisfera-t-elle à la qualité et quand arrivera-t-elle réellement. Si vous réussissez ces quatre éléments, le prix deviendra une conversation commerciale normale plutôt qu’un pari.
Si une ligne de courant perd du débit, tient mal la jauge ou consomme plus d'énergie qu'auparavant, l'ensemble vis et barillet est généralement le premier endroit à mesurer. Un bref échange technique avec un fabricant qui a déjà constaté ces symptômes est un moyen plus rapide d'obtenir une réponse qu'une autre série de devis pour une pièce de rechange identique.
Affichage de roulement sélectionné

 浙公网安备 33090202000520 号
