

Auteur: Weibo
Date: Oct 26, 2026
Étalonnage et tests du système d’injection chimique dans les lignes de traitement du plastique
Un travail en polypropylène chargé en verre est en cours d'exécution sur une machine de moulage par injection. Le doseur d'additifs est réglé pour délivrer 2,4 % de mélange maître, la vitesse de la vis semble normale et l'opérateur n'a pas touché la pompe doseuse depuis le dernier arrêt de maintenance. Pourtant, le lot présente des stries de couleur, des plans courts occasionnels et un taux de rejet croissant. Le suspect immédiat est généralement celui qui se nourrit. Cependant, le véritable problème est souvent que étalonnage et test du système d'injection de produits chimiques a été traitée comme une tâche de configuration ponctuelle plutôt que comme une chaîne de contrôles incluant le dispositif de dosage, le matériel de distribution de matière fondue et les conditions de processus qui les entourent.
La conclusion d'abord : l'étalonnage ne consiste pas simplement à ajuster une pompe jusqu'à ce que le nombre de sortie semble acceptable. Dans le traitement du plastique, un système d'injection chimique fiable dépend d'un chemin de fusion stable à travers la vis et le cylindre, d'une pression et d'une température reproductibles et d'une réponse de dosage vérifiée à plusieurs taux. Les tests doivent confirmer ce que fait le système après le préchauffage, après un changement de taux, après un changement de matériau et après une maintenance. Si ces quatre conditions ne sont pas couvertes, une feuille d’étalonnage peut paraître parfaite alors que la production continue de dériver.
Cela est important pour les mouleurs par injection, les lignes d'extrusion et les constructeurs d'équipements, car l'injection d'additifs est rarement isolée du reste de la machine. Les colorants, les stabilisants, les agents moussants, les auxiliaires de traitement et les composants réactifs entrent tous dans un flux de fusion qui est transporté, comprimé, cisaillé et dosé par une vis et un baril. La ligne de base d'étalonnage est donc aussi stable que la plate-forme mécanique située en dessous.
L'étalonnage prouve le dispositif de dosage ; les tests prouvent si l'ensemble du système d'injection et de distribution de matière fondue peut maintenir ces performances en production.
Ce que couvrent réellement l’étalonnage et les tests du système d’injection de produits chimiques
Une erreur courante consiste à séparer « la pompe » de « la machine ». Sur une ligne de production, le système d'injection de produits chimiques comprend le réservoir d'alimentation, la conduite d'aspiration, la pompe ou l'alimentateur, la conduite de refoulement, les clapets anti-retour, les manomètres, le signal de commande, le point d'injection et l'ensemble vis-baril qui reçoit l'additif. Une erreur d’étalonnage peut provenir de n’importe lequel de ces domaines. Une pompe péristaltique ou à membrane peut être mécaniquement solide mais aspirer de l'air à travers un joint usé. Un doseur à perte de poids peut être précis isolément, mais délivrer de manière inégale si la pression du canon fluctue. Une pompe à engrenages peut maintenir un débit constant à une vitesse mais perdre en répétabilité pendant le ralentissement.
Cela permet de diviser l’étalonnage et les tests en trois couches. Le premier est la couche d'instruments : point de consigne, retour du capteur, longueur de course, fréquence d'impulsion, lecture du poids et réponse du contrôle. La seconde est la couche hydraulique ou mécanique : joints, vannes, conduites, vis, barillets, bagues anti-retour, buses et composants d'entraînement. La troisième est la couche de processus : température de fusion, contre-pression, temps de séjour, viscosité du matériau et point réel où l'additif rencontre le polymère. Un plan de test utile touche à ces trois éléments, car un défaut dans une couche se déguise souvent en défaut dans une autre.
| Calque | Que vérifier | Examen pratique | Effet sur l'injection d'additif |
|---|---|---|---|
| Instrument et contrôle | Précision du point de consigne, mise à l'échelle du signal, temps de réponse, limites d'alarme | Test de changement progressif à des débits faibles, moyens et élevés | Révèle une réponse retardée, une mise à l'échelle incorrecte ou un retour instable |
| Livraison mécanique | Joints de pompe, clapets anti-retour, restrictions de conduite, entrée d'air, usure des vis et du baril | Inspection visuelle, test de maintien de la pression, contrôle du débit gravimétrique | Explique la dérive, la pulsation, le sous-dosage intermittent ou la perte de répétabilité |
| Faire fondre et traiter | Profil de température du fût, contre-pression, vitesse de vis, temps de séjour, état du point d'injection | Essai de production à court terme avec enregistrement de la pression et de la température | Indique si l'additif est distribué dans un flux de fusion stable |
| Documentation | Sortie de référence, facteurs de correction, historique de maintenance, lot de matériaux | Enregistrements avant et après avec limites de réussite/échec | Empêche les ajustements répétés de devenir la nouvelle norme |
Le tableau est délibérément pratique plutôt que théorique. Dans une usine très fréquentée, la personne qui calibre le système peut être un technicien, un ingénieur de procédés ou un responsable de la maintenance. Le test doit être suffisamment simple pour être répété, mais suffisamment spécifique pour révéler une tendance. Une seule lecture de sortie à un point de consigne est utile pour une vérification rapide, mais elle ne vous indique pas si le système répond correctement lorsque la production passe à une cadence ou un matériau différent.
Pour le moulage par injection et l’extrusion, le meilleur point de départ est une limite d’étalonnage écrite. Définissez quels composants sont concernés, quelles lectures sont enregistrées et quelles conditions invalident un test. Par exemple, un test effectué avant que le baril n’atteigne l’équilibre thermique peut ne pas représenter une production. Un test réalisé avec une viscosité chimique différente de celle du fluide de production peut produire un facteur de correction trompeur. Un test qui ignore l'usure des vis peut réussir la pompe mais échouer le produit.
Un enregistrement d'étalonnage n'a de sens que lorsqu'il indique l'état de la machine, l'état du matériau et la fréquence de test sous laquelle la lecture a été prise.
Pourquoi l'état des vis et du barillet modifie la ligne de base d'étalonnage
L'injection de produits chimiques est souvent jugée uniquement par le dispositif de dosage, mais le système de réception a une influence majeure sur ce que signifie « précis » dans la production. La vis et le barillet définissent le profil de pression, transmettant la stabilité, l'historique de cisaillement et l'uniformité de la fusion. Si la vis est usée au niveau des pointes de raclette, si l'alésage du canon a perdu sa tolérance ou si la bague de contrôle d'une unité d'injection ne ferme pas correctement, l'additif peut être correctement dosé au niveau de la pompe et mal réparti au niveau du flux de matière fondue. L'opérateur ajuste ensuite la pompe pour compenser un problème mécanique, ce qui éloigne l'étalonnage de sa véritable ligne de base.
Considérons une machine de moulage par injection utilisant un additif sensible au cisaillement. Un clapet anti-retour usé peut permettre un léger reflux lors de l'injection. La pompe doseuse peut toujours délivrer le dosage programmé, mais la quantité réelle d'additif atteignant le moule peut varier d'un cycle à l'autre. Un test de maintien de pression à lui seul peut ne pas détecter ce problème car la fuite est petite et intermittente. Un test par étapes combiné à une vérification du poids du tir et à une trace de la pression du canon est plus révélateur. La même logique s'applique à l'extrusion : une section de dosage usée peut produire une pulsation de pression qui donne l'impression qu'un additif liquide « monte » même lorsque la pompe est stable.
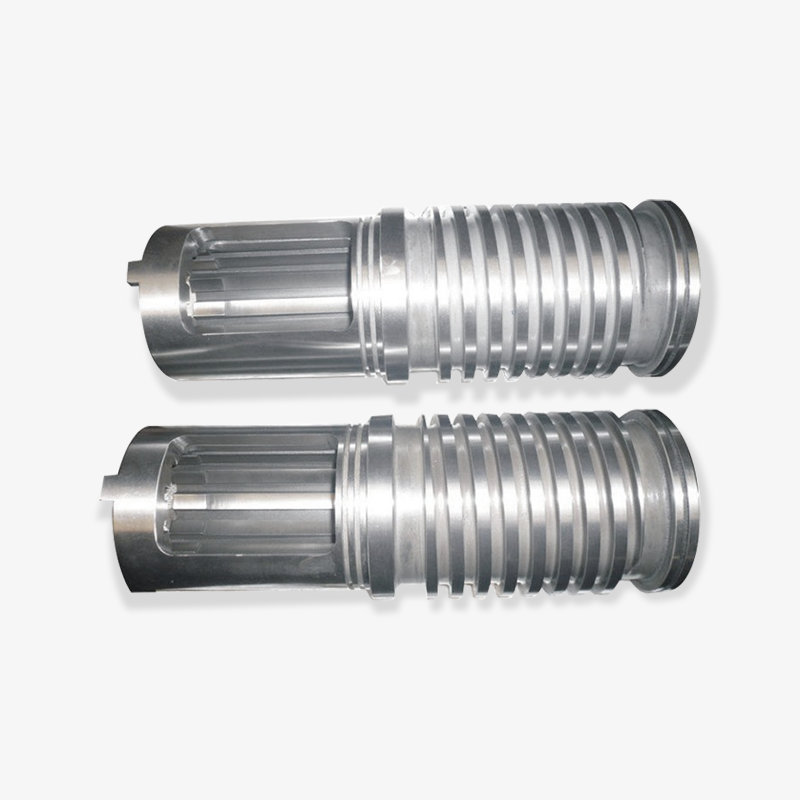
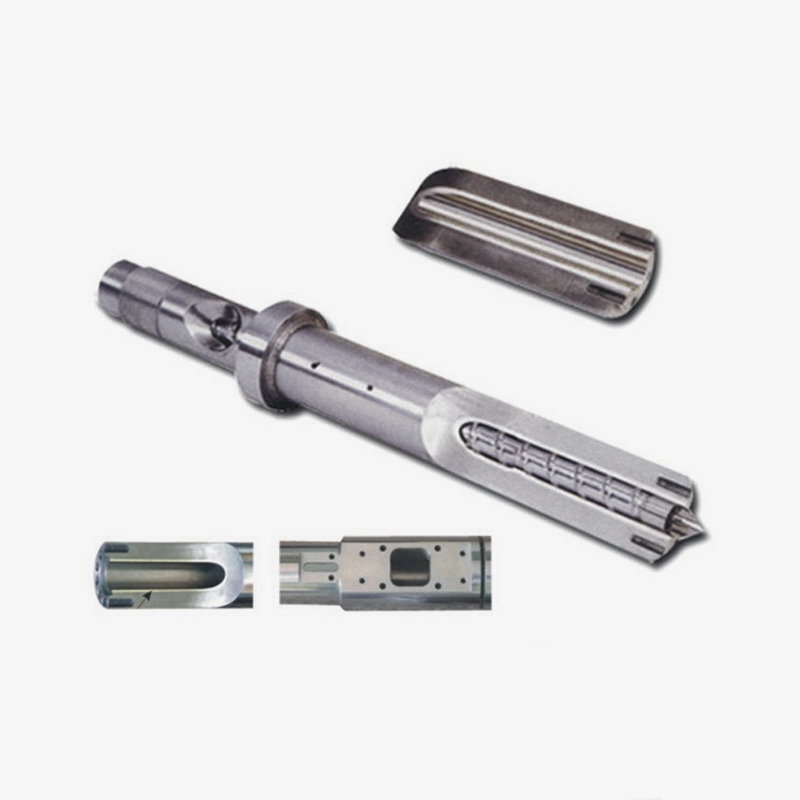
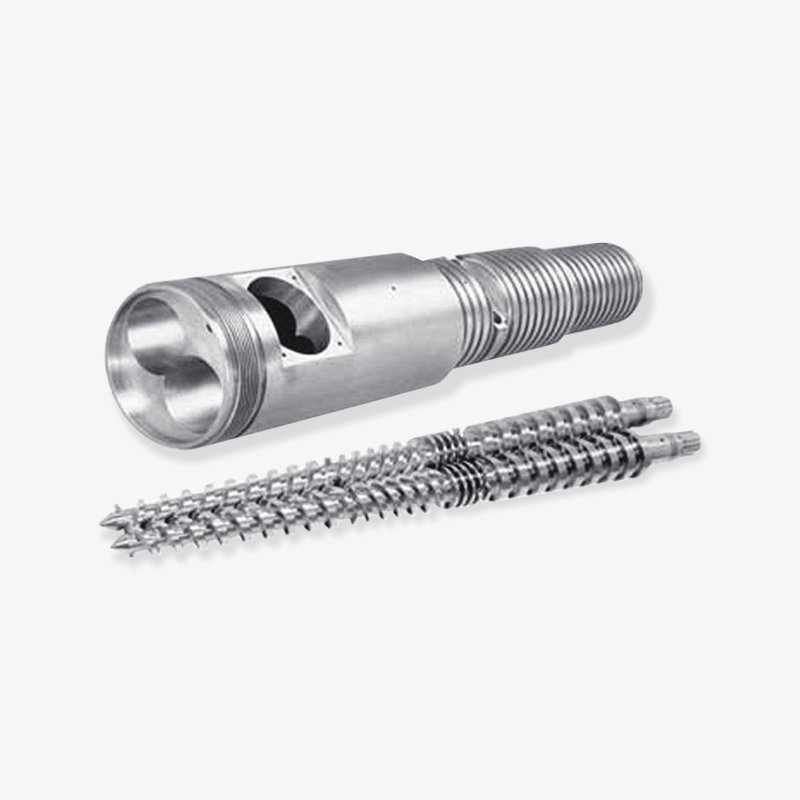
 Vis et baril de moulage par injection personnalisés Vis et barillet personnalisés pour le moulage par injection, avec un jeu adapté pour permettre un transport stable des matériaux et réduire les fluctuations ; pertinent lors de l’évaluation du matériel de remplacement et de l’étalonnage. Voir le produit →
C'est pourquoi un fournisseur de vis et de barils doit être traité comme faisant partie de la conversation d'étalonnage, et pas seulement comme une source de pièces de rechange. La cohérence dimensionnelle, la sélection des matériaux et l'état de la surface affectent la rapidité avec laquelle une machine revient à une ligne de base stable après la maintenance. Lorsqu'une vis ou un barillet de remplacement est installé, le système d'injection de produits chimiques doit être testé à nouveau plutôt que de supposer qu'il est inchangé. Le nouveau matériel peut modifier suffisamment la réponse en pression, le temps de séjour et le comportement de mélange pour nécessiter un nouveau facteur de correction.
Les additifs agressifs et les composés chargés rendent la question de l'usure plus importante. Les fibres de verre, les charges minérales et certains retardateurs de flamme peuvent accélérer la croissance du jeu dans le canon et sur la vis. Un barillet bimétallique ou une vis spécialement durcie peuvent améliorer la résistance à l'usure, mais cela ne supprime pas la nécessité d'un étalonnage. Cela donne simplement à l’étalonnage une meilleure chance de rester stable entre les intervalles de maintenance. La conclusion erronée serait « améliorer la métallurgie et oublier le plan de test ». La meilleure conclusion est « d’améliorer la résistance à l’usure et d’utiliser le plan de test pour vérifier que l’amélioration persiste ».
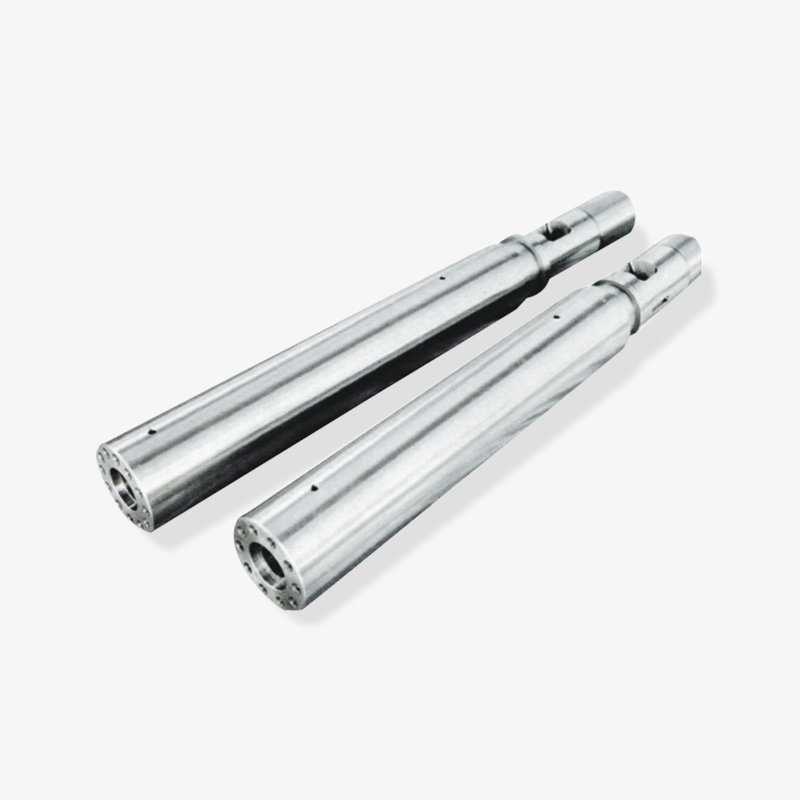
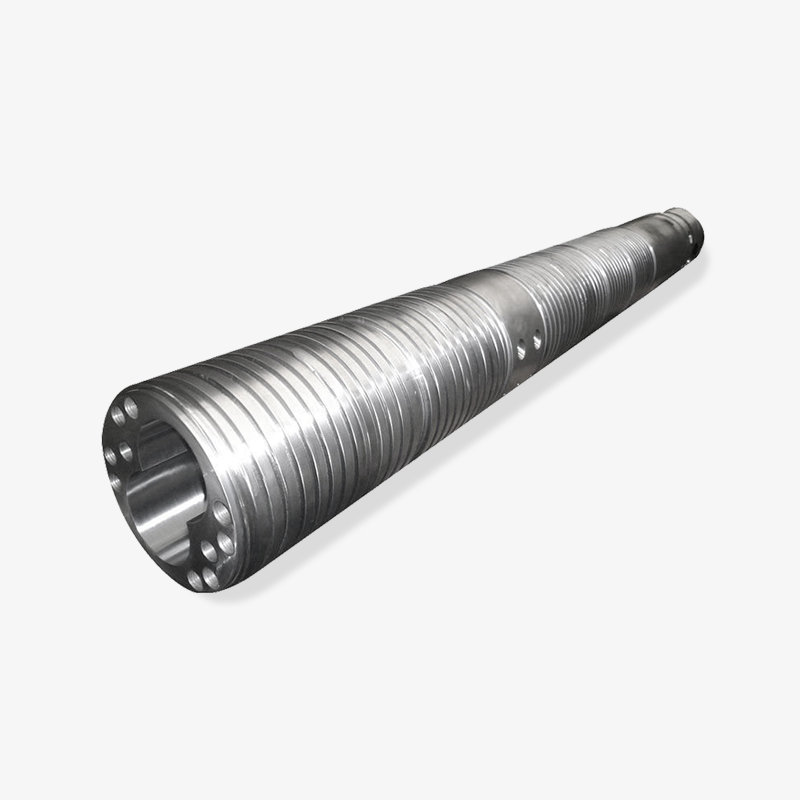
 Baril à vis bimétallique personnalisé pour plastiques spéciaux Corps à vis bimétallique avec structure en double alliage et revêtement résistant à l'usure pour les plastiques techniques et spéciaux ; un candidat lors de la comparaison des options de remplacement résistantes à l’usure et des dossiers d’inspection. Voir le produit →
Pour les transformateurs qui comparent les options de remplacement, demandez les dossiers d'inspection liés au plan d'étalonnage : diamètre de la vis, géométrie de vol, alésage du canon, dureté de la surface et rectitude. Ces détails sont importants car un système d'injection chimique calibré sur une machine usée peut nécessiter une correction continue, tandis que le même système sur une machine mécaniquement saine peut maintenir un point de consigne stable avec beaucoup moins d'ajustements. L’objectif n’est pas une machine parfaite ; l'objectif est un état connu de la machine sur lequel l'étalonnage est basé.
Si la vis et le cylindre sont usés, la pompe doseuse peut être imputée à un problème de pression et de mélange que l'étalonnage seul ne peut pas corriger.
Un flux de travail pratique d'étalonnage et de test pour les ingénieurs de procédés
Le flux de travail suivant est conçu pour une usine de transformation du plastique dans laquelle un additif chimique, un colorant, un agent moussant ou un auxiliaire de transformation est injecté dans une extrudeuse ou une machine de moulage par injection. Il ne remplace pas les instructions du fabricant de l’équipement, mais il donne une séquence reproductible qui peut être adaptée à différents types de pompes et conceptions de doseurs.
- Définir les conditions de production. Enregistrez la qualité du matériau, le type d'additif, la dose cible, le profil de température de fusion, la vitesse de la vis, la contre-pression, le temps de cycle et le débit de ligne. L'étalonnage sans ces conditions n'est qu'un exercice d'atelier.
- Inspectez avant de régler. Vérifiez les réservoirs, les filtres, les conduites d'aspiration, les joints, les clapets anti-retour, les points d'injection et la zone du canon autour de la gorge d'alimentation et de la buse. Recherchez les fuites, les produits chimiques cristallisés, les conduites obstruées, les entrées d’air et les connexions usées. Une petite fuite côté aspiration peut provoquer un dosage irrégulier qui ressemble à un problème de contrôle.
- Confirmer la stabilité thermique. Amenez le fût et les lignes de dosage à la température de production et laissez suffisamment de temps de trempage. La viscosité change avec la température, donc un étalonnage effectué trop tôt peut ne pas tenir une fois la machine stabilisée. Pour les produits chimiques sensibles à la température, vérifiez que la ligne d’injection ne surchauffe pas ou ne refroidit pas de manière inégale.
- Établir une sortie de référence. Faites fonctionner le dispositif de dosage à un débit connu et collectez le débit en poids ou en volume sur une durée déterminée. Utilisez des récipients propres et une échelle ou une jauge adaptée à la dose cible. Enregistrez la sortie réelle, pas le point de consigne affiché. Répétez au moins deux fois pour voir la répétabilité.
- Testez à plusieurs taux. Vérifiez les taux de production faibles, moyens et élevés. Une pompe précise à 70 % de sa course peut dériver à 20 % de sa course. Un alimentateur qui fonctionne bien à vitesse constante peut mal répondre aux demandes de cycles courts. Le but est de trouver la plage dans laquelle le système maintient la tolérance, et non d'imposer un facteur de correction sur toute la plage.
- Vérifiez le temps de réponse. Introduisez un changement de point de consigne et mesurez le temps nécessaire au système pour atteindre la nouvelle sortie et se stabiliser. Ceci est particulièrement important sur les machines de moulage par injection à cycles courts et sur les lignes d'extrusion où les changements d'additifs affectent rapidement la couleur ou le moussage. Une réponse lente peut conduire à une correction excessive de la part de l'opérateur.
- Exécutez un essai de production. Produisez un court tirage dans des conditions normales et vérifiez le résultat : couleur, densité, structure moussante, résistance, finition de surface ou tout ce que l'additif est censé contrôler. Si l'additif est essentiel à la stabilité dimensionnelle ou à la conformité réglementaire, incluez le contrôle de qualité approprié. Un étalonnage de pompe qui ne produit pas un produit acceptable est incomplet.
- Enregistrez et verrouillez la ligne de base. Documentez le point de consigne, la sortie réelle, le facteur de correction, le lot de matériaux, la température, la pression et la date. Marquez la plage acceptable et l'action à prendre si la lecture se situe en dehors de cette plage. Le dossier doit être utilisable dès le prochain quart de travail, et pas seulement par la personne qui a effectué le test.
La séquence est importante car elle sépare les causes. Si le débit est faible à tous les niveaux, le problème peut provenir d'un problème de pompe ou d'alimentation. Si la sortie est acceptable à un débit élevé mais médiocre à un débit faible, le problème peut être dû à un ralentissement, une pulsation ou une résolution de contrôle. Si le rendement est stable mais que la qualité du produit varie, le problème peut être lié au mélange, à la stabilité de la pression ou à l'état du fût à vis. Tester à plusieurs taux est l’un des moyens les plus rapides de les distinguer.
Il est également utile d'attribuer un « propriétaire de calibrage » à chaque ligne. Cette personne n’a pas besoin d’effectuer tous les tests, mais elle doit contrôler l’enregistrement de base et approuver les modifications. Sans propriété, de petits ajustements s’accumulent. Une équipe augmente la course de la pompe pour corriger un problème de couleur, l'équipe suivante la réduit pour économiser l'additif et, en quelques semaines, personne ne sait quel réglage est validé.
Calibrez à la vitesse à laquelle la machine fonctionnera réellement, puis prouvez la répétabilité aux extrémités basse et haute de cette plage.
Des méthodes de test qui révèlent plus qu'une simple lecture de flux
Aucun test ne couvre tous les modes de défaillance. Une vérification gravimétrique est excellente pour la précision du débit, mais elle peut ne pas détecter une fuite de pression lente. Un test de pression peut révéler l’intégrité du joint, mais il ne prouve pas que l’additif est distribué dans la masse fondue. Un essai de production montre le résultat final, mais il peut ne pas identifier quel composant dérive. La réponse pratique est un petit ensemble de tests répétés dans un ordre cohérent.
Lors de la mise en service, la plupart des équipes consacrent la plus grande part de leur attention à la vérification des résultats, car elle est visible et facile à documenter. La stabilité de la pression et les conditions de température reçoivent généralement le niveau d'attention suivant, suivis de l'inspection de l'usure et des tests de réponse. Le tableau ci-dessous montre un profil d’accent pratique et non une règle rigide. L'objectif est de susciter une discussion sur les domaines dans lesquels le plan d'étalonnage actuel pourrait être sous-pondéré.
Accent relatif sur l'étalonnage lors de la mise en service
Sortie et répétabilité Élevé
Stabilité de la pression et de l’étanchéité Élevé
Température et viscosité Moyen
Réponse et refus Moyen
Tendance d’usure et d’entretien En cours
Le graphique pointe vers un plan équilibré plutôt que vers une décision réussite/échec à un seul chiffre. La vérification du débit est essentielle, mais elle ne doit pas supplanter les contrôles de pression, car une pompe peut délivrer le bon volume dans une conduite partiellement bloquée ou pulsée. Les contrôles de température et de viscosité méritent une attention similaire lorsque l'additif est sensible à la chaleur ou lorsque la ligne d'injection traverse une zone chaude. Les tests de réponse et de retournement sont particulièrement importants sur le moulage par injection à cycle court et sur les lignes d'extrusion qui changent de cadence au cours du quart de travail. Les tendances d’usure sont plus lentes, mais elles expliquent pourquoi un calibrage réussi au dernier trimestre nécessite désormais un facteur de correction différent.
Pour un fabricant ou un fournisseur de vis et de barillets, ces catégories de tests constituent également une conversation de service utile. Lorsqu'un transformateur signale un dosage d'additif instable, les premières questions doivent séparer le débit de la pompe de la stabilité de la distribution de matière fondue. La pression du canon est-elle stable ? La vis récupère-t-elle régulièrement ? La bague de contrôle est-elle étanche ? Le point d'injection est-il clair ? Un fournisseur qui comprend ces interactions peut aider le client à éviter de remplacer une pompe lorsque le véritable problème est une section de dosage usée.
Un ensemble de tests pratiques comprend souvent quatre contrôles : un test de sortie gravimétrique à trois taux, un contrôle de maintien de pression ou de fuite côté refoulement, un court cycle de production avec enregistrement de la température et de la pression, et une inspection visuelle de la vis, du baril, du clapet anti-retour et du point d'injection. Ajoutez une vérification du temps de réponse lorsque la boucle de contrôle est rapide et ajoutez un examen des tendances d'usure lorsque le matériau est abrasif. L’ensemble de tests n’a pas besoin d’être compliqué, mais il doit être répété de la même manière à chaque fois.
Utiliser au moins un test de sortie, un test de pression et un test de production ; chacun détecte une classe différente d’échec d’étalonnage.
Tolérance, fréquence et enregistrements : établir des normes réalistes
Les tolérances doivent provenir des exigences du produit et de la capacité du système, et non d'un numéro copié sur un formulaire générique. Un colorant qui affecte l'apparence peut tolérer une bande plus large qu'un additif réactif qui affecte la stabilité dimensionnelle ou la conformité. Un agent moussant peut être très sensible aux changements de taux, tandis qu'un auxiliaire technologique peut être plus indulgent. Le plan d'étalonnage doit indiquer la bande acceptable pour chaque additif et les mesures à prendre lorsque la bande est dépassée.
Une déclaration de tolérance utile comporte trois parties : la dose cible, l'écart admissible et les conditions de test. Par exemple, « cibler 2,0 % en poids au taux de production, plage acceptable de 1,9 % à 2,1 %, vérifiée après 30 minutes de trempage thermique ». C’est plus utile que « pompe calibrée ». Il indique au technicien suivant ce qui a été testé et à quoi ressemblait le « bon ». Lorsque l'additif est critique, testez à plusieurs taux et enregistrez le facteur de correction pour chaque taux plutôt que de forcer une seule moyenne.
La fréquence doit être basée sur le risque. Les applications à haut risque, les matériaux abrasifs, les produits chimiques agressifs et les conduites fonctionnant en continu peuvent nécessiter des contrôles plus fréquents. Une application stable avec un produit chimique propre et une machine bien entretenue peut nécessiter une vérification moins fréquente. Les points de déclenchement comptent autant que le calendrier : après un changement de vis ou de barillet, après un remplacement de joint ou de vanne, après un changement de lot de matériaux, après un arrêt prolongé et après tout changement de qualité inexpliqué. Un étalonnage effectué uniquement à une date mensuelle fixe peut manquer un problème apparu le lendemain du dernier test.
- Quotidiennement : contrôle visuel des fuites, des conduites bouchées, du niveau bas du réservoir et des alarmes évidentes de pression ou de température.
- Hebdomadaire : confirmez la production au rythme de production et comparez-la avec l'enregistrement de référence.
- Mensuel ou trimestriel : testez les débits faibles et élevés, vérifiez le temps de réponse et examinez les indicateurs d'usure.
- Après la maintenance : redéfinissez la base du système chaque fois que la vis, le barillet, le clapet anti-retour, la pompe ou le point d'injection sont modifiés.
- Après changement de matériau : vérifiez la viscosité, la sensibilité à la température et tout facteur de correction requis.
Les enregistrements doivent être suffisamment courts pour être complets et suffisamment spécifiques pour être audités. Un formulaire d'une page avec la date, la ligne, le matériau, l'additif, le point de consigne, la sortie réelle, le taux de test, la température, la pression, le facteur de correction et le technicien suffit généralement. Ajoutez un champ de commentaires pour tout ce qui est inhabituel : un nouveau lot de produits chimiques, une pompe bruyante, une fluctuation de pression ou une réparation récente du baril. Au fil du temps, les commentaires expliquent souvent mieux la dérive que les chiffres seuls.
Définir la tolérance par rapport au risque produit et définir la fréquence par rapport au risque machine ; aucun des deux ne doit être copié aveuglément à partir d’une autre ligne.
Échecs d’étalonnage courants et comment les détecter rapidement
La panne la plus courante n’est pas une pompe complètement morte. Il s'agit d'un biais lent : le système délivre un peu plus ou un peu moins que la ligne de base enregistrée, et l'opérateur le corrige au toucher. La couleur devient un peu plus foncée, la mousse devient un peu plus dense ou les performances du cycle changent. Le changement étant progressif, aucune alarme ne retentit. Un graphique de tendance de la sortie réelle par rapport au point de consigne détecte cela plus tôt qu'une seule vérification réussite/échec.
L’entrée d’air est une autre cause fréquente. Un raccord d'aspiration desserré, un joint usé ou un réservoir presque vide peuvent introduire de l'air dans la conduite. La pompe peut toujours fonctionner, mais la sortie devient pulsée ou incohérente. Sur une machine de moulage par injection, le symptôme peut apparaître sous la forme de projections courtes intermittentes ou d'une variation de couleur qui ne semble pas liée à l'additif. Une ligne claire, une vérification des fuites et un test de sortie constante à faible débit exposent généralement le problème.
L'instabilité de la pression est souvent interprétée à tort comme un problème d'étalonnage. Si la pression du canon fluctue en raison d'une bague anti-retour usée, d'une buse partiellement obstruée ou d'une récupération de vis instable, l'additif peut être distribué dans un flux de fusion incohérent. L'étalonnage de la pompe peut être correct alors que la concentration finale est erronée. C’est là qu’un examen des problèmes courants liés aux barillets de vis des machines de moulage par injection peut permettre de gagner du temps, car la solution peut être mécanique plutôt qu’instrumentale.
Prochaines lectures utiles
La dérive liée à la température est facile à négliger. Un produit chimique calibré à une viscosité peut se comporter différemment lorsque le profil du cylindre change ou lorsque la ligne d'injection se rapproche d'une zone chaude. Le dossier d'étalonnage doit inclure la température à laquelle le test a été effectué. Si la température de production diffère, le facteur de correction peut ne pas être transféré. Ceci est particulièrement pertinent pour les agents moussants et les additifs réactifs, où de petits changements de température peuvent modifier le comportement de réaction ou d'expansion.
Enfin, surveillez les « dérives d’ajustement ». Un technicien modifie la course de la pompe pour résoudre un problème de qualité à court terme, mais la modification n'est pas enregistrée. Le changement suivant voit une ligne de base différente et s'ajuste à nouveau. Après plusieurs semaines, le système fonctionne avec des paramètres non documentés. Une règle simple évite cela : tout changement de consigne de dosage doit être enregistré avec une raison. Si la raison est un problème mécanique, résolvez le problème mécanique plutôt que de le cacher dans l'étalonnage.
La plupart des erreurs de dosage sont des biais lents, des fuites d'air ou des problèmes de pression déguisés en dérive d'étalonnage ; les données de tendance les exposent avant la ferraille.
Sélection d'un fournisseur de vis et de barils pour des performances d'injection stables
Lorsqu'un transformateur recherche des vis et des barillets de remplacement, la décision d'achat doit inclure la routine d'étalonnage et de test qui suivra l'installation. Une pièce peu coûteuse qui modifie la réponse à la pression ou s’use rapidement peut nécessiter des mois d’ajustements de dosage. Une pièce techniquement adaptée avec des dimensions et une qualité de matériau documentées donne à l'ingénieur de procédés un point de départ stable. C’est pourquoi l’évaluation doit inclure la capacité d’inspection du fabricant, et pas seulement le prix par pièce.
Demandez comment le fournisseur contrôle la géométrie des vis, la tolérance de l'alésage du canon, la rectitude, la dureté de la surface et la traçabilité des matériaux. Demandez si le fournisseur peut fournir des rapports dimensionnels avec l'expédition. Demandez quelles options de résistance à l'usure sont disponibles pour l'additif ou la charge spécifique. Pour les composés abrasifs, un corps de vis bimétallique ou une vis trempée peut être approprié, mais le choix doit être basé sur le mécanisme d'usure et non sur une étiquette de mise à niveau générique. Un fournisseur qui comprend les applications d’extrusion et de moulage par injection peut vous aider à adapter le matériel au risque du processus.
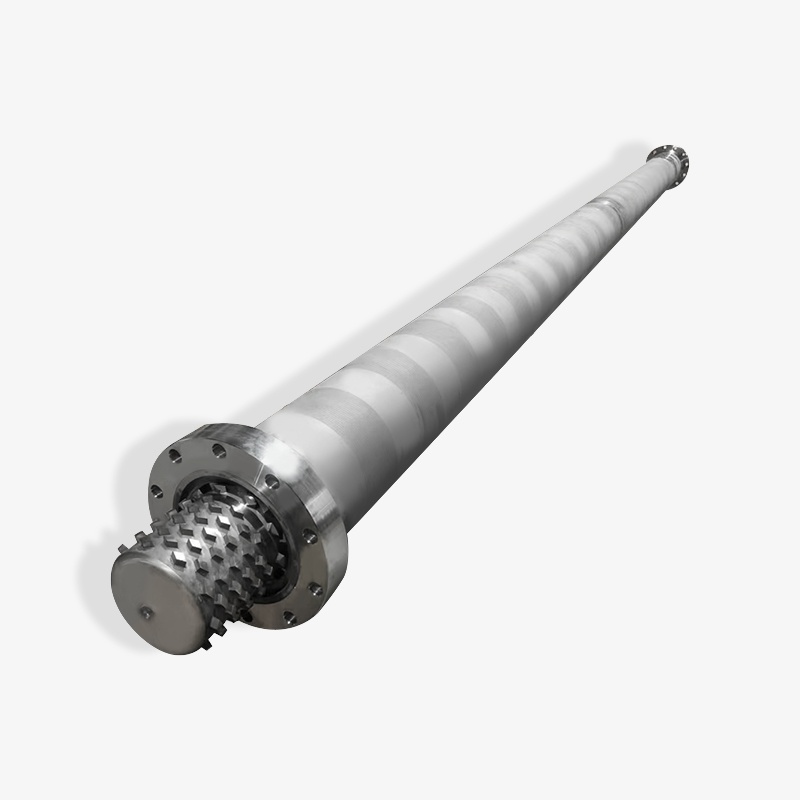
 Baril à vis unique personnalisé pour l'extrusion Baril monovis personnalisé pour extrusion avec composants modulaires et support de contrôle ; pertinent lorsque l'usure de la zone d'alimentation ou le jeu entre la vis et le canon peuvent affecter la stabilité du transport. Voir le produit →
Pour les lignes d’extrusion, la même logique s’applique au fût monovis et au manchon d’alimentation. Si la section d'alimentation est usée ou si le jeu entre le fût et la vis est excessif, le débit de transport peut devenir instable. Le système d'injection d'additifs reçoit alors un flux de matière fondue dont la pression et le débit varient déjà. L'étalonnage est peut-être encore possible, mais il nécessitera des corrections plus fréquentes. Un fournisseur capable de discuter de la conception de la zone d'alimentation, du taux de compression et des modèles d'usure est plus utile qu'un fournisseur qui ne donne qu'un numéro de pièce.
Les acheteurs industriels comparent souvent un fabricant, un fournisseur et un grossiste sur les délais et le prix unitaire. Ces facteurs sont importants, mais ils doivent être mis en balance avec le coût d’une production instable. Un jeu de vis et de barillet livré avec des données d'inspection claires et des spécifications de matériaux cohérentes peut réduire le nombre de variables lors de la mise en service. Cela rend le premier étalonnage plus rapide et la référence à long terme plus fiable. Cela donne également à la maintenance un point de référence lorsque l’usure commence finalement.
Le meilleur fournisseur de vis et de barils réduit les variables d'étalonnage en documentant les dimensions, les matériaux et les options d'usure avant que les pièces n'atteignent l'usine.
FAQ : Étalonnage et tests du système d’injection de produits chimiques
À quelle fréquence un système d’injection de produits chimiques doit-il être calibré ?
Il n’existe pas d’intervalle universel. Un calendrier basé sur les risques est plus utile : vérifiez chaque semaine la production au rythme de production, testez les débits bas et élevés mensuellement ou trimestriellement et redéfinissez la référence après une maintenance, des changements de matériaux ou des changements de qualité inexpliqués. Les additifs à haut risque, les charges abrasives et les lignes continues nécessitent généralement des contrôles plus stricts que les applications stables et à faible risque.
Quelle tolérance est raisonnable pour l’étalonnage du système d’injection chimique ?
La tolérance doit provenir des exigences du produit et de la capacité du système. Un point de départ courant est une bande étroite autour de la dose cible au rythme de production, avec des contrôles séparés aux débits faibles et élevés. Le dossier doit indiquer la cible, l’écart admissible, le taux de test et la température afin que le résultat puisse être comparé équitablement.
L'étalonnage doit-il être effectué avec de l'eau ou avec le produit chimique de production ?
L'eau est pratique pour les contrôles mécaniques, mais elle peut ne pas représenter la viscosité, la densité ou la sensibilité à la température du produit chimique de production. Utilisez de l'eau pour les contrôles initiaux de fuite et de réponse lorsque cela est sûr, puis vérifiez avec un fluide représentatif ou le produit chimique réel dans des conditions contrôlées. Le facteur de correction doit être basé sur le fluide qui sera utilisé en production.
Quels tests faut-il refaire après le remplacement d'une vis ou d'un canon ?
Répétez le test de sortie à plusieurs taux, le contrôle du maintien de la pression ou des fuites, la vérification du maintien en température et un court essai de production. Une nouvelle vis ou un nouveau baril peut modifier la réponse à la pression, le mélange et le temps de séjour, de sorte que l'ancien facteur de correction peut ne plus être valide. Redéfinissez la base du système et enregistrez les nouvelles valeurs.
Comment savoir si l’erreur de dosage vient de la pompe ou de la vis et du fût ?
Séparez le système. Vérifiez le débit de la pompe en poids ou en volume au point d'injection ou à un port de test. Vérifiez ensuite la stabilité de la pression du canon, la récupération de la vis, l'étanchéité de la bague de contrôle et l'état de la buse. Si le débit de la pompe est stable mais que la qualité du produit varie en fonction de la pression ou de la durée du cycle, le matériel de distribution de matière fondue est la source la plus probable.
Un barillet à vis bimétallique élimine-t-il les problèmes d’étalonnage ?
Non. Un corps bimétallique peut améliorer la résistance à l'usure dans les applications abrasives ou corrosives, ce qui peut aider la ligne de base d'étalonnage à rester stable plus longtemps. Il ne remplace pas les tests de sortie, les contrôles de pression, la vérification de la température ou les enregistrements. La métallurgie soutient la stabilité ; le plan de test le prouve.
Pourquoi le dosage d’additif dérive-t-il après un changement de lot de matériaux ?
Les lots de matériaux peuvent différer en termes de viscosité, de teneur en charges, d'humidité ou de comportement thermique. Ces différences modifient la pression de fusion et la manière dont l'additif se mélange. Revérifiez le taux de production, le profil de température et le facteur de correction après un changement de lot. Si la dérive est importante, vérifiez que l'additif lui-même n'a pas changé en termes de teneur en solides ou de densité.
L'étalonnage et les tests doivent répondre à trois questions : quelle dose est délivrée, dans quel état se trouve la machine et ce que le produit reçoit réellement.
Liste de contrôle finale de mise en service pour une injection d’additif stable
Avant de valider un système nouveau ou réparé, confirmez que la machine a atteint la stabilité thermique, que les conduites de dosage sont exemptes de fuites, que le débit a été vérifié à plusieurs niveaux, que la réponse en pression est stable et que l'essai de production répond aux exigences de qualité. Enregistrez la ligne de base sous une forme que l’équipe suivante pourra utiliser. Si une vis ou un barillet a été remplacé, notez les nouvelles dimensions et la qualité du matériau afin que les tendances d'usure futures aient une référence. Si un nouveau lot de produits chimiques est introduit, traitez le premier essai comme un essai de vérification plutôt que de supposer que l'ancien facteur de correction s'applique toujours.
Le point plus large est que l’étalonnage est une discipline de production et non une formalité de maintenance. Un système d’injection de produits chimiques peut être techniquement calibré et néanmoins produire des pièces défectueuses si le matériel de distribution de matière fondue est instable. Il peut également être mécaniquement sain et dériver encore si les conditions de test ne sont pas représentatives. Les usines qui obtiennent les meilleurs résultats combinent le dispositif de dosage, la vis et le fût ainsi que le contrôle de la qualité du produit en une seule routine. Ils ne s’appuient pas sur un seul chiffre pour prouver que tout est sous contrôle.
Cette routine n’a pas besoin d’être complexe. Il doit être reproductible, documenté et lié aux conditions de production réelles. Lorsque cela se produit, l’étalonnage et les tests deviennent un outil permettant de réduire les rebuts, de protéger les dépenses en additifs et de prolonger la durée de vie de la vis et du barillet. Le résultat est un processus plus prévisible, moins d’ajustements d’urgence et une réponse plus claire lorsque quelque chose dérive.
L'injection d'additif stable provient d'une routine de test reproductible qui relie le dispositif de dosage, l'état du baril à vis et le résultat final du produit.
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
