

Auteur: Weibo
Date: Nov 03, 2026
Pièces de machines à injection : guide de vis et de barillet pour les constructeurs et les fournisseurs
Une presse de 250 tonnes qui effectue le même travail de nylon renforcé de verre depuis quatre ans tombe rarement en panne sans avertissement. Il commence à perdre son amortissement, le temps de récupération de la vis augmente de deux ou trois secondes et une fine traînée de points noirs apparaît au troisième tir de chaque cycle. Au moment où le carnet de maintenance rattrape son retard, les vols à proximité de la zone de dosage sont arrondis et l'alésage du canon a augmenté de 0,15 mm exactement au même point.
Quiconque achète des pièces de machines à injection a vu cela se produire. Ce qui est frustrant, c’est que le coût dépend rarement de la pièce elle-même. Ce sont les six semaines de dérive des dimensions, le lot rejeté dont personne ne peut retracer et la commande d'urgence passée au prix fort parce que la pièce de rechange n'a jamais été en rayon. La version courte à l'avance : sur une machine de moulage, l'usure se concentre dans le groupe de plastification, c'est-à-dire la vis, le cylindre, la bague anti-retour et la buse, de sorte que c'est là que les efforts de spécification et les stocks de rechange sont le plus rentables.
Regroupement des pièces de machines à injection selon le travail qu'elles effectuent
Les manuels de machines répertorient souvent des centaines d'articles, ce qui est inutile lorsqu'un chef d'équipe a besoin de savoir où chercher. Une manière plus pratique de trier les pièces des machines d'injection consiste à déterminer la fonction qu'elles remplissent au cours d'un cycle : maintenir le moule fermé, fondre et injecter, fournir de l'énergie et contrôler la séquence.
Ce regroupement est important car les symptômes s’y reflètent clairement. Les flashs et les forces de serrage inégales appartiennent au groupe de serrage. Les tirs courts, les points noirs et les variations en coussin appartiennent au groupe plastifiant. Récupération lente de la vis avec des points de chauffage normaux au niveau de l'entraînement ou du groupe hydraulique. Lorsque le journal des alarmes passe d’un défaut à l’autre sans rapport, le groupe de contrôle et d’instrumentation est généralement le point de départ.
| Groupe de fonctions | Pièces que vous commanderez réellement | Emploi dans le cycle | Premier signe qu'il a besoin d'attention |
|---|---|---|---|
| Serrage | Plateaux, tirants, tringlerie à genouillère, cylindre de serrage, broches d'éjection et plaque d'éjection, réglage de la hauteur du moule | Maintient le moule fermé contre la pression d'injection et éjecte la pièce | Flash au niveau de la ligne de joint, force de serrage inégale de gauche à droite, marques d'éjection |
| Plastification et injection | Vis, canon, bague anti-retour, pointe de vis, buse, bandes chauffantes, thermocouples, trémie et gorge d'alimentation | Transporte, fond, mélange, dose et injecte la grenaille | Variation du coussin, points noirs, tirs courts, temps de récupération qui s'accélère |
| Entraînement et hydraulique | Pompe, servomoteur, vannes proportionnelles, accumulateur, flexibles, joints, huile hydraulique et filtres | Fournit un couple à la vis et une force à la pince | Récupération lente, augmentation de la température de l'huile, chute de pression sous charge |
| Contrôle et instrumentation | Automates, cartes E/S, IHM, capteurs de pression et de position, fins de course, entrées thermocouple | Séquence le cycle et maintient les paramètres répétables | Dérive du temps de cycle, alarmes aléatoires, paramètres qui ne tiennent pas |
| Consommables côté moule | Douille d'injection, pointes de canaux chauds, broches centrales, raccords d'eau, joints | Façonne et refroidit la pièce | Gate blush, pièces collantes, refroidissement déséquilibré |
Pour un constructeur de machines, ce tableau sert également de carte d'achat. Les pièces de serrage sont en grande partie structurelles et commandées une fois par conception de machine. Les pièces plastifiées sont celles qui reviennent en commandes répétées, c'est pourquoi leurs dessins, tolérances et certificats de matériaux méritent le plus d'attention dans votre dossier fournisseur.
Les pièces qui touchent le polymère fondu s'usent en premier ; les pièces qui ne supportent que des charges le font rarement. Budgétisez votre attention dans cet ordre.
Au sein du groupe plastification : là où l’usure se concentre
L’unité de plastification est une petite machine chaude à haute pression située à l’intérieur de la plus grande. Une vis tournant à 80 à 200 tr/min entraîne les pellets solides à travers un fût chauffé, les comprime, les fait fondre contre la paroi de l'alésage, homogénéise la masse fondue puis agit comme un piston pour la pousser à travers une buse. Chacune de ces étapes applique une charge abrasive, un gaz corrosif ou une contrainte thermique sur les deux mêmes surfaces.
La vis
La plupart des vis d'injection présentent un rapport longueur/diamètre compris entre 20 : 1 et 24 : 1, divisé en une zone d'alimentation, une zone de transition ou de compression et une zone de dosage. La zone d'alimentation est profonde pour avaler les pellets ; la zone de dosage est peu profonde pour créer une pression et un cisaillement. Entre eux, la profondeur du canal diminue, et cette conicité définit le taux de compression, généralement de 2,0 à 2,5 pour les travaux généraux et inférieur pour les matériaux sensibles à la chaleur tels que le PVC rigide.
L'usure apparaît d'abord sur les terrains de vol, pas dans le canal. La pointe de la volée est la surface qui frotte l'alésage, et une fois que la largeur du terrain augmente et que le diamètre extérieur de la volée diminue, la matière fondue glisse vers l'arrière sur les volées au lieu d'avancer. Ce glissement est ce que les opérateurs ressentent comme un temps de récupération plus long et un coussin instable ; ce n'est pas un problème de chauffage même s'il y ressemble sur l'affichage de la température. Les composés chargés de verre à une charge de 30 à 50 pour cent accélèrent considérablement ce phénomène car les fibres agissent comme une pâte à broyer lentement.
Le baril
Les barils se répartissent en deux grandes familles. Les fûts nitrurés utilisent une couche de nitruration gazeuse d'environ 0,4 à 0,7 mm sur un acier de base approprié, ce qui donne une surface dure à un coût modéré et convient aux résines de base non chargées. Les canons bimétalliques utilisent un revêtement en alliage coulé par centrifugation, souvent de 2 à 5 mm d'épaisseur et chargé de particules de carbure, qui résiste bien mieux à l'abrasion et tolère beaucoup plus de cycles thermiques avant que la surface ne se décompose.
L’usure d’un fût est rarement uniforme. La croissance du forage se concentre généralement à l’extrémité de la zone de dosage et juste avant la buse, là où la pression et le cisaillement culminent. C'est pourquoi mesurer l'alésage uniquement au niveau de l'ouverture d'alimentation ne vous dit presque rien. Un contrôle en trois points sur toute la longueur constitue l'inspection minimale utile.
Vérifier la bague, la pointe de la vis et la buse
La bague anti-retour est la pièce la moins chère du groupe et celle qui reste le plus souvent en service trop longtemps. Il glisse sur la tige de vis et assure l'étanchéité lors de l'injection. Un jeu de glissement qui commence entre 0,05 et 0,15 mm s'ouvre avec l'usure, et une fois qu'il dépasse environ 0,25 mm, la machine ne peut plus maintenir un coussin stable car la matière fondue fuit vers l'arrière pendant la course d'injection. Remplacer une bague et une buse dans les délais est l'une des rares victoires véritablement bon marché en matière d'entretien des moulures.
La buse est la dernière restriction avant le moule. Son rayon sphérique doit correspondre à celui de la carotte et son orifice affecte l'historique du cisaillement. Les bandes chauffantes et les thermocouples sont également des consommables, et une bande qui a dérivé 15 degrés plus bas que le point de consigne modifie silencieusement l'ensemble du profil de fusion.
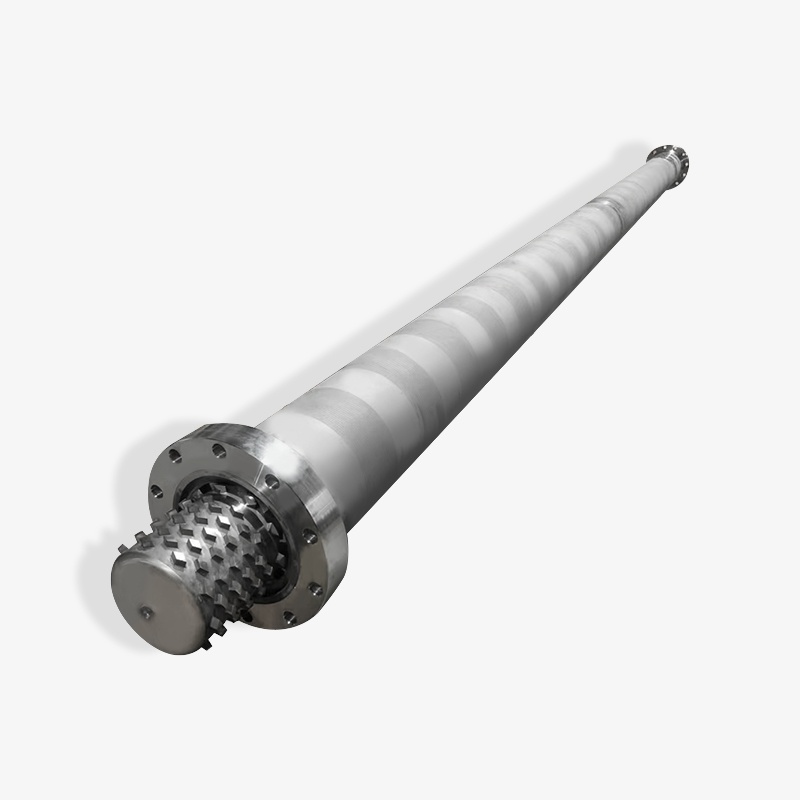
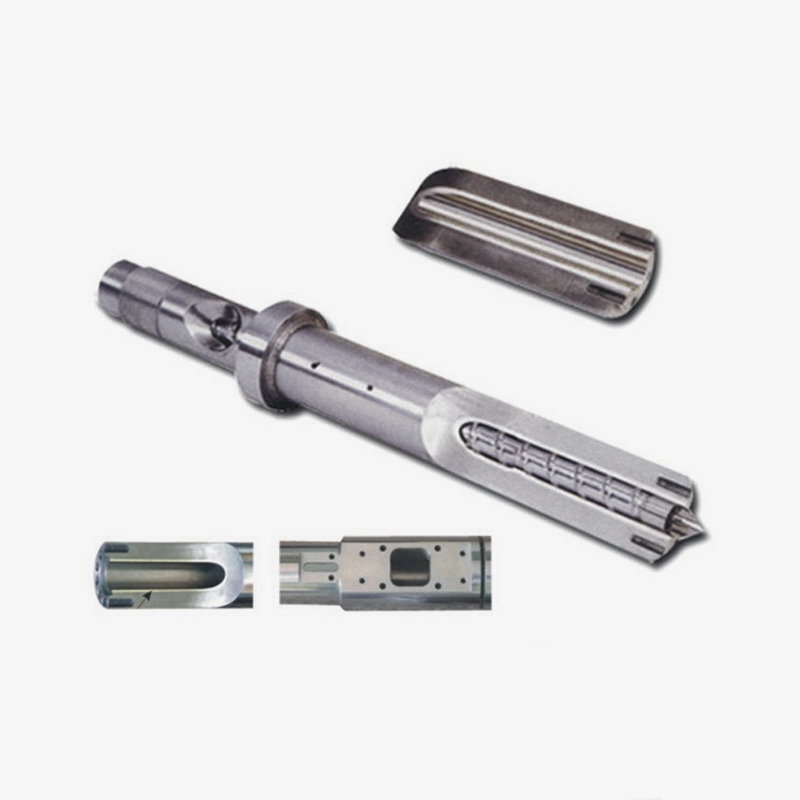
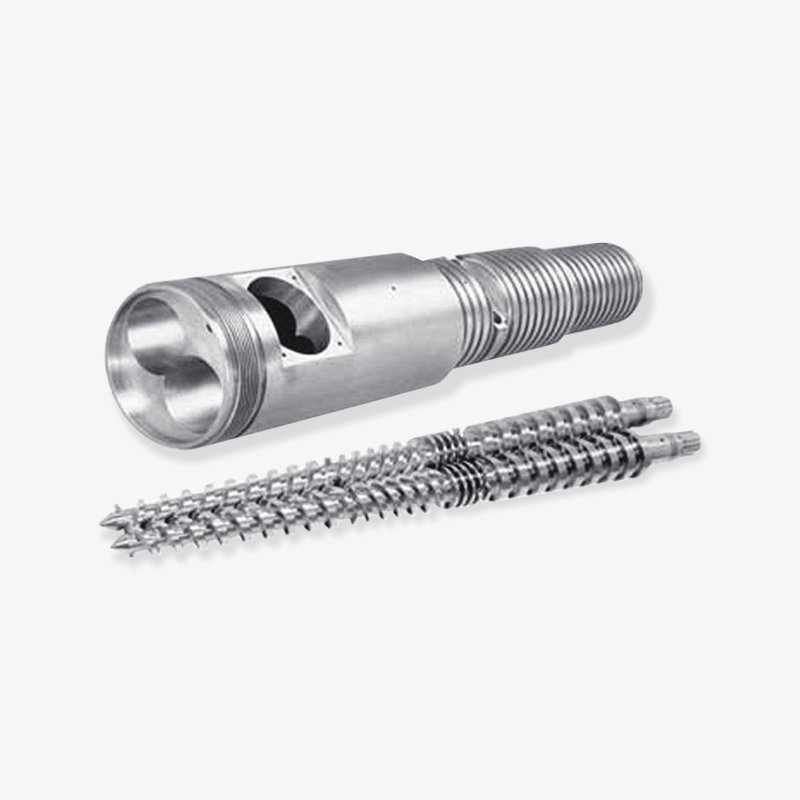
 Vis et baril de moulage par injection personnalisés La vis and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Voir le produit →
Lorsque vous achetez ce groupe sous forme d'ensemble assorti plutôt que sous forme d'articles séparés, l'ajustement entre la vis, la bague et l'alésage est vérifié par le fournisseur avant l'expédition, ce qui élimine la cause la plus courante d'une « nouvelle pièce qui ne tient toujours pas le coussin ».
Une bague de contrôle usée imite presque parfaitement une vis usée. Remplacez la bague et l'embout avant d'autoriser une commande de vis.
Faire correspondre les constructions de pièces à la résine que vous utilisez réellement
L’erreur de spécification la plus courante consiste à acheter la version qui convient à la machine plutôt qu’à la résine. Deux machines de 180 tonnes exécutant des tailles de grenaille identiques peuvent nécessiter des constructions de vis et de canon complètement différentes si l'une moule du polypropylène non chargé et l'autre moule du polyamide chargé à 40 % de verre.
Le mode de port devrait déterminer le choix. Les charges abrasives provoquent une érosion mécanique des terrains d'envol et des parois des forages. Les matières fondues corrosives, en particulier le PVC et certaines qualités ignifuges, attaquent chimiquement la couche nitrurée et produisent des piqûres plutôt qu'un polissage lisse. Les résines à haute température oxydent la surface de l'acier et raccourcissent la durée de vie du ruban chauffant. Chacun de ces éléments nécessite une réponse différente.
| Résine ou enduit | Mode d'usure dominant | Direction du canon | Sens de vis | Que regarder |
|---|---|---|---|---|
| PP, PE, PS, ABS, PC non chargés | Légère usure adhésive | Alésage nitruré, chemise standard | Acier nitruré, 20:1 à 22:1 L/D | Perte lente de la répétabilité du dosage après plusieurs années |
| PA, PBT, POM chargés de verre à 20 à 50 pour cent | Forte abrasion | Revêtement bimétallique avec phase carbure | Rechargement bimétallique ou soudé sur volées, section de mélange | Coins arrondis et couple de vis croissant |
| PVC rigide et plastifié | Corrosion et dégradation thermique | Alésage bimétallique ou chromé résistant à la corrosion | Chromé, faible compression, pas de points morts | Lignes noires et piqûres sur les surfaces nitrurées |
| PPS, Î.-P.-É., PEEK, LCP | Oxydation à haute température avec des charges abrasives | Bimétallique avec alliage thermostable | Alliage haute température avec pointe protégée | Grillage de la bande chauffante et surfaces de vis décolorées |
| EPE et EPP moussants | Faible usure, pression instable | Un alésage nitruré standard est généralement suffisant | Vis avec zone dédiée de mélange et de décompression | Variation de densité et structure cellulaire inégale |
| Flocon recyclé avec charge et traces métalliques | Abrasion et impact mixtes | Alésage bimétallique | Vis bimétallique à pointe renforcée | Pics de couple soudains et dommages à la zone d'alimentation |
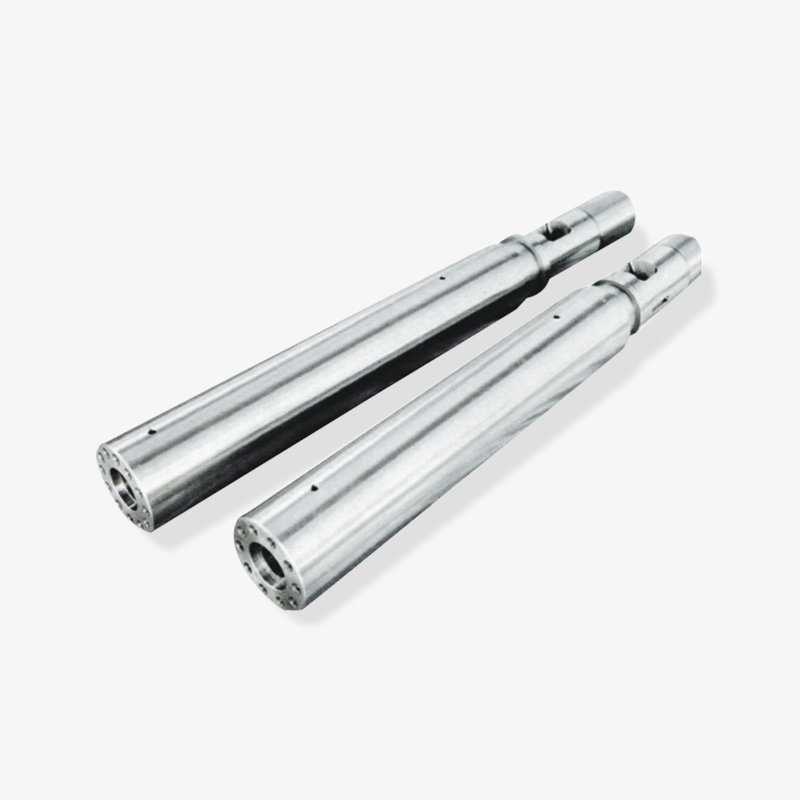
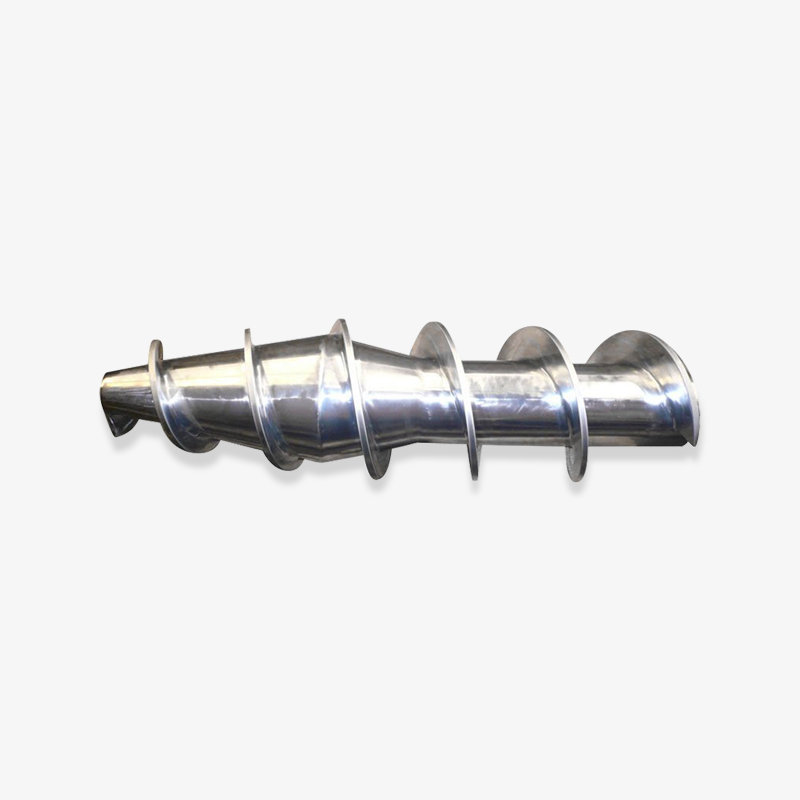
 Vis bimétallique pour résines chargées et haute température Une vis bimétallique combine une base solide avec une surface en alliage résistant à l'usure et à la corrosion pour les résines techniques chargées et à haute température. Voir le produit →
Une construction bimétallique coûte plus cher qu'une construction nitrurée, et pour une machine fonctionnant en polypropylène non chargé sur un cycle de 20 secondes, ce coût supplémentaire ne rapporte que très peu. Pour un travail rempli de verre en trois équipes, cela rapporte généralement dès la première année d'arrêt évité. La réponse honnête dépend de la charge de remplissage, du nombre de cycles et de la tolérance de votre client à l'égard d'une dérive de qualité avant qu'elle ne devienne une plainte.
Spécifiez l'usure due au travail rempli ou corrosif que la machine exécutera le plus, et non au travail le plus facile qu'elle réalisera jamais.
Lire un dessin de vis et de barillet comme un acheteur
Les ingénieurs d'achat capables de lire un dessin de vis détectent la plupart des problèmes d'approvisionnement avant que la commande ne soit passée. Le dessin n’est pas seulement une forme ; il s'agit d'un ensemble d'engagements concernant la géométrie, le traitement thermique et l'ajustement. Voici la séquence qui mérite d’être vérifiée à chaque fois.
- Diamètre et classe d'ajustement. Diamètre nominal de la vis plus tolérance, adapté à la tolérance de l'alésage du canon. Une vis et un canon commandés auprès de deux fournisseurs différents constituent la source la plus courante de jeu initial excessif.
- Rapport longueur/diamètre et longueurs de zones. Les longueurs d'alimentation, de transition et de dosage doivent être indiquées sous forme de pourcentages ou de dimensions absolues. Des dessins vagues produisent des vis qui fonctionnent mais ne se plastifient pas de la même manière que l'original.
- Taux de compression. Confirmez que le rapport convient à la résine. Une vis 3:1 tombée dans un travail en PVC dégradera le matériau par cisaillement, quelle que soit la qualité de son usinage.
- Géométrie du vol. Pas, largeur de vol, profil de profondeur de canal et toute barrière ou vol de mélange. Ceux-ci déterminent l’homogénéité et le rendement de la fonte, et pas seulement la durée de vie.
- Matériau de base et traitement thermique. Nuance d'acier de base, profondeur de nitruration et dureté de surface, ou épaisseur du revêtement bimétallique et teneur en carbure. Demandez les valeurs réelles, pas l'expression « matériau de haute qualité ».
- Rectitude et finition de surface. Rectitude par unité de longueur et rugosité d'alésage. Les deux affectent le jeu d’une manière qui n’apparaît que lorsque la machine est chaude.
- Détails de l'interface. Accouplement à tige à vis, rainure de clavette ou cannelure, spécification du filetage, vérifier les dimensions du siège de la bague. Ce sont les dimensions qui décident si la pièce s'adapte ou non.
- Interface de buse. Rayon sphérique, diamètre de l'orifice et angle d'assise, adaptés à la douille d'injection côté moule.
Un dessin répondant aux huit points peut être cité avec précision par tout fabricant compétent. Un dessin qui répond à trois d’entre elles produira une pièce qui s’ajuste, fonctionne et convainc lentement tout le monde que la machine est le problème.
Chaque dimension manquante dans votre dessin devient une hypothèse que votre fournisseur doit faire en votre nom.
D’où viennent réellement les appels de service
Avant de décider quoi stocker, il est utile de voir comment les plaintes concernant les unités de plastification se répartissent généralement. Le tableau ci-dessous est un modèle illustratif tiré de rapports d'atelier courants plutôt que d'une enquête formelle. Considérez donc la forme comme une indication et les pourcentages exacts comme approximatifs.
Répartition illustrative des appels de service des unités de plastification
Usure des vols de vis
34%
Vérifier la bague et la pointe de la vis
22%
Usure de l’alésage du barillet à l’extrémité doseuse
18%
Défauts de bande chauffante et de thermocouple
14%
Buse bloquée ou siège endommagé
7%
Comblement de la gorge nourricière et famine
5%
Les trois premières catégories totalisent environ les trois quarts du total, c'est pourquoi la géométrie des vis et du canon mérite le dessin le plus détaillé de votre bibliothèque de pièces. Cela explique également pourquoi une équipe de maintenance qui ne garde que des bandes chauffantes en stock perdra quand même des jours à chaque fois que le coussin dérive.
Les deux plus petites catégories sont celles qui sont le plus souvent mal diagnostiquées. Les dommages au siège de buse et le pontage de la gorge d'alimentation apparaissent tous deux sous forme de plans courts, et tous deux sont imputés à la vis. Une vérification rapide de la pression au niveau de la buse et un examen de la température de la gorge d'alimentation les sépareront avant que quiconque ne commande un remplacement.
Pour un constructeur de machines expédiant des équipements vers les marchés d’exportation, cette distribution a une deuxième implication. Les kits de rechange vendus avec une nouvelle machine doivent refléter les barres plus grandes, et non les moins chères, car un client qui reçoit une pointe de vis mais pas de bague de contrôle appellera quand même le service après-vente.
Les kits de rechange doivent suivre la répartition des pannes, et les deux tiers des pannes se situent à l’intérieur de l’ensemble vis et canon.
Mesurer l'usure avant d'autoriser un remplacement
Remplacer une vis en cas de suspicion coûte cher. Le remplacer sur mesure est une décision que vous pouvez défendre. Les mesures ci-dessous sont celles qui règlent réellement la question, et elles prennent moins d'une heure sur une machine arrêtée avec la vis retirée.
| Mesure | Où le prendre | Etat neuf typique | Seuil de décision |
|---|---|---|---|
| Diamètre extérieur du vol de vis | Sections d'alimentation, de transition et de dosage | Dessin nominal dans la tolérance | 0,25 à 0,4 mm en dessous de la valeur nominale |
| Diamètre d'alésage du canon | Ouverture d'alimentation, milieu, côté doseur | Dessin nominal, finition fine | 0,15 à 0,25 mm au-dessus de la valeur nominale |
| Jeu radial au comptage | Zone de comptage uniquement | Généralement 0,10 à 0,20 mm | Au-dessus de 0,35 mm |
| Vérifier le jeu de coulissement de la bague | Bague contre tige de vis | 0,05 à 0,15 mm | Au-dessus de 0,25 mm |
| Rectitude | Vis sur toute la longueur des blocs en V | Dans les 0,02 mm par 300 mm | Courbure ou faux-rond visible supérieur à 0,05 mm |
| État de la surface de l'alésage | Section de comptage | Finition fine et uniforme | Rayures, piqûres ou rugosité supérieure à 1,6 micromètre Ra |
Deux notes pratiques. Tout d’abord, mesurez l’alésage en température si vous le pouvez, car un canon chaud n’a pas la même forme qu’un canon froid. Deuxièmement, conservez la feuille de mesures précédente dans le dossier de la machine. Une seule lecture vous indique l'autorisation ; deux lectures à six mois d'intervalle vous indiquent le taux d'usure, et le taux d'usure est ce qui prédit la prochaine date de défaillance.
Deux fiches de mesures valent plus qu'un rapport d'inspection, car seule la tendance vous indique quand commander.
Risques d'approvisionnement : tolérance, interchangeabilité et délai de livraison
La plupart des plaintes concernant les pièces de rechange ne concernent pas la qualité de l'usinage. Ils concernent l’écart entre ce que l’acheteur a supposé et ce que le fournisseur a supposé. Ce sont les risques qui valent la peine d’être inscrits dans un bon de commande.
- Empilage de dégagement. Une vis en haut de sa tolérance et un barillet en bas de sa tolérance peuvent laisser un jeu deux fois supérieur à la valeur de conception avant que la machine ne fonctionne.
- Réclamations de dureté sans certificats. La profondeur de nitruration et la dureté de surface doivent être fournies sous forme de valeurs mesurées avec l'envoi, et non sous forme de phrase marketing sur un site Web.
- Interchangeabilité de l'extrémité de l'interface. Les tiges de vis, les rainures de clavette et les filetages d'accouplement varient selon les générations de machines. Un dessin des vols sans dessin de l’extrémité motrice est incomplet.
- Délai indiqué pour le mauvais produit. Les vis personnalisées et les barillets bimétalliques sont fabriqués sur commande et nécessitent généralement des semaines plutôt que des jours. Les vis nitrurées standard peuvent être en stock. Confirmez le calendrier pour lequel vous êtes cité.
- Dommages causés par l'emballage et le transport. Les parties longues et minces se plient. L'emballage d'exportation doit soutenir la vis sur toute sa longueur, et l'inspection à la réception doit inclure un contrôle de rectitude, et pas seulement un aspect visuel.
- Documentation pour les clients export. Les certificats de matériaux, les rapports dimensionnels et les enregistrements de traitement thermique sont souvent exigés par le client final du constructeur de machines, en particulier sur les marchés européens et nord-américains.
Pour les acheteurs comparant un fabricant, un fournisseur commercial et un grossiste, la distinction apparaît généralement précisément dans ce domaine. Un producteur peut vous montrer le processus de nitruration ou de coulée centrifuge et ajuster un dessin. Un commerçant transmet votre dessin et vous renvoie un devis. Ce n’est pas automatiquement pire, mais cela change qui supporte le risque lorsqu’une tolérance n’est pas respectée.
Mettez par écrit le jeu, la dureté et les dimensions de l'extrémité d'entraînement, et la plupart des litiges concernant les pièces de rechange disparaissent avant de commencer.
Pièces de rechange qui valent la peine d'être stockées et que commander juste à temps
Les décisions relatives aux stocks sont généralement prises en fonction du coût par article plutôt que du coût des temps d'arrêt, ce qui est exactement à l'envers. La bonne question est de savoir combien d’heures de production coûte une pièce manquante et dans quelle mesure son moment de défaillance est prévisible.
Les bagues de contrôle, les pointes de vis, les buses, les bandes chauffantes, les thermocouples et les joints sont en stock. Ils sont peu coûteux par rapport aux temps d'arrêt, ils échouent de manière prévisible et leurs dimensions sont stables tout au long des cycles de production. Un seul tiroir recouvrant ces articles peut transformer un arrêt de deux jours en un changement de deux heures.
Les vis et les barillets appartiennent à une catégorie d'ordre planifié plutôt qu'à une catégorie de stock. Ils sont fabriqués selon une géométrie spécifique, leur maintien au ralenti coûte cher et durent suffisamment longtemps pour que la détention de trois variantes mobilise du capital pendant des années. La bonne approche est une tendance d'usure mesurée plus un délai de livraison connu du fournisseur, de sorte que la commande soit exécutée lorsque la tendance franchit un seuil plutôt que lorsque la machine s'arrête.
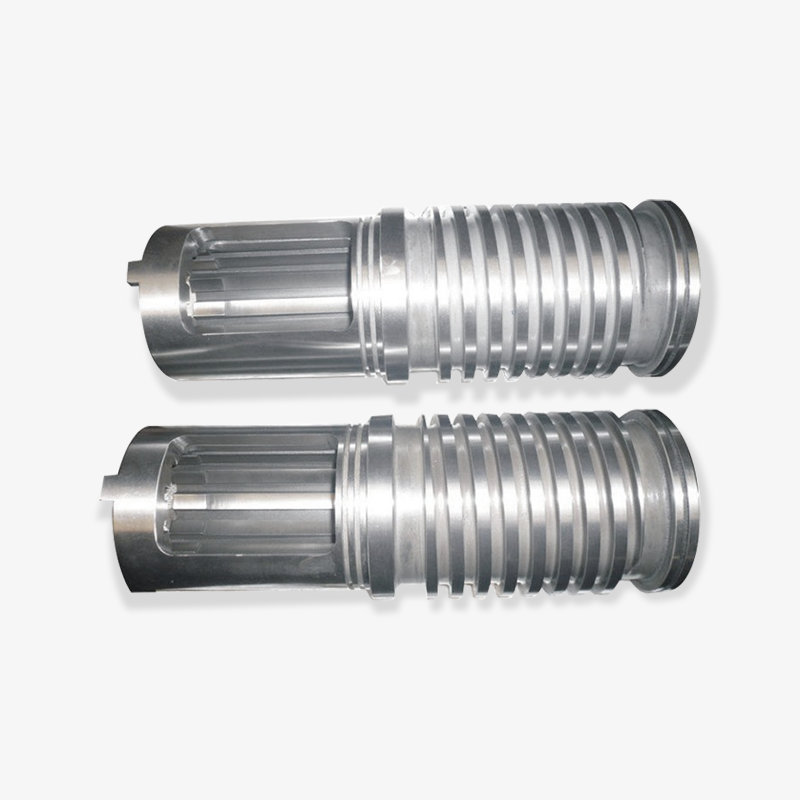
 Accessoires pour machines de moulage par injection SKD61 Corps avant, petites pièces à visser et buse en SKD61, avec des chemins d'écoulement optimisés pour un écoulement de matière fondue stable et une résistance à l'usure. Voir le produit →
Les accessoires consommables méritent d'être consolidés auprès du même fournisseur qui produit la vis et le canon, car les dimensions de la bague, de la pointe et du siège sont adaptées à cette vis spécifique plutôt qu'à une norme générique.
Pour les constructeurs de machines exécutant un programme de kits de rechange, une structure judicieuse est un kit de consommables par machine expédiée et un kit de remplacement tous les deux ans de service attendu. Cela permet au client final d'être pris en charge sans lui demander de stocker une unité de plastification entière.
Stockez les pièces qui tombent en panne de manière prévisible et à moindre coût ; planifier les pièces qui tombent en panne lentement et coûteusement.
Modèles de pannes et leur signification avant de remplacer quoi que ce soit
Lire correctement un échec permet d’économiser plus d’argent que bien acheter. Quatre modèles couvrent la plupart de ce que rapporte réellement un plancher de moulure.
Dérive du coussin à températures normales
Lorsque le coussin se déplace et que les zones chauffantes tiennent, suspectez d'abord la bague de contrôle, puis vissez l'usure des vols. Un test rapide consiste à faire avancer la vis sur une buse bouchée et à observer si la vis continue de glisser. Si c'est le cas, la matière fondue glisse au-delà de l'anneau ou des volées, et aucun ajustement de la température ne permettra de retrouver la répétabilité.
Points noirs qui apparaissent à mi-parcours
Les taches qui vont et viennent signifient généralement un matériau dégradé retenu dans un point mort plutôt qu'une vis usée. Vérifiez le siège de la bague de contrôle, le siège de la buse et toute marche entre le canon et la buse. Si les taches sont constantes et se développent au fil des semaines, la cause la plus probable est alors une dégradation superficielle de l'alésage ou une couche de nitrure fissurée.
Couple de vis en hausse et récupération plus lente
Le couple augmente avec un point de consigne stable, soit à un canon usé créant un alésage rugueux, soit à un problème de zone d'alimentation affamant les vols. Vérifiez la température de la gorge d’alimentation et le refroidissement de la gorge de la trémie avant de commander quoi que ce soit. Les imites de famine se portent étonnamment bien.
Plans courts sur une machine qui se remplissait facilement
Les tirs courts ont de nombreuses causes, mais lorsqu'ils apparaissent accompagnés d'un temps de récupération plus long, le groupe plastifiant est l'endroit où il faut chercher. Lorsqu’ils apparaissent seuls avec un coussin stable, le problème vient plutôt de la buse, de la température du moule ou du profil d’injection. Séparer ces deux cas prend dix minutes et évite un diagnostic erroné coûteux.
En tenant un simple journal de l'amortissement, du temps de récupération et du couple par quart de travail, les quatre modèles passent du statut d'anecdote à celui de preuve. C’est l’habitude d’entretien la moins glamour et celle qui rapporte le plus régulièrement.
Un enregistrement au niveau du changement de vitesse de l'amortissement, de la récupération et du couple identifie un groupe plastifiant usé bien avant que les pièces ne soient endommagées.
Questions qui séparent un vrai fabricant d'un commerçant
Lorsque vous comparez les fournisseurs de pièces de machines à injection, les réponses à une poignée de questions vous en disent plus qu’un catalogue.
- Pouvez-vous montrer le processus de nitruration ou de coulée centrifuge et le contrôlez-vous en interne ?
- Quelle nuance d'acier de base stockez-vous et pouvez-vous fournir le certificat de l'usine avec l'expédition ?
- Comment mesurez-vous le diamètre extérieur du vol et en combien de points le long de la vis ?
- Pouvez-vous usiner selon un dessin client différent de votre série standard et quelle est la quantité minimale de commande ?
- Quelle tolérance respectez-vous sur la rectitude et comment la pièce est-elle soutenue pendant l'emballage et l'expédition ?
- Quel est votre délai de livraison réaliste pour une vis et un barillet bimétalliques personnalisés plutôt qu'une vis nitrurée standard ?
- Vers quels marchés d’exportation expédiez-vous déjà et de quelle documentation ces clients ont-ils besoin ?
Le modèle dans les réponses est important. Un producteur décrit les opérations, les points de contrôle et les délais de livraison en termes précis. Un revendeur décrit les produits et les prix. Ni l'un ni l'autre n'est automatiquement faux, mais un seul d'entre eux peut ajuster un dessin lorsque votre constructeur de machine modifie la longueur de la zone d'alimentation.
Pour les équipes d’approvisionnement travaillant au-delà des frontières, il est également utile de se demander qui répond aux questions techniques après la commande. Un fabricant expérimenté fera participer un ingénieur à la discussion sur les spécifications, ce qui est exactement de là que proviennent la plupart des problèmes liés aux pièces de rechange.
Renseignez-vous sur le processus et l'inspection, et non sur les catégories de produits ; les réponses séparent immédiatement un producteur d'un revendeur.
Installation, rodage et habitudes quotidiennes
Une vis et un canon correctement spécifiés peuvent toujours échouer au début de l'installation. Trois habitudes en empêchent la plupart.
Tout d’abord, vérifiez l’alignement et l’assise avant de chauffer. La vis doit tourner librement à la main à température ambiante et la bride du canon doit reposer à plat contre le boîtier. Deuxièmement, appliquez un bain de chaleur approprié. Montez le canon par étapes et maintenez-le à température suffisamment longtemps pour que l'ensemble se stabilise avant de faire couler le matériau, car une vis froide forcée dans un canon chaud est le point de départ du grippage.
Troisièmement, effectuez un cambriolage contrôlé. Gardez les quelques centaines de premiers tirs à une contre-pression modérée et à une vitesse de vis modérée, et surveillez la tendance du couple plutôt que l'apparence du tir. Si le couple augmente régulièrement pendant le rodage, arrêtez-vous et revérifiez le jeu plutôt que de le dépasser.
Au quotidien, les habitudes qui prolongent la durée de vie ne sont pas glamour : garder la trémie et la gorge d'alimentation au frais, éviter de faire couler du rebroyé contaminé par du métal, maintenir la routine de purge honnête à l'arrêt et ne jamais laisser le PVC chaud dans le baril pendant un long arrêt. Chacun d’eux supprime un mécanisme d’usure sans rien coûter sauf la discipline.
La plupart des premières défaillances de vis sont dues à des habitudes d'installation ou d'arrêt, et non à des défauts d'usinage.
Foire aux questions
Quelles pièces de machine à injection s’usent le plus rapidement ?
La bague de contrôle et la pointe de la vis s'usent plus rapidement en termes d'heures, car elles résistent à la pression de fusion des milliers de fois par équipe. Les vols de vis et l'alésage du canon s'usent plus lentement mais coûtent beaucoup plus cher à remplacer, c'est pourquoi la bague est généralement le premier remplacement et l'unité de plastification la plus grosse dépense prévue.
Comment savoir s’il faut remplacer la vis, le canon ou les deux ?
Mesurez le jeu radial au niveau de la zone de dosage et comparez-le avec le dessin original. Si le diamètre de la vis est usé au-delà du seuil alors que l'alésage est encore dans la tolérance, une vis seule peut restaurer les performances. Si l'alésage s'est agrandi, le remplacement uniquement de la vis vous laisse un jeu excessif dès le premier jour et la nouvelle pièce s'usera rapidement.
Puis-je remplacer uniquement la vis sans remplacer le canon ?
C'est possible et parfois judicieux, mais uniquement avec des preuves de mesure. Une nouvelle vis insérée dans un alésage usé perd le jeu prévu et fonctionne souvent moins bien que prévu. Les fournisseurs qui produisent les deux pièces peuvent vérifier l’ajustement avant l’expédition, ce qui constitue la voie la plus sûre pour tout autre chose qu’une machine de base à faible coût.
Quand une vis et un baril bimétalliques valent-ils le coût supplémentaire ?
Cela s'avère rentable lorsque la machine utilise des charges abrasives, des produits de fusion corrosifs ou un nombre de cycles élevé où les temps d'arrêt sont coûteux. Pour les résines de base non chargées sur des cycles modérés, une construction nitrurée correctement spécifiée fonctionne bien et coûte moins cher. La décision doit tenir compte de la charge de remplissage et de la durée de vie prévue plutôt que de l'habitude.
Pourquoi ma machine perd-elle son amortissement même avec de nouvelles bandes chauffantes ?
La perte du coussin à des températures correctes signifie presque toujours que la matière fondue glisse vers l'arrière, soit au-delà de l'anneau de contrôle, soit sur des ailettes usées. Testez en poussant la vis vers l'avant contre une buse bloquée et en surveillant le fluage. Si la vis glisse, la réponse se trouve dans le groupe plastifiant plutôt que dans le système de chauffage.
Un fournisseur peut-il fabriquer des pièces de machine à injection selon mon dessin original ?
Oui, et c'est la voie normale pour les constructeurs de machines et pour les travaux de remplacement d'équipements plus anciens. Fournissez un dessin complet comprenant l’extrémité d’entraînement, la géométrie des vols, les spécifications des matériaux et le traitement thermique. Les fournisseurs qui demandent ces détails avant de proposer un devis sont généralement ceux qui les vérifieront également après l'usinage.
Quel délai dois-je prévoir ?
Les vis nitrurées standard peuvent être disponibles en stock, tandis que la géométrie personnalisée et les constructions bimétalliques sont fabriquées sur commande et fonctionnent généralement en semaines plutôt qu'en jours. Planifiez l'achat à partir de votre tendance vestimentaire plutôt qu'à partir de la date d'échec, et confirmez quel calendrier s'applique aux spécifications exactes que vous commandez.
Les pièces à double vis parallèle et les pièces à double vis conique suivent-elles les mêmes règles ?
La logique est similaire mais la géométrie ne l'est pas. Les vis jumelles à engrènement reposent sur des profils de vol et une distance centrale précis, de sorte que les tolérances d'interchangeabilité sont plus serrées que sur une vis unique. La mesure de l'usure se concentre toujours sur les paliers de vol et les surfaces d'alésage, mais les valeurs de jeu acceptables sont plus petites et doivent toujours provenir du dessin du constructeur de la machine.
La plupart des problèmes de coussin, de tir court et de taches remontent à un jeu mesuré, alors mesurez avant de commander.
Où aller ensuite
Si vous réfléchissez actuellement à une décision concernant le port, deux ressources valent la peine d'être ouvertes avant de demander un devis. On passe en revue les symptômes et les causes qui apparaissent le plus souvent sur les machines à mouler ; l'autre montre la gamme standard de composants plastifiants disponibles pour les équipements d'injection.
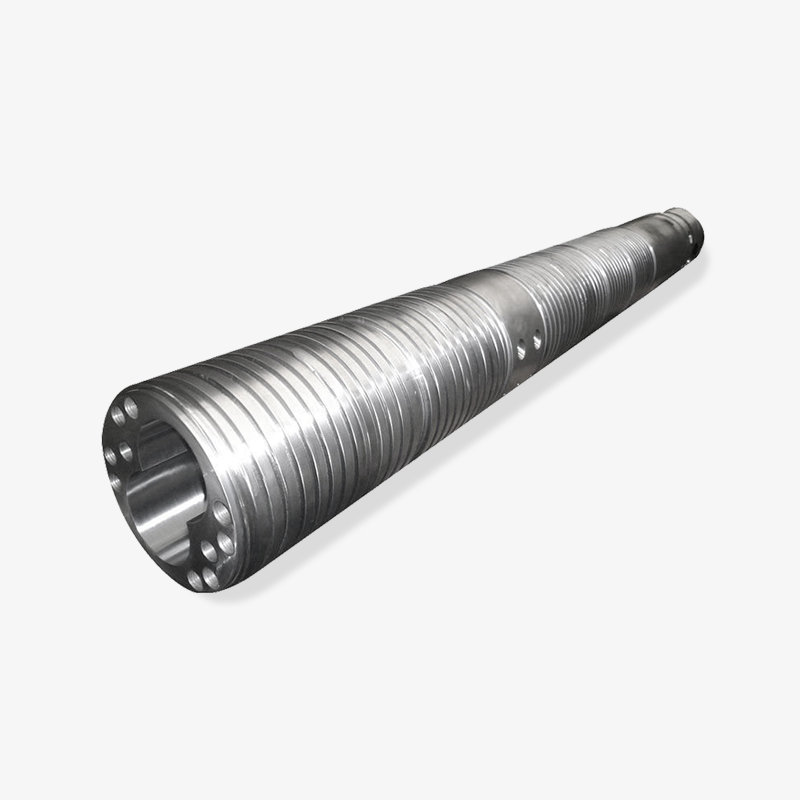
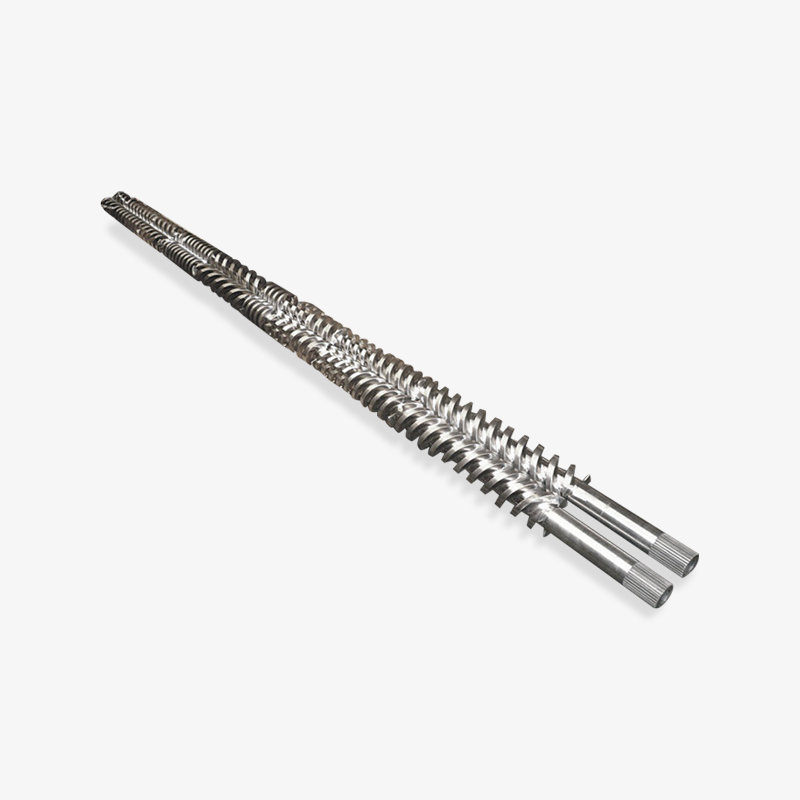
Problèmes courants avec les vis et les barils des machines de moulage par injection Gamme de vis et de barillets pour machines de moulage par injection
Zhoushan Microwave Screw Machinery produit des vis, des barillets et des composants de machines en plastique depuis 1990 à partir d'une base de production de plus de 10 000 mètres carrés, fournissant des constructeurs de machines et des acheteurs de pièces de rechange aux États-Unis, en Allemagne, à Dubaï, au Vietnam et en Thaïlande. Une géométrie personnalisée, des jeux de vis et de barillets assortis et des accessoires consommables peuvent être cités à partir de votre dessin.
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
