

Auteur: Weibo
Date: Oct 12, 2026
Guide des plateaux de moule : sélection, alignement et usure pour le moulage par injection
Une machine de moulage par injection de 330 tonnes a utilisé pendant trois heures des conteneurs en PP de 2,5 mm avec des bavures sur un coin de la pièce. L'opérateur a augmenté la force de serrage deux fois. L'ingénieur des procédés a remplacé l'anneau de contrôle. La maintenance a mis "vis et canon" en haut de la liste des pièces de rechange. La mesure réelle est différente : l'écart parallèle entre les plateaux de moule mobiles et fixes à la position de serrage était de 0,14 mm. À ce tonnage, la ligne de joint du moule doit généralement se situer à moins de 0,05 mm.
Les erreurs de diagnostic de ce type sont monnaie courante sur un atelier de moulage, et c'est là qu'une grande partie du budget de maintenance est dépensée dans la mauvaise direction.
Un plateau de moule n’est pas une simple plaque d’acier. C'est la surface de référence dans une chaîne dimensionnelle. La force de serrage de la bascule ou du vérin hydraulique la traverse dans le moule, et l'unité de plastification délivre la matière fondue dans une cavité positionnée par le plateau. Tout écart par rapport à cette surface de référence apparaît à deux endroits à la fois : bavure au niveau du plan de joint et usure de l'unité d'injection.
Le plateau du moule définit la référence. Une fois qu'il dévie, s'use ou perd le parallélisme, aucune vis, barillet ou réglage de processus plus loin sur la ligne ne peut récupérer cette erreur.
Ce qu'un plateau de moule contrôle réellement dans une cellule de moulage
Chaque machine de moulage porte deux plateaux. Le plateau fixe est boulonné au châssis fixe en face de l'unité d'injection. Le plateau mobile se déplace sur les tirants grâce à la genouillère ou à la pince hydraulique. Les deux sont liés ensemble par l'espacement des barres de liaison, et tous deux sont liés à l'unité d'injection par rien de plus qu'une base commune et une pile de tolérances commune.
Un plateau contrôle cinq choses en même temps :
- Parallélisme à la position de serrage, c'est-à-dire la distance entre les deux surfaces de joint une fois la force de serrage appliquée.
- Planéité de la face de montage du moule, qui détermine si la base du moule repose uniformément ou oscille.
- Épaisseur et tolérance d'épaisseur, car celles-ci définissent la hauteur de fermeture du moule que la machine peut accepter.
- État du matériau et du traitement thermique. Les qualités courantes coulées et forgées sur les plateaux des machines de moulage comprennent les pièces moulées des classes S45C, S50C et ZG270-500.
- Le jeu de l’alésage de la barre de liaison et de l’alésage de l’éjecteur, qui contrôle la distance dans laquelle le moule peut se déplacer sous charge.
Les deux derniers points sont ceux que les acheteurs sous-estiment le plus. Un plateau qui mesure le froid parfaitement plat peut encore fléchir une fois que la force de serrage atteint 80 % et que la dilatation thermique du moule est ajoutée par-dessus. Sur les machines de moins de 250 tonnes, un atelier maintiendra généralement un parallélisme compris entre 0,02 mm et 0,05 mm par 100 mm, et cette mesure doit être prise en position de serrage plutôt qu'en position ouverte.
Il existe un deuxième travail, moins évident. Le plateau est également un dissipateur thermique. La température du moule s'y infiltre à travers la base du moule, et un plateau présentant des nervures inégales ou une section de paroi incohérente développera des zones chaudes et froides locales au fil des années de service. C'est dans ces zones que la première déformation mesurable apparaît.
Le parallélisme doit être mesuré avec la machine serrée et non ouverte. Une mesure froide et ouverte est un nombre confortable qui vous dit très peu de choses.
Pourquoi l'état du plateau de moule apparaît à la fin de l'injection
Une fois que le parallélisme commence à dériver, les conséquences sont mécaniques et prévisibles. La chaîne fonctionne à peu près comme ceci :
- La force de serrage est répartie de manière inégale sur la ligne de joint et un coin du moule supporte plus de charge que les autres.
- L'opérateur voit un éclair et augmente la force de serrage pour le fermer.
- Une force de serrage plus élevée pousse le plateau plus loin dans le moule, ce qui amplifie la déviation à l'origine du flash.
- La ventilation du moule s'ouvre de manière inégale, de sorte que la contre-pression de la cavité fluctue d'une prise à l'autre.
- L'instabilité de plastification oblige l'opérateur à ajuster la vitesse de la vis et la contre-pression pour compenser.
- La vis et le barillet absorbent désormais une charge qui appartient à une tolérance du plateau.
C'est pourquoi "on a changé la vis et ça allait pendant trois semaines" continue de se répéter. La vis n'était pas le problème. Il servait à compenser un plateau qui avait déjà quitté sa bande de tolérance. Sur quelques milliers de cycles, cette compensation se manifeste par une usure accélérée des flancs, une incohérence croissante de la température de fusion et, finalement, un anneau de contrôle qui tombe en panne prématurément parce qu'il travaille contre une cible en mouvement.
Le diagnostic inverse est tout aussi utile. Si une toute nouvelle vis et un tout nouveau barillet sont installés et que le flash apparaît toujours, mesurez le parallélisme avant de toucher quoi que ce soit d'autre. Cette vérification coûte une vingtaine de minutes et ne nécessite aucun démontage. Cela devrait arriver avant la commande de pièces de rechange, pas après.
Si une nouvelle vis et un nouveau canon ne réparent pas le flash, le problème ne vient jamais de l'unité d'injection. Mesurez d’abord le plateau du moule.
Parallélisme des plateaux de moule et usure des vis : une comparaison pratique
Le tableau ci-dessous cartographie l'écart de parallélisme mesuré en atelier par rapport aux symptômes qui apparaissent en premier et à ce qui se passe du côté de l'injection. Les figures décrivent une machine de classe 250 tonnes et sont des valeurs typiques plutôt que des normes publiées. Elles doivent donc être lues à côté de votre propre dessin de machine.
| Déviation au niveau de la pince | Premier symptôme visible | Effet d’entraînement côté injection | Action suggérée |
|---|---|---|---|
| Dans les 0,05 mm | Aucun | Aucun | Maintenance préventive normale |
| 0,05 à 0,08 mm | Flash sur un coin du moule | La force de serrage augmente, la contre-pression augmente, la charge de vis augmente | Mesurez à nouveau et remettez à niveau le plateau |
| 0,08 à 0,15 mm | Usure inégale des broches de guidage, dérive du temps de cycle | Instabilité plastifiante, usure plus rapide des vis et du canon | Réusiner ou remplacer le plateau, inspecter la vis |
| 0,15 à 0,25 mm | Écrasement de la ligne de séparation, dommages au fond de moule | Vérifiez que la bague échoue avant que la vis ne puisse compenser | Arrêt de la production, étude d'alignement complète |
| Au-dessus de 0,25 mm | Dommages causés par la moisissure, risque pour la sécurité | Chargement latéral sur vis, alésage du canon | Révision des machines |
Deux éléments de ce tableau méritent d’être soulignés. La première est que le passage de la deuxième rangée à la troisième est celui où les coûts augmentent le plus rapidement. Un plateau sorti de 0,06 mm peut souvent être ramené avec une passe de renivellement. Un plateau qui a atteint 0,12 mm nécessite généralement un usinage, et une fois que vous usinez la face de montage, vous modifiez également la hauteur de fermeture que la machine peut accepter.
La seconde est que l’alésage du canon dans la cinquième rangée ne s’annonce pas. Il apparaît plus tard comme une vis qui ne tire plus un poids de tir constant, et le coût de remplacement couvre alors à la fois la vis et le canon plutôt qu'une seule pièce.
La décision de maintenance la plus coûteuse sur une machine de moulage se fait généralement entre 0,08 mm et 0,15 mm, lorsque le plateau est encore réparable et que l'unité d'injection est encore saine.
Approvisionnement en pièces détachées pour les plateaux de moule et les unités d'injection
Lorsqu'une machine de moulage subit une reconstruction, le travail sur le plateau et le travail sur l'unité d'injection doivent être programmés comme un seul travail plutôt que deux. Ils partagent une chaîne de tolérance, et un plateau réusiné à une nouvelle hauteur de fermeture modifiera la position du moule par rapport à la buse, ce qui à son tour modifiera la façon dont la vis et le barillet doivent être installés.
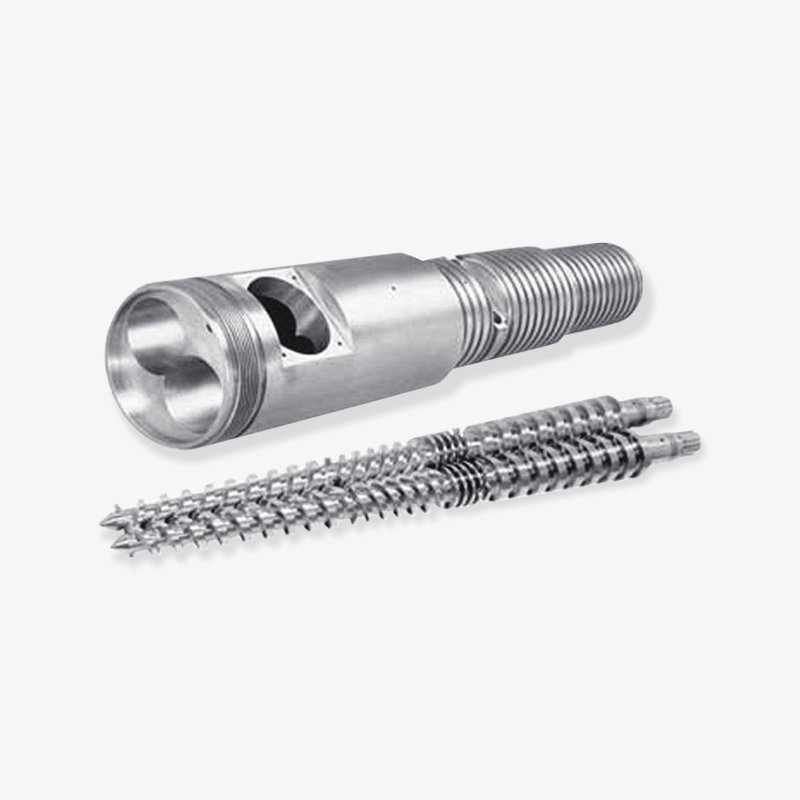
Zhoushan Microwave Screw Machinery Co., Ltd. produit des vis, des barils et des pièces de machines en plastique associées à partir du Zhejiang depuis 1990, fournissant des constructeurs de machines en plastique plutôt que des utilisateurs finaux. Son atelier couvre plus de 10 000 mètres carrés et sa production est expédiée aux États-Unis, en Allemagne, à Dubaï, au Vietnam et en Thaïlande. Pour les projets de reconstruction, la ligne de vis et de barillets de la machine de moulage par injection couvre le côté plastifiant de la chaîne de tolérance dont le plateau se trouve à l'autre extrémité.
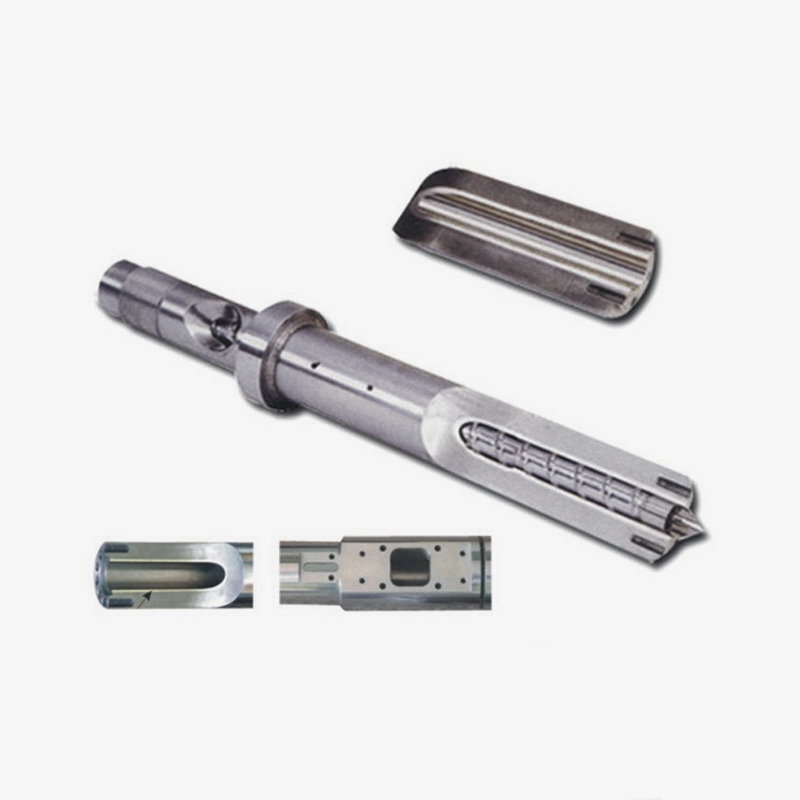
 Baril de vis de machine de moulage par injection La vis est le cœur du système de plastification et les matières premières plastiques sont cisaillées, comprimées, mélangées et transportées par un mouvement de rotation. La conception... Voir le produit →
Ce qui compte lors de la commande des deux ensemble, c'est que le fournisseur puisse établir un devis en fonction du dessin de la machine plutôt qu'en fonction d'une taille générique. Le diamètre de la vis, le rapport L/D, la qualité du revêtement du canon, le style de bague de contrôle et la face de la bride de la buse doivent tous correspondre à la hauteur de fermeture du plateau que vous obtenez. Si le plateau est réusiné, la position de contact de la buse se déplace et un barillet commandé avant que ce numéro ne soit fixé peut ne pas convenir.
C'est l'une des raisons pour lesquelles les projets de reconstruction fonctionnent mieux lorsque l'étude du plateau est effectuée en premier et que la commande de l'unité d'injection est passée par rapport à la dimension finale. Cela explique également pourquoi les calendriers de reconstruction glissent si souvent : le travail des plateaux et la commande des barils s'exécutent en parallèle, et le second dépend silencieusement du premier.
Examinez d'abord le plateau, puis commandez le canon par rapport à la hauteur de fermeture finale. Commander les deux en même temps est la façon dont les calendriers de reconstruction glissent.
Les détails des spécifications qui génèrent la plupart des retours
La qualité du revêtement de baril est la seule variable qui modifie le plus l’intervalle de remplacement sur une unité d’injection. Le tableau ci-dessous compare trois configurations de revêtement courantes sur la même machine utilisant du polypropylène non chargé, en utilisant un indice de durée de vie relatif où un baril nitruré standard est fixé à 100.
Indice de durée de vie relative à l'usure selon la configuration du revêtement de fût (nitruré = 100)
Chiffres indicatifs du PP non chargé sur une machine de moyen tonnage. La durée de vie réelle dépend de la température de fusion, de la vitesse de la vis et de la teneur en charges abrasives.
La construction bimétallique est la configuration sur laquelle la plupart des projets de reconstruction finissent par atterrir, et la raison n'est pas seulement la résistance à l'abrasion. Un canon bimétallique conserve sa dimension d'alésage plus longtemps, ce qui maintient le jeu vis-baril stable sur une fenêtre de service plus longue. Cette stabilité est ce qui protège réellement la répétabilité du poids des tirs, et c'est la propriété pour laquelle la plupart des acheteurs paient réellement, même s'ils pensent payer pour la dureté.
Notez que la troisième barre n’est pas automatiquement la bonne réponse. Sur de la résine de base non chargée à des vitesses de vis modérées, la première configuration est souvent rentabilisée plus rapidement, et le coût supplémentaire du revêtement offre un avantage que l'application n'utilisera jamais. La décision doit suivre la teneur en charges, la température de fusion et la durée de fonctionnement de la machine entre les arrêts planifiés.
Là où les acheteurs se font surprendre, c’est dans le jumelage. Un canon bimétallique équipé d'une vis nitrurée standard déplace l'usure vers la vis, et une vis usée dans un canon dur raye le revêtement de l'intérieur. Les configurations sont un ensemble adapté, et non un menu dans lequel chaque élément de campagne peut être optimisé indépendamment.
Un canon dur associé à une vis souple ne prolonge pas la durée de vie, il déplace l'usure. Faites correspondre la qualité du revêtement et la vis en une seule décision.
Comment juger un fournisseur de plateaux de moule et de barils en Chine
Il est pratique de s’approvisionner en pièces détachées pour le châssis de la machine et les unités d’injection auprès d’un seul fournisseur, mais la commodité n’est pas une raison pour ignorer les questions. Le prix à lui seul est ici un mauvais filtre, car deux offres qui semblent identiques peuvent différer d'un facteur trois en termes de durée de vie, et la différence est enfouie dans la qualité du matériau et le contrôle de l'usinage plutôt que dans les conditions commerciales.
Questions utiles à poser à un fabricant ou à un fournisseur avant de passer une commande :
- La qualité du revêtement est-elle indiquée par la désignation du matériau ou uniquement décrite comme « bimétallique » ?
- Le fût est-il affûté et fini en interne, ou la finition est-elle sous-traitée ?
- Le fournisseur peut-il confirmer le jeu de fonctionnement entre la vis spécifique et le canon spécifique proposé ?
- La gamme de produits est-elle organisée par type de structure (monovis, jumelle conique, jumelle parallèle, planétaire) afin que la géométrie correcte puisse être sélectionnée plutôt que devinée ?
- Le fournisseur gère-t-il à la fois le côté reconstruction et le côté nouvelle construction, et propose-t-il dans les deux cas un dessin de machine ?
Zhoushan Microwave Screw Machinery produit des familles de vis simples, doubles coniques, doubles parallèles et planétaires, ainsi que des barils de vis pour machines de moulage par injection, des ensembles de vis et de barils bimétalliques, des vis d'extrudeuse en caoutchouc et des barils de vis d'extrusion de mousse EPE. Un fabricant avec une telle diversité de géométries a généralement des réponses directes sur les qualités d'ajustement et les qualités de revêtement, car le même outillage et la même discipline de traitement thermique les nourrissent tous.
 Vis bimétallique Vis bimétallique is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Voir le produit →
 Canon bimétallique Canon bimétallique are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Voir le produit →
Pour les grossistes et les sociétés commerciales revendant sur les marchés du moulage, la distinction utile se situe entre un fournisseur qui peut maintenir une tolérance pour les commandes répétées et celui qui ne peut l'atteindre qu'une seule fois. Les combinaisons bimétalliques de vis et de barillet constituent un bon cas de test, car l'alliage est appliqué dans des conditions contrôlées et le processus est difficile à simuler. Demandez les spécifications du matériau sur la commande d’échantillon, puis vérifiez que la même spécification apparaît sur l’ordre de fabrication. Si les deux ne correspondent pas, ce n’est pas le fournisseur qui est en cause, mais le contrôle du processus.
Demandez les spécifications du matériau sur la commande d’échantillon, puis confirmez les mêmes spécifications sur l’ordre de fabrication. Cette seule comparaison distingue un fabricant d’un revendeur.
Pratiques de maintenance qui maintiennent les tolérances du plateau et des vis alignées
La plupart des problèmes d’alignement évoqués dans les sections précédentes sont peu coûteux à prévenir et coûteux à inverser. Une routine courte et ennuyeuse maintient la chaîne de tolérance intacte :
- Mesurez le parallélisme au niveau de la position de serrage selon un horaire fixe, généralement tous les trimestres sur une machine fonctionnant en trois équipes. Enregistrez le numéro, pas seulement une réussite ou un échec.
- Gardez la lubrification des barres de liaison dans les délais. Les barres de liaison sèches augmentent la charge que le plateau mobile voit et accélèrent la déviation que vous essayez d'éviter.
- Enregistrez la pression pendant les 500 premières heures après tout changement de vis ou de barillet. Une lente dérive vers le haut de la valeur enregistrée est le premier signal indiquant que l'anneau de contrôle ou le plateau a bougé.
- Arrêtez de traiter la force de serrage comme un outil de correction du flash. Le relever pour fermer une ligne de joint est la manière la plus courante pour un plateau réparable de devenir un travail de remplacement.
- Lorsque vous changez la vis et le canon, mesurez le plateau dans la même fenêtre de maintenance. Faire les deux en même temps coûte moins cher que de les faire à six mois d’intervalle.
La discipline de mesure compte plus que les outils. Un indicateur à cadran et un jeu de jauges d'épaisseur répondront à la question, à condition que la lecture soit prise serrée et enregistrée par rapport à une ligne de base datant de l'époque où la machine était neuve. Sans base de référence, chaque lecture est ambiguë, et les lectures ambiguës ont tendance à être résolues en faveur de l’explication la moins chère.
Du côté de l'injection, l'utilisation d'un jeu de vis et de barillets bimétalliques réduit la fréquence à laquelle la machine doit se démonter, ce qui réduit à son tour la fréquence à laquelle le plateau est exposé à un remontage précipité. Les deux systèmes ne sont pas indépendants et le calendrier de maintenance ne doit pas les traiter comme s'ils l'étaient.
Enregistrez la lecture du parallélisme serré par rapport à une ligne de base datant du moment où la machine était neuve. Une mesure non enregistrée est une mesure sur laquelle vous ne pouvez pas agir.
Questions fréquemment posées sur les plateaux de moulage et les unités d'injection
L’état du plateau du moule affecte-t-il réellement la durée de vie des vis et du barillet ?
C’est le cas, indirectement mais systématiquement. Lorsque le parallélisme dérive, les opérateurs réagissent en augmentant la force de serrage et en ajustant la contre-pression pour maintenir la qualité de la pièce. Ces ajustements augmentent la charge supportée par la vis et élargissent la variation de coup à coup que la bague de contrôle doit absorber. La vis n'est pas la cause de l'usure, mais elle en subit les conséquences.
Quelle tolérance de parallélisme dois-je viser sur ma machine ?
Sur les machines de moins de 250 tonnes, une plage d'atelier de 0,02 mm à 0,05 mm par 100 mm au niveau de la position de serrage est un objectif raisonnable. Les machines plus grandes autorisent généralement proportionnellement plus. Le numéro qui compte est celui figurant sur le dessin de votre machine, mesuré serré plutôt qu'ouvert.
Dois-je acheter la vis et le barillet et organiser le travail sur les platines avec le même fournisseur ?
Pas forcément le même fournisseur, mais la même conversation sur la tolérance. La position de contact de la buse dépend de la hauteur de fermeture finale après tout usinage du plateau, de sorte que l'ordre du canon doit suivre le relevé du plateau plutôt que de longer celui-ci. Un fournisseur qui propose un devis sur la base d'un dessin machine peut absorber ce changement ; celui qui cite une taille générique ne le peut pas.
Un baril bimétallique vaut-il le coût supplémentaire de la résine non chargée ?
Souvent non, du moins pas uniquement pour des raisons d’abrasion. Là où cela peut encore être rentable, c'est dans la stabilité de l'alésage sur une longue fenêtre de service, qui protège la répétabilité du poids des tirs. Si la machine utilise de la résine de base non chargée à des vitesses de vis modérées et se démonte rarement, un baril nitruré standard avec une vis bien adaptée peut être rentabilisé plus tôt.
Comment savoir si l'usure est dans le plateau ou dans la vis ?
Mesurez d'abord le parallélisme, car cela prend vingt minutes et aucun démontage. Si le parallélisme est dans les limites de tolérance et que le poids du tir dérive toujours, le problème se situe du côté de l'injection et la bague de contrôle ou le jeu des vis est le prochain endroit à examiner.
Que doit contenir une première commande auprès d’un fournisseur chinois ?
Au minimum : la référence du dessin de la machine, la géométrie de la vis et le rapport L/D, la qualité du revêtement du canon par spécification de matériau, le style de bague de contrôle et le jeu de fonctionnement requis. Un fabricant travaillant sur des géométries simples, doubles, coniques et planétaires les demandera normalement avant de proposer un devis, ce qui est en soi un signal utile.
Mesurez d'abord le plateau, puis l'unité d'injection. L’ordre du diagnostic compte plus que la précision de l’une ou l’autre mesure.
Lecture connexe
Deux autres pages de ce site couvrent plus en détail l'unité d'injection et la gamme de produits plus large.
Les deux pages se trouvent à côté du matériel d'alignement ci-dessus et méritent d'être lues avant qu'un devis de reconstruction ne soit finalisé, car les décisions de tolérance qu'elles décrivent alimentent directement les chiffres de hauteur de fermeture et de dégagement discutés ici.
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
