

Auteur: Weibo
Date: Oct 05, 2026
Guide de baril bimétallique pour les acheteurs d’extrudeuses et de machines de moulage par injection
Une ligne d'extrusion de tuyaux utilisant 40 pour cent de PVC recyclé avec une charge de carbonate de calcium a détruit un baril de 38CrMoAlA nitruré en moins de neuf mois. La même ligne, remplacée par un canon bimétallique coulé par centrifugation avec un revêtement à base de nickel, a fonctionné quatre ans avant que quiconque ne pense à mesurer à nouveau l'alésage. Neuf mois contre quatre ans, voilà l'argument économique en faveur d'un baril bimétallique, et c'est aussi pourquoi les détails des spécifications comptent bien plus que l'étiquette sur un devis.
La conclusion d'abord : lorsqu'un procédé pousse des charges abrasives, de la fibre de verre ou des polymères corrosifs à travers la vis et le fût, un fût bimétallique coûte généralement moins cher par an de production qu'un canon nitruré, même si la facture est plus élevée. Ce qui décide si cela est vrai, c'est la famille d'alliages du revêtement, la solidité de ce revêtement avec la coque en acier, l'épaisseur du revêtement par rapport à l'alésage et si la géométrie du canon correspond à la vis déjà en fonctionnement dans la machine.
Ce guide aborde ces points du point de vue d'un constructeur de machines plastiques ou d'un transformateur remplaçant un fût usé : ce qu'est réellement le revêtement, comment les taux d'usure diffèrent dans la pratique, quelle qualité convient à quel polymère, ce qui doit figurer sur le dessin, comment contrôler un fabricant ou un fournisseur de fûts bimétalliques et ce qu'il faut vérifier une fois le fût arrivé au quai de chargement.
Qu'est-ce qu'un baril bimétallique et à quoi sert le revêtement en alliage
Un canon bimétallique est un tube en acier avec une doublure en alliage dur fusionnée à l'intérieur de l'alésage. L'enveloppe extérieure supporte la pression, les charges des brides et les bandes chauffantes. Le revêtement absorbe l'abrasion, la corrosion et la majeure partie des frottements générés par la vis rotative.
Deux matériaux, une surface de travail
Dans la plupart des conceptions coulées par centrifugation, la coque est en acier à faible teneur en carbone ou en acier au chrome-molybdène, et l'alliage du revêtement est coulé sous forme fondue pendant que la coque tourne. La force centrifuge presse l'alliage contre la paroi de l'alésage et les deux matériaux se lient métallurgiquement en refroidissant. Des voies de fusion thermique et de pressage isostatique à chaud existent également, et elles peuvent produire des résultats comparables lorsque la fenêtre de processus est étroitement contrôlée. Ce qui compte dans la pièce finie, c'est que l'interface entre le revêtement et la coque soit une véritable liaison plutôt qu'un manchon pressé dans un alésage brut.
L'épaisseur du revêtement varie généralement de 1,5 mm à 3 mm sur les tailles d'extrudeuses courantes, avec des revêtements plus épais sur les fûts de grand diamètre. Les familles d’alliages en production régulière sont :
- Alliages à base de fer de la famille Fe-Cr-B, utilisés pour la plupart des polyoléfines chargées et offrant un équilibre entre résistance à l'usure et coût
- Alliages à base de nickel de la famille Ni-Cr-B-Si, choisis pour le PVC et les polymères libérant des sous-produits corrosifs
- Alliages à base de cobalt pour les combinaisons de corrosion et de températures de fonctionnement élevées
- Revêtements à base de nickel renforcés de carbure de tungstène pour la fibre de verre, le remplissage minéral et autres tâches abrasives à forte charge
La dureté du revêtement en vrac se situe généralement entre HRC 55 et HRC 65 selon la qualité. Ce chiffre est facile à mal interpréter, car un canon nitruré peut présenter une dureté de surface supérieure à l'équivalent de HRC 65. La différence est la profondeur. La nitruration gazeuse produit un boîtier de diffusion d'environ 0,3 mm à 0,7 mm, et une fois que ce boîtier est usé, le matériau situé en dessous se comporte comme l'acier de base plus doux et le taux d'usure s'accélère fortement. Un revêtement bimétallique est un alliage dur sur toute son épaisseur, donc la perte de quelques dixièmes de millimètre d’alésage laisse toujours la surface de travail à l’intérieur d’un matériau résistant à l’usure.
Pourquoi la profondeur surpasse la dureté de la surface
Pensez à l'endroit où un baril tombe réellement en panne. Il s’agit rarement d’une fracture brutale. Il s'agit d'un changement progressif du diamètre d'alésage et de la rondeur qui ouvre le jeu entre la vis et la paroi du canon. Ce changement réduit l'efficacité du transport, augmente la variation de la température de fusion et finit par se manifester par une dérive dimensionnelle dans le produit fini. Un boîtier mince et durci fait gagner du temps ; une doublure en alliage épais achète des années. C'est la différence pratique entre les deux types de construction, et c'est pourquoi la sélection des fûts d'extrudeuse et de machine de moulage par injection a tendance à s'orienter vers une construction bimétallique dès que des charges ou des formulations corrosives entrent en scène.
| Matériau d'alésage | Dureté typique | Résistance à l'abrasion | Résistance à la corrosion | Ajustement typique |
|---|---|---|---|---|
| Acier nitruré au chrome-molybdène | Dureté de surface élevée, boîtier de 0,3 à 0,7 mm | Faible à modéré | Faible | PE et PP non chargés, rebroyés proprement, extrusion à usage général |
| Revêtement bimétallique à base de fer | HRC 55 à 62 dans toute l'épaisseur du revêtement | Modéré à élevé | Modéré | PP ou PE chargés en carbonate de calcium et talc, PVC rigide à charge modérée |
| Revêtement bimétallique à base de nickel | HRC 52 à 58 dans toute l'épaisseur du revêtement | Modéré à élevé | Élevé | Mélange sec de PVC, systèmes ignifuges halogénés, flux recyclés avec résidus acides |
| Doublure bimétallique renforcée au carbure | HRC 60 à 68 dans toute l’épaisseur du revêtement | Très élevé | Élevé | PA, PBT et POM renforcés de fibres de verre, résines techniques fortement chargées de minéraux |
L'alliage du revêtement et la qualité de la liaison, et non le mot bimétallique, déterminent la durée de vie d'un canon.
Où un baril bimétallique gagne son prix dans la production quotidienne
L'usure ne se produit pas uniformément le long d'un alésage. Il est plus lourd dans la section d'alimentation, où les granulés solides et la poudre sont compactés contre la paroi, et il est encore plus lourd dans les zones de compression et de dosage où la pression de fusion et les particules de charge travaillent ensemble contre la surface.
Trois facteurs pratiques déterminent le taux d'usure : le type et la charge de la charge, les sous-produits corrosifs libérés par le polymère, ainsi que la vitesse de vis et la contre-pression à laquelle la ligne fonctionne. Le carbonate de calcium et le talc à une charge de 20 à 30 pour cent ovaliseront un alésage au fil des mois. Le PA, le PBT et le POM renforcés de fibres de verre attaquent l'alésage différemment, car les fibres agissent comme de minuscules outils de coupe. Le PVC est encore plus subtil : la dégradation thermique libère du chlorure d'hydrogène, qui attaque les joints de grains plutôt que de gratter la surface, de sorte qu'un boîtier nitruré se pique d'abord puis s'écaille.
Le tableau ci-dessous place un canon nitruré contre trois types de revêtement bimétallique sous charge PA remplie de fibre de verre. Les valeurs sont des multiplicateurs de durée de vie relative plutôt que des heures de fonctionnement absolues, car la durée de vie réelle dépend de la formulation, de la conception de la vis et du profil de température.
Durée de vie relative de l'alésage sous PA chargé de fibres de verre : corps nitruré comme référence
Baril nitruré 38CrMoAlA : 1,0x ligne de base
Revêtement bimétallique à base de fer : environ 3,0x
Liner bimétallique à base de nickel : environ 3,5x
Doublure bimétallique renforcée au carbure : environ 6,0x
Par rapport à un canon nitruré, un revêtement bimétallique à base de fer prolonge généralement sa durée de vie de deux à trois fois, et un revêtement à base de nickel résiste mieux là où la corrosion fait partie du problème plutôt que l'abrasion seule. Les revêtements renforcés en carbure peuvent élargir l'écart jusqu'à cinq fois ou plus, mais ils ont également le prix d'achat le plus élevé, ils n'ont donc généralement de sens que lorsque le chargement de charge est vraiment lourd ou lorsqu'un changement de baril coûte une ligne plus cher que la pièce elle-même. Un fabricant qui fonde en interne des vis bimétalliques et des fûts bimétalliques a tendance à recommander d'abord une qualité de revêtement en fonction de la teneur en charges et du risque de corrosion, puis à revenir au coût total par an, plutôt que de laisser le budget choisir le matériau.
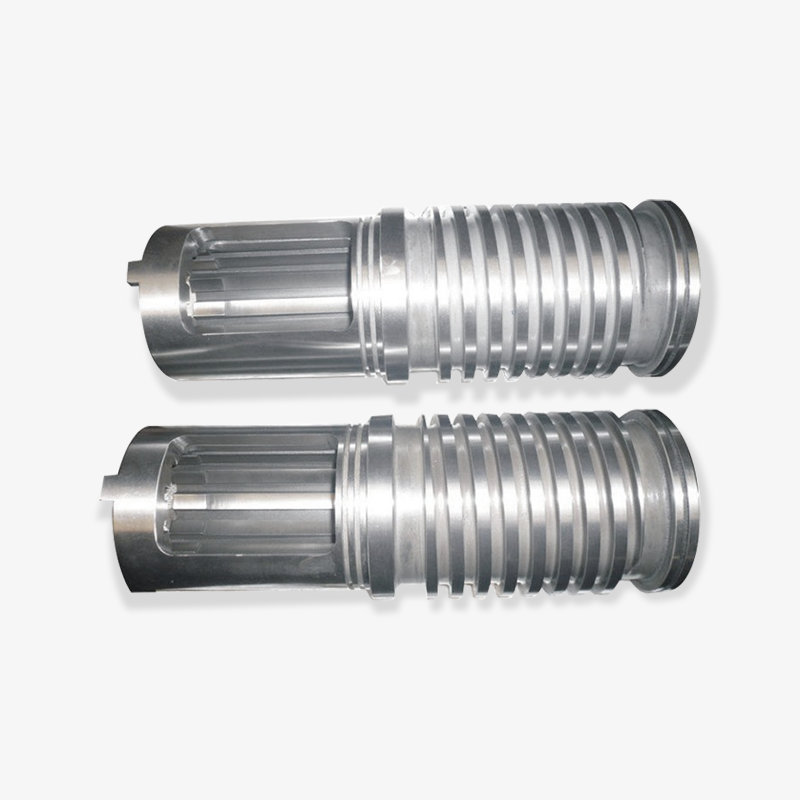
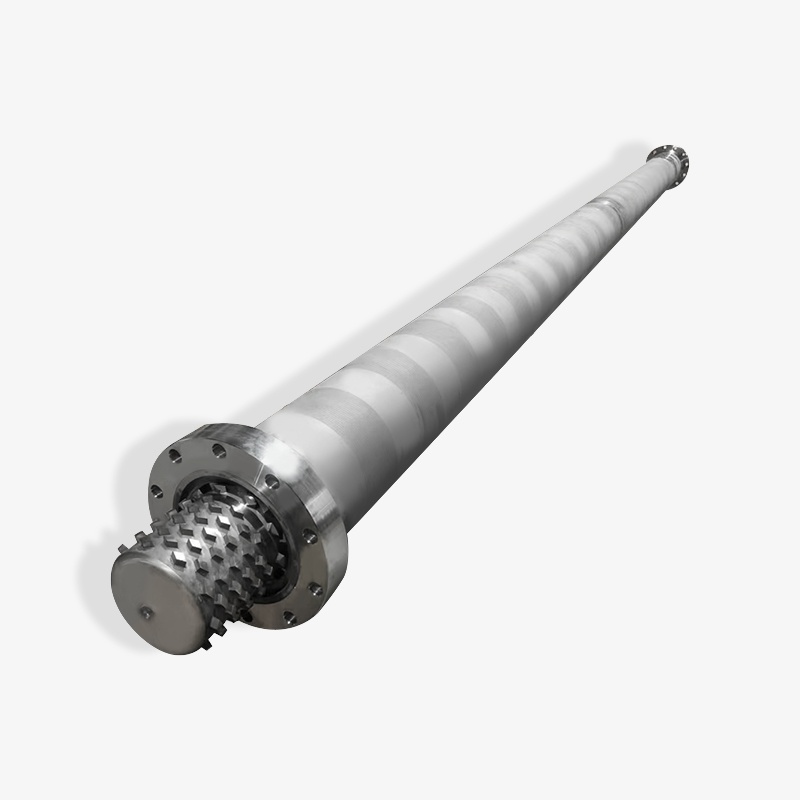
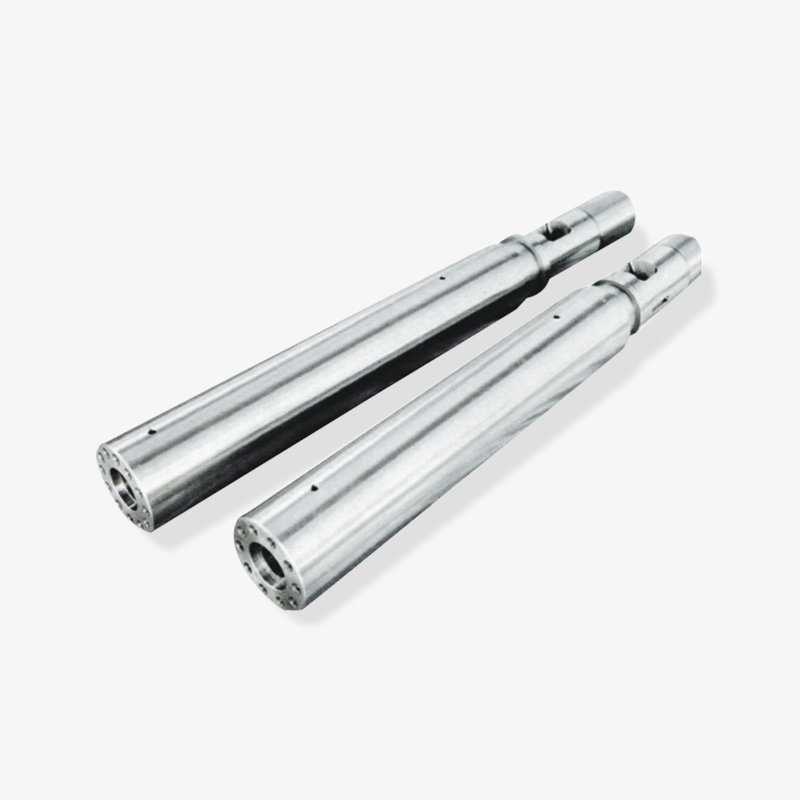
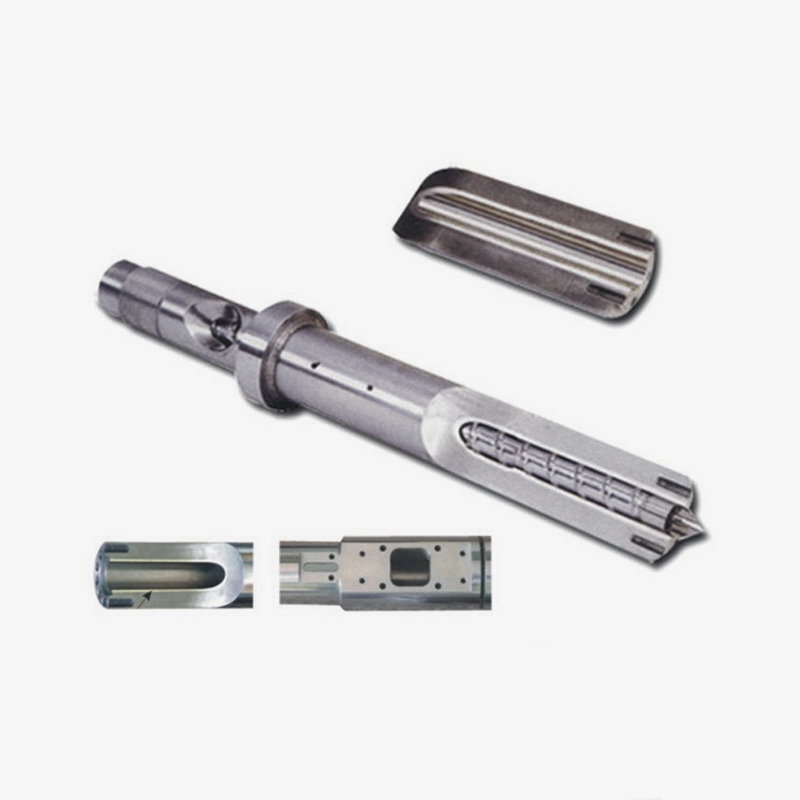
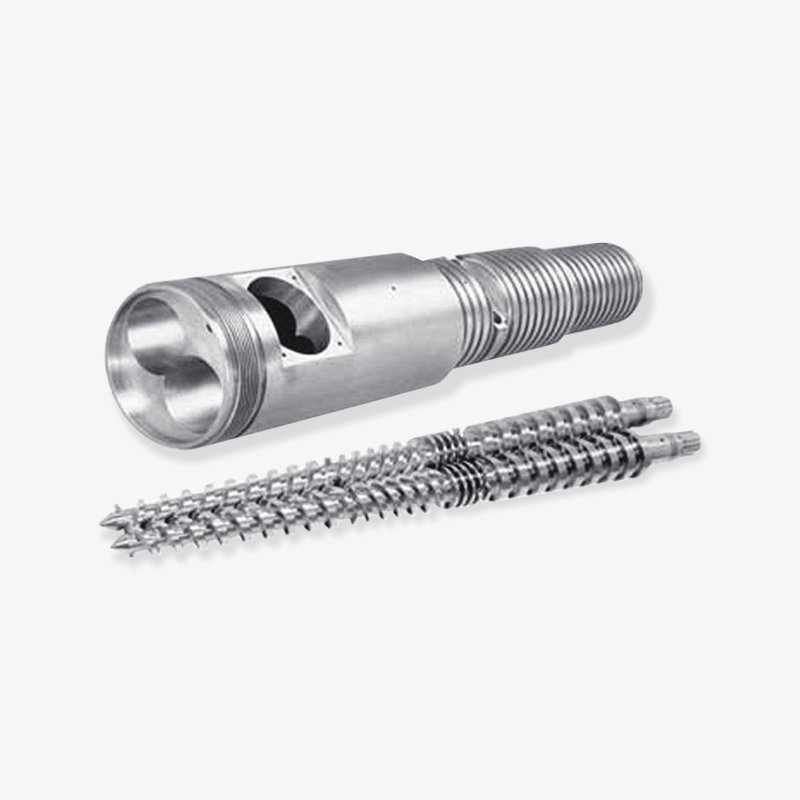
 Canon bimétallique Canon bimétallique are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Voir le produit →
Il convient de noter comment le choix des matériaux interagit avec la configuration de la machine. Une extrudeuse monovis utilisant un composé fortement chargé s'use différemment d'une extrudeuse à double vis parallèle ou d'une double vis conique, car le mécanisme de transport et la répartition du temps de séjour ne sont pas les mêmes. Les fonctions d'extrusion planétaire et de caoutchouc introduisent leurs propres modèles. Dans chaque cas, la question utile est la même : quelle quantité de travail abrasif ou corrosif est effectuée sur la paroi de l'alésage par heure de production.
Un baril bimétallique rembourse sa prime plus rapidement lorsque les charges sont lourdes, que la corrosion est présente ou qu'un arrêt coûte plus cher que le baril.
Faire correspondre la qualité du revêtement au polymère que vous utilisez réellement
Le choix du revêtement ne consiste pas à acheter l’alliage le plus dur disponible. Il s'agit d'adapter l'alliage au mécanisme d'endommagement réellement présent dans votre processus, puis d'adapter la vis au canon afin que les deux s'usent ensemble plutôt que l'un contre l'autre.
Polyoléfines chargées
Le PE et le PP chargés de carbonate de calcium, de talc ou de sulfate de baryum sont les applications bimétalliques les plus courantes. Les doublures à base de fer sont généralement la solution économique dans ce cas. En dessous d'environ 10 pour cent de charge, un baril nitruré peut toujours être tolérable, mais une fois que le chargement dépasse 20 pour cent, le revêtement bimétallique à base de fer avance à partir de la première année, et l'écart continue de s'élargir parce que le boîtier nitruré a disparu après la première année ou deux alors que le revêtement en alliage fonctionne toujours.
PVC et autres systèmes corrosifs
Les mélanges secs de PVC, les emballages ignifuges halogénés et les flux recyclés transportant des résidus acides déplacent le problème de l'abrasion vers la corrosion. Les revêtements à base de nickel sont les mieux adaptés car ils résistent aux chlorures et aux sous-produits acides au niveau des limites des grains. Un détail est facile à négliger : la vis doit en même temps être améliorée. Si l'alésage est résistant à l'usure mais que la vis s'aplatit en quelques mois, le jeu s'ouvre, la sortie chute et le canon est accusé d'un problème de vis. Une approche adaptée en matière de conception de vis résistantes à l'usure, avec des têtes d'ailette durcies ou un corps de vis bimétallique, fait généralement partie de la même décision d'achat.
Fibre de verre et résines techniques hautement chargées
Au-dessus d’une teneur en fibre de verre d’environ 20 pour cent, les dommages sont mécaniques et agressifs. Les revêtements à base de nickel renforcés de carbure durent plus longtemps, bien que le prix unitaire soit plus élevé. Pour une teneur modérée en fibres, des revêtements à base de fer ou de nickel combinés à un taux de compression raisonnable et à une vis correctement durcie donnent souvent un intervalle d'entretien acceptable sans pousser le budget vers le haut de gamme.
Et la vis ?
L’achat du canon et de la vis sous forme d’ensemble assorti est généralement la voie la plus intelligente. Un canon bimétallique associé à une vis nitrurée standard a tendance à se terminer par une défaillance de la vis en premier, et il peut entraîner le canon vers le bas, car des particules dures s'incrustent dans le vol ramolli et récurent ensuite l'alésage comme un tour. Les fournisseurs qui traitent le bimétallique comme une catégorie de matériaux traversant les constructions à vis unique, à double vis conique, à double vis parallèle et planétaire peuvent fournir le canon et sa vis correspondante à partir du même flux de production, ce qui supprime une couche de négociation de tolérance du projet.
La question de l’appariement vis et canon
Il existe une note technique utile sur la manière dont la géométrie des vis résistante à l'usure est spécifiée pour le moulage par injection renforcé de fibre de verre, couvrant le durcissement en vol, le taux de compression et l'effet de l'augmentation du jeu sur la qualité de la fusion. Lire cela parallèlement à une cotation du baril permet d'aligner les deux parties de l'achat au lieu de les traiter comme des éléments de campagne distincts.
Si la qualité du revêtement ne correspond pas au polymère, un fût bimétallique perd son avantage et vous vous retrouvez avec une facture plus élevée.
Tolérances, géométrie et détails d'interface à mettre sur le dessin
Un canon bimétallique est une pièce personnalisée. Si le dessin indique uniquement un canon bimétallique d'alésage 90 mm, le fournisseur doit deviner tout le reste, et les suppositions sont exactement là où les problèmes apparaissent plus tard.
Au minimum, la spécification doit contenir :
- Diamètre d'alésage et classe de tolérance, vérifiés par rapport à la vis réelle plutôt qu'à la taille nominale
- Limites de rondeur et de rectitude de l'alésage, par exemple rectitude à moins de 0,05 mm par 1 000 mm de longueur
- Épaisseur du revêtement et épaisseur minimale de la paroi restante
- Longueur totale, diamètre de la bride, cercle de boulons, marche de positionnement et détails de la face d'étanchéité
- Taille et position de l'ouverture d'alimentation, port de ventilation et ports de capteur de pression ou de température
- Rainures de la bande chauffante, y compris la longueur et l'espacement des rainures
- Rugosité de la surface de l'alésage, généralement Ra 0,4 à 0,8 micromètre pour les tâches d'extrusion
- Vérification de la dureté du revêtement et de la qualité de l'adhérence, par inspection ultrasonique, d'un échantillon métallographique ou d'un coupon d'essai coulé avec le lot
- Dégagement de la vis au niveau des atterrissages d'envol, car un canon ne peut pas être accepté indépendamment de la vis avec laquelle il fonctionnera.
Deux habitudes d’approvisionnement évitent les ennuis. Premièrement, ne permettez pas de réduire l’épaisseur du revêtement pour réduire les coûts. Un revêtement mince est moins cher, mais il a moins de marge contre les contraintes de liaison, et une fois l'alliage usé, tout l'avantage disparaît. Deuxièmement, demandez les valeurs mesurées dans le rapport d’inspection d’expédition, et non une déclaration de conformité. Les mesures d'alésage à des positions définies, les lectures de dureté et les chiffres de faux-rond vous indiquent immédiatement si le fournisseur inspecte réellement sa propre production ou envoie simplement un certificat générique.
Un étirage en fût sans exigences en matière d'épaisseur de revêtement, de rectitude et de vérification de l'adhérence est une invitation ouverte à une durée de vie courte.
Baril bimétallique vs baril nitruré : coût de possession réel
Un fût bimétallique coûte généralement entre 1,8 et 3 fois plus cher qu'un fût nitruré de même taille. Ce multiple semble significatif jusqu’à ce qu’il soit comparé au coût de l’immobilisation d’une ligne.
Prenez une ligne d'extrusion à double vis utilisant du PA renforcé de fibre de verre. Si un fût nitruré dure douze mois, chaque remplacement apporte de la main d'œuvre, du démontage, du réalignement, du redémarrage et de la ferraille lors de la montée en puissance. Si un baril bimétallique sur la même machine fonctionne quarante-huit mois, l'usine achète un baril en quatre ans au lieu de quatre, et elle évite également trois arrêts imprévus. Une fois ce calcul écrit, la décision est généralement prise d’elle-même.
Il existe encore des cas où un canon nitruré constitue un choix judicieux. Le PE ou PP non chargé fonctionnant à température modérée, avec une faible teneur en charges et sans additifs corrosifs, s'use lentement. L'intégration d'un revêtement bimétallique dans ce processus revient à payer une marge que la ligne n'utilisera jamais. Le jugement dépend cependant de la formulation réelle et non de la formulation idéale. De nombreuses usines commencent avec de la résine non chargée et commencent à mélanger le rebroyé deux ans plus tard, moment auquel la courbe d'usure change complètement.
Il existe également une voie médiane à connaître : utiliser un revêtement bimétallique dans les sections d'alimentation et de compression où l'usure est la plus forte, tout en conservant une construction moins coûteuse dans la zone de dosage. Cela ne convient pas à toutes les géométries, mais comme moyen de contrôler les coûts sur les fûts longs, c'est une conversation légitime à avoir avec un fournisseur lors de l'offre.
Calculez le coût par année de service et par arrêt évité, et non le coût par baril sur la facture.
Comment contrôler un fabricant, un fournisseur ou un grossiste de barils bimétalliques
Le marché des fûts bimétalliques comprend de véritables usines de fabrication et des sociétés commerciales qui revendent. Les deux peuvent fournir des pièces utilisables, mais vous devez savoir laquelle se trouve devant vous, car les délais de livraison, la personnalisation et la responsabilité en cas de problème diffèrent tous.
Des questions qui séparent rapidement les deux :
- Le processus de coulée ou de fusion est-il contrôlé en interne et la qualité du revêtement peut-elle être attribuée à un lot ?
- Le fournisseur peut-il fournir des résultats de dureté et une inspection de liaison par ultrasons pour le revêtement ?
- Existe-t-il une capacité d'usinage en interne ou l'alésage est-il terminé par un tiers après la coulée du revêtement ?
- Le canon peut-il être construit selon un dessin spécifique pour les dimensions d'alésage, de tolérance et de bride, ou uniquement sélectionné parmi les tailles standard ?
- Quel est le délai de livraison réaliste pour un grand diamètre personnalisé, étant donné que les longs fûts bimétalliques prennent généralement plus de temps que les pièces nitrurées ?
- Comment l’emballage et la documentation d’exportation sont-ils gérés, y compris les certificats de matériaux et les rapports dimensionnels ?
- Avec quelles catégories de polymères le fournisseur a-t-il réellement travaillé, y compris les niveaux de teneur en charges et en fibres ?
Une question tend à passer à travers la plupart des bruits : demandez au fournisseur d'expliquer comment le revêtement est collé et comment la qualité du collage est vérifiée. Une véritable usine de fabrication peut décrire le processus et la méthode d’inspection sans hésitation. Un revendeur ne peut généralement pas répondre à ce niveau de détail.
Il est également utile d'examiner l'étendue de la famille de produits d'un fournisseur. Une entreprise qui produit des fûts à vis unique, des fûts coniques à double vis, des fûts à double vis parallèles, des fûts à vis planétaires, des fûts de machines de moulage par injection et des pièces de machines en plastique est susceptible d'avoir la capacité d'usinage et le contrôle de processus nécessaires pour gérer un travail bimétallique personnalisé, car les tolérances de ces autres gammes de produits l'exigent.
Demandez à un fournisseur de barils bimétalliques d'expliquer le processus de collage et la méthode d'inspection du collage ; la réponse révèle le type d’entreprise avec laquelle vous faites affaire.
Routines d’inspection d’installation, de rodage et d’alésage
Une fois qu’un baril atteint l’usine, une poignée de décisions déterminent s’il aura toute la durée de vie prévue ou s’il tombera en panne prématurément.
- Alignement. Rapprochez autant que possible l’axe de la vis et l’axe de l’alésage du canon, en visant un écart inférieur à 0,05 mm. Un canon mal aligné s'use d'un côté et la vis travaille continuellement contre lui.
- Séquence de chauffage. Porter le fût et la vis à température avant d'introduire la matière. L'alimentation en matière froide dans un baril froid s'effectue par friction sèche avec des étapes supplémentaires.
- Évitez la marche à sec. Faire fonctionner la vis dans un baril vide broie le métal contre le métal. Purgez plutôt avec un composé de purge approprié.
- Surveillez le composé de purge. Les qualités de purge abrasives peuvent enlever la matière du revêtement aussi facilement qu'elles enlèvent la matière de la vis.
- Enregistrez les mesures d’alésage de base. Mesurez l'alésage à des positions définies avant l'installation et répétez aux mêmes positions à chaque fenêtre de maintenance.
- Fixez une limite d’usure. Établissez une règle interne, par exemple commencer à planifier le remplacement une fois que l'usure de l'alésage atteint une fraction définie du jeu d'origine, et examinez la qualité de la production par rapport à ce chiffre.
De nombreuses usines ne découvrent un cylindre usé que lorsque les dimensions du produit dérivent ou que la vis commence à glisser. Une simple routine de mesure de l'alésage convertit cette surprise en un achat programmé et planifié, ce qui signifie également que le remplacement peut être commandé avant l'arrêt de la ligne plutôt qu'après son arrêt.
Une grande partie de la durée de vie d'un canon bimétallique est décidée lors de l'alignement, de l'échauffement et du rodage, et non au moment du choix de la qualité du revêtement.
Pourquoi les constructeurs de machines en plastique s'approvisionnent en barils auprès des machines à vis à micro-ondes Zhoushan
Zhoushan Microwave Screw Machinery a été fondée en 1990 à Zhoushan, dans le Zhejiang, et fabrique des composants de base pour les machines de transformation des matières plastiques, principalement des vis, des barils et des pièces associées. L'entreprise exploite un atelier de plus de 10 000 mètres carrés avec un effectif de plus de 60 personnes et ses produits sont expédiés vers des marchés tels que les États-Unis, l'Allemagne, Dubaï, le Vietnam et la Thaïlande. Ses clients sont principalement des usines de fabrication de machines pour le plastique, des entreprises qui assemblent des vis et des barillets pour en faire des extrudeuses complètes et des machines de moulage par injection.
L'étendue de la gamme de produits est importante pour une équipe d'achat. Outre les vis bimétalliques et les barils bimétalliques, la société produit des barils à vis unique, des barils à double vis coniques, des barils à double vis parallèles, des vis et barils planétaires, des vis et barils pour machines de moulage par injection, des vis d'extrudeuse en caoutchouc, des ensembles de vis et barils d'extrusion de mousse EPE, des pièces et accessoires de machines en plastique et des lignes complètes de production de tuyaux, feuilles et profilés. Cette combinaison signifie qu'un constructeur de machines peut se procurer un barillet et sa vis correspondante, ou un assemblage à double vis conique complet, auprès d'un seul fournisseur au lieu d'en coordonner trois.
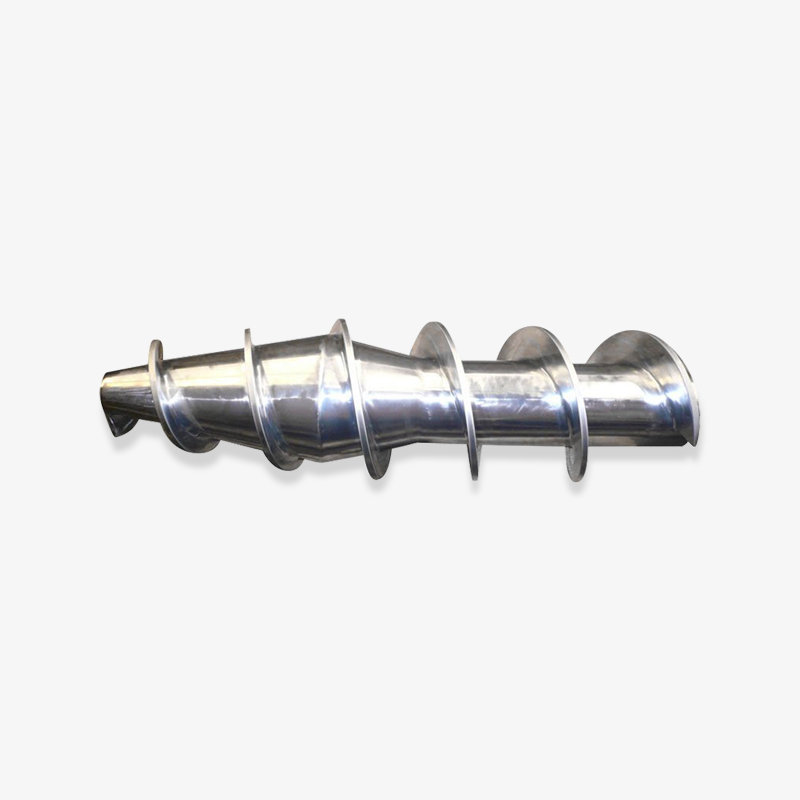
 Vis bimétallique Vis bimétallique is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Voir le produit →
La personnalisation est l’autre différence pratique. L'entreprise se positionne autour de l'idée de pouvoir fournir soit un composant unique, soit un ensemble complet d'équipements, et combine la production de vis et de fûts de précision avec l'usinage général. Pour les constructeurs de machines qui ont régulièrement besoin de brides non standard, de diamètres d'alésage inhabituels, d'ouvertures d'alimentation modifiées, d'évents repositionnés ou de ports de capteur supplémentaires, travailler avec un fournisseur qui coule le revêtement et usine l'alésage élimine une couche de décalage de tolérance qui apparaîtrait autrement lors de l'assemblage.
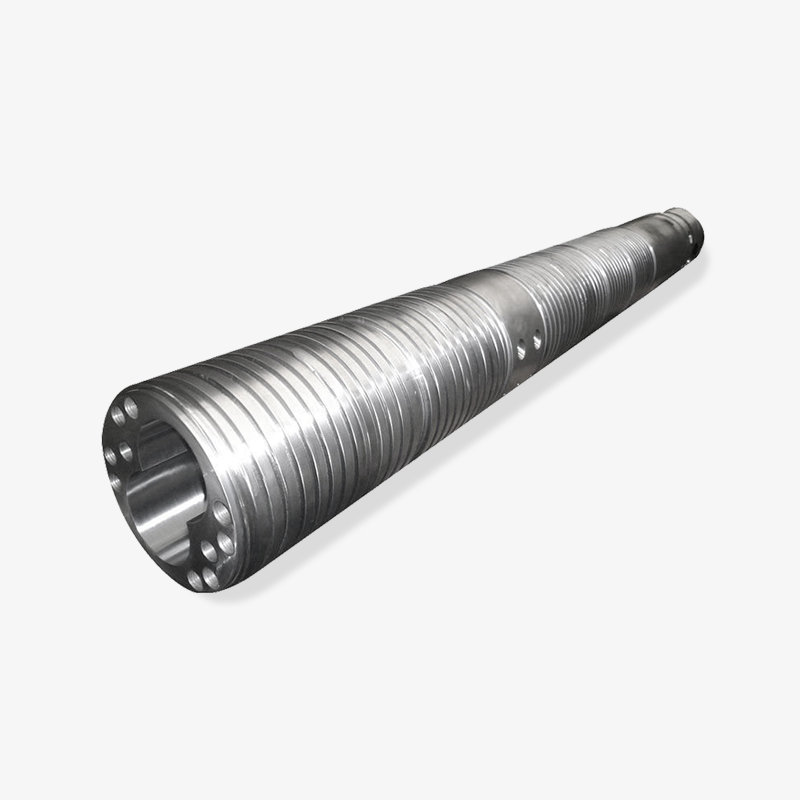
 Baril de vis de machine de moulage par injection La vis est le cœur du système de plastification et les matières premières plastiques sont cisaillées, comprimées, mélangées et transportées par un mouvement de rotation. La conception... Voir le produit →
Le moulage par injection en est une bonne illustration. Un mouleur ou un constructeur de machines travaillant avec des résines techniques chargées a besoin d'un ensemble de vis et de barillets dont le comportement à l'usure est prévisible sur un long intervalle d'entretien, et la gamme de vis et de barillets pour machines de moulage par injection couvre directement cette application. La même logique s'applique du côté de l'extrusion, où les revêtements bimétalliques s'associent à des conceptions monovis, bivis et planétaires pour s'adapter à différents mécanismes de transport et temps de séjour.
L'entreprise déclare qu'elle est devenue un important fournisseur de pièces mécaniques pour un certain nombre de clients de machines en plastique en Chine, ce qui décrit une relation d'approvisionnement à long terme plutôt qu'une transaction ponctuelle. Du point de vue de l'acheteur, cela signifie que l'engagement du personnel technique lors de la sélection et le maintien des spécifications pendant la production méritent d'être gérés délibérément, car la relation est censée se poursuivre sur plusieurs programmes de machines.
Un fournisseur qui fonde son propre revêtement et usine son propre alésage peut coordonner les tolérances du canon, de la vis et de la bride sous la forme d'un ensemble assorti au lieu de trois achats distincts.
Foire aux questions sur les barils bimétalliques
Qu'est-ce qu'un canon bimétallique ?
Il s'agit d'un canon en acier avec une doublure en alliage dur fusionnée à l'intérieur de l'alésage. La coque extérieure en acier offre résistance, confinement de la pression et dimensions de montage. Le revêtement en alliage offre une résistance à l’usure et, selon la qualité, une résistance à la corrosion. Il est utilisé sur les extrudeuses et les machines de moulage par injection comme partenaire de travail de la vis.
Quelle est la durée de vie d'un canon bimétallique par rapport à un canon nitruré ?
En service abrasif, un revêtement bimétallique dure généralement trois à six fois plus longtemps qu'un fût nitruré, le chiffre exact dépendant du type de charge et de la charge, de la qualité du revêtement et de la température du processus. En cas de devoir léger et non rempli, la différence est beaucoup plus petite, la comparaison doit donc être basée sur votre formulation réelle plutôt que sur un multiplicateur général.
Un canon bimétallique peut-il être réparé ou regarni ?
Cela dépend de la profondeur d'usure et de l'état de la coque. Si l'usure persiste à l'intérieur du revêtement et que la coque est droite avec une épaisseur de paroi adéquate, certains fournisseurs peuvent refaire le revêtement. Si la coque elle-même s'est déformée ou si l'alésage a perdu trop de matière, un nouveau canon est généralement plus pratique. La mesure décisive est la quantité de revêtement restant.
Un baril bimétallique en vaut-il la peine pour une petite extrudeuse ?
Cela peut être le cas si cette petite extrudeuse utilise un composé fortement chargé et que les temps d'arrêt sont coûteux. S'il utilise du PE ou du PP non chargé et qu'un fût de rechange est déjà en stock, un fût nitruré peut être économique pendant les premières années. Les facteurs décisifs sont la teneur en matière de remplissage, le coût d'arrêt et l'intervalle de remplacement, et non la taille de la machine.
Les fûts bimétalliques fonctionnent-ils avec du PVC ?
Oui, mais avec un liner à base de nickel plutôt qu'à base de fer. Les sous-produits corrosifs du PVC attaquent les joints de grains, la résistance à la corrosion est donc aussi importante que la résistance à l'abrasion. La vis doit également subir un traitement anticorrosion, sinon l'usure se déplace simplement du canon vers la vis.
Les dimensions peuvent-elles être personnalisées pour une machine existante ?
Oui. Les barils bimétalliques sont normalement construits selon le dessin. Avant de commander, mesurez l'ancien canon et enregistrez le diamètre d'alésage, la longueur totale, les dimensions de la bride et la position de l'ouverture d'alimentation, puis utilisez ces mesures comme base pour la nouvelle pièce. Si l'ancien canon est déjà ovale, ne copiez pas la dimension usée ; utilisez plutôt le dessin original ou la spécification originale.
Que doit contenir un bon de commande pour un baril bimétallique ?
Diamètre et tolérance de l'alésage, limites de rectitude, qualité du revêtement et épaisseur minimale, dimensions des brides et des orifices, exigences d'inspection de la rugosité de l'alésage, de la dureté et de l'adhérence, méthode d'emballage et rapport dimensionnel qui doit être expédié avec la pièce. Mettre tout cela sur papier donne aux deux parties un point de référence si un problème apparaît plus tard.
Quelle qualité de revêtement un premier acheteur doit-il choisir ?
Commencez par le mécanisme de dommages plutôt que par la liste de prix. Le PE et le PP chargés indiquent un revêtement à base de fer. Les systèmes PVC ou halogénés pointent vers une base nickel. Fibre de verre lourde ou points de charge minéraux élevés sur un revêtement renforcé en carbure. Si le procédé combine abrasion et corrosion, privilégiez la famille résistante à la corrosion et acceptez une dureté légèrement inférieure.
Choisir un corps bimétallique revient à faire correspondre votre formulation de polymère et votre modèle d'usure à une qualité de revêtement, puis à confirmer que le fournisseur peut construire selon votre dessin et documenter ce qu'il a mesuré. Pour le PVC et les systèmes corrosifs, cela signifie un revêtement à base de nickel. Pour la fibre de verre et le remplissage minéral lourd, il pointe vers une doublure renforcée en carbure. Pour les PE et PP chargés ordinaires, un revêtement à base de fer suffit souvent. Après le choix de l'alliage, les questions portent sur la qualité du collage, l'épaisseur du revêtement, les tolérances d'alésage et les rapports d'inspection.
Si vous spécifiez un ensemble de vis et de canon bimétalliques pour une extrudeuse ou une machine de moulage par injection, le moyen le plus rapide d'obtenir un devis utile est d'envoyer le diamètre d'alésage, le polymère, le type et le contenu de la charge, ainsi que l'intervalle d'entretien actuel que vous obtenez de la pièce dans la machine. Avec ces quatre informations, un fabricant peut recommander une qualité de revêtement et une vis correspondante, et vous pouvez comparer les options sur le coût par année de production plutôt que sur le seul prix unitaire.
Lectures complémentaires sur ce site :
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
