

Auteur: Weibo
Date: Sep 21, 2026
Que signifie extrudeuse ? Types, barillets de vis et guide de sélection complet
Traversez une usine de tubes ou de feuilles et vous entendrez une extrudeuse avant de la voir : un long baril bourdonne, des granulés de plastique disparaissent dans une trémie à une extrémité et un tuyau continu et chaud glisse hors d'une filière à l'autre. Cette machine au milieu est l’extrudeuse, et c’est la raison pour laquelle une usine peut transformer des granulés en vrac en un produit de section constante, heure après heure, sans s’arrêter.
Demandez ce que signifie l'extrudeuse et la réponse honnête comporte deux couches. En termes d'ingénierie, une extrudeuse est une machine qui fond ou ramollit un matériau et le force à passer à travers une ouverture façonnée appelée filière, de sorte que le matériau sort sous la forme d'un brin continu avec un profil fixe. Dans le langage d'achat quotidien, le même mot fait souvent référence à l'ensemble vis et baril qui effectue la fusion et le pompage. Un directeur d'usine qui achète une ligne de production complète et un ingénieur de maintenance qui commande une vis de remplacement peuvent tous deux dire « extrudeuse » et signifier deux choses différentes.
Ce double sens est important sur le plan commercial. Il décide si vous proposez une machine, une pièce de rechange ou un service et décide quelles spécifications s'appliquent réellement à la commande.
Une extrudeuse est mieux comprise comme une pompe chauffée dotée d'une filière de façonnage : elle transporte, fond, met sous pression et forme le matériau en continu plutôt que de remplir un moule coup par coup.
La réponse courte : quoi » Extrudeuse " Signifie en langage simple
Le verbe « extruder » vient du latin extrudere, qui signifie pousser ou expulser. Une presse à pâtes, un poussoir à saucisses, un pistolet à calfeutrer et une machine à briques d'argile extrudent tous le matériau. L'extrusion de plastique fait exactement la même chose, sauf que le matériau poussé est un polymère fondu à une température de 160 à 300 degrés Celsius.
Une machine mérite le nom d’extrudeuse lorsqu’elle combine cinq éléments fonctionnels :
- Un baril, un cylindre en acier à paroi épaisse qui contient le processus.
- Une ou plusieurs vis à l'intérieur du canon, qui transportent, cisaillent et mettent sous pression le matériau.
- Un système d'alimentation, généralement une trémie avec un doseur ou un doseur gravimétrique.
- Un système de chauffage et de refroidissement, généralement des radiateurs en céramique ou en fonte d'aluminium avec refroidissement par air ou par eau.
- Une filière à l'extrémité de décharge, plus un entraînement et une boîte de vitesses qui font tourner la vis.
Il est également utile de comprendre ce qu’une extrudeuse n’est pas. Ce n'est pas une machine de moulage, car elle n'a ni cavité ni cycle : la matière sort en continu au lieu d'être injectée par coups discrets. Il ne s’agit pas d’un mélangeur au sens classique du terme, bien que les extrudeuses de mélange mélangent de manière agressive. Et il ne s’agit pas simplement d’un tuyau avec une vis, car la géométrie de la vis, le taux de compression et le contrôle de la température déterminent si le résultat est uniforme ou plein de particules non fondues.
Le rendement est normalement exprimé en kilogrammes par heure et la qualité est normalement exprimée en homogénéité de fusion, stabilité de pression et tolérance dimensionnelle. Ces trois chiffres, et non la taille physique de la machine, vous indiquent ce qu'une extrudeuse donnée peut réellement faire.
Si une machine délivre un flux continu de matériau fondu à travers une filière, il s’agit d’une extrudeuse ; si elle remplit une cavité fermée par cycles, c'est une machine de moulage.
Les quatre tâches effectuées par chaque extrudeuse
Que la vis ait un diamètre de 45 mm ou de 200 mm, que la machine traite de la poudre de PVC ou des flocons de polyéthylène recyclé, les quatre mêmes travaux se succèdent le long du fût. Les comprendre rend les conversations sur les spécifications beaucoup plus courtes.
1. Transport de solides
Les pellets ou la poudre tombent à travers la gorge d'alimentation et sont entraînés vers l'avant par les vis rotatives. Dans cette zone le canal est le plus profond et le polymère est encore solide, la vis se comporte donc comme un convoyeur. Les sections d'alimentation peuvent être alésées ou rainurées ; une section d'alimentation rainurée adhère plus fermement au matériau et augmente le débit sur les polyoléfines, tandis qu'un alésage lisse est plus doux et est souvent préféré pour le PVC sensible à la chaleur.
Les problèmes d’alimentation proviennent rarement de la seule vis. L'humidité, la forme des granulés, la teneur en fines et la température de la trémie modifient tous la régularité avec laquelle le matériau entre dans les premiers vols. Une trémie pontée ou une zone d'alimentation affamée apparaît en aval sous la forme d'une production en hausse qu'aucun réglage de la température ne peut corriger.
2. Fusion et plastification
À mesure que la profondeur du canal diminue, le lit solide est comprimé contre la paroi du canon. La friction et le cisaillement génèrent la majeure partie de l’énergie de fusion, les réchauffeurs de barils contribuant dans une moindre mesure. C'est pourquoi la puissance d'entraînement et la géométrie des vis sont plus importantes que la puissance du chauffage lorsque la puissance est augmentée.
La fusion doit être complète avant que le matériau n'atteigne la filière. Les particules non fondues apparaissent sous forme de gels, de taches ou de points faibles dans le produit fini, et elles constituent la plainte la plus courante des lignes d'extrusion qui ont dépassé leur point de conception.
3. Dosage et montée en pression
Dans la section de dosage, le canal est le moins profond et la matière fondue est pompée comme un fluide visqueux. La pression augmente de près de zéro au niveau de la gorge d'alimentation jusqu'à 100 à 400 bars au niveau de la filière, en fonction de la résistance de la filière et de la viscosité du matériau. Cette pression doit être créée en douceur, car les fluctuations de pression se traduisent directement par une variation d’épaisseur dans le produit final.
Des éléments de mélange sont souvent ajoutés ici : Maddock ou sections barrières pour le mélange dispersif, mélangeurs ananas ou à broches pour le mélange distributif. Ils coûtent un peu en termes de production, mais procurent de la cohérence, ce qui constitue généralement le meilleur échange.
4. Façonnage à la matrice
La matrice donne à la masse fondue sa forme définitive. La conception de la matrice contrôle la répartition de l'épaisseur de paroi, la finition de surface et l'ampleur du gonflement de la matrice, phénomène dans lequel la matière fondue se dilate légèrement lorsqu'elle quitte le rebord de la matrice. Les équipements en aval tels que les manchons de calibrage, les réservoirs à vide, les bains de refroidissement, les unités de transport et les couteaux verrouillent ensuite les dimensions.
Une extrudeuse parfaitement construite avec une filière mal conçue produit toujours un mauvais produit. À l’inverse, une extrudeuse modeste dotée d’une filière bien conçue et d’un équipement en aval stable peut maintenir des tolérances strictes pendant des années.
Le transport, la fusion, le dosage et le façonnage s'effectuent en un seul passage continu, de sorte qu'une faiblesse dans une zone unique limite les performances de l'ensemble de la ligne.
Ce que le mot couvre dans différentes industries
La transformation du plastique est le plus grand utilisateur du terme, mais le même mot apparaît dans plusieurs industries indépendantes. Un acheteur qui change de secteur peut être surpris de voir à quel point le vocabulaire change.
- Extrusion de plastiques : tuyaux, feuilles, films, profilés, revêtement de fils, filaments et mélanges. La production est mesurée en kilogrammes par heure.
- Extrusion de caoutchouc : crépines, extrudeuses à alimentation chaude et à alimentation froide qui poussent les composés de caoutchouc à travers des matrices pour tuyaux, joints et profilés.
- Extrusion alimentaire : les extrudeuses de snacks et de céréales utilisent une vis pour cuire et faire gonfler l'amidon sous pression, puis évacuer l'humidité au niveau de la filière.
- Extrusion de métal et d'argile : les profilés en aluminium et les formes de brique ou de céramique sont extrudés de manière comparable, généralement à des pressions beaucoup plus élevées.
- Fabrication additive : « l'extrudeuse » d'une imprimante 3D est la partie chaude plus le lecteur qui alimente le filament. Il remplit les mêmes fonctions de transport et de fusion à très petite échelle.
La conséquence pratique est que les spécifications ne sont pas transférées entre les secteurs. Une extrudeuse de snacks et une extrudeuse de tubes peuvent partager une architecture à vis et à baril tout en ne partageant pratiquement aucune valeur de conception. Lorsque quelqu'un demande ce que signifie l'extrudeuse lors d'une réunion technique, la question complémentaire utile est toujours de savoir quel matériau et quel produit.
« Extrudeuse » est une description fonctionnelle plutôt qu'un seul type de machine, de sorte que le matériau et le produit définissent toujours les spécifications réelles.
Types d’extrudeuses courants et dans quoi ils sont bons
La classification la plus utile est celle par configuration de vis, car ce choix unique détermine la capacité de mélange, le niveau de cisaillement, le comportement d'alimentation et le coût. Le tableau ci-dessous récapitule les principales familles utilisées dans la transformation des plastiques et du caoutchouc.
| Extrudeuse type | Comment ça marche | Matériaux typiques | Produits typiques |
|---|---|---|---|
| Vis unique | Une vis transporte, comprime et pompe la matière fondue | PE, PP, PS, ABS, PC, flocons recyclés | Tuyau, feuille, film soufflé, revêtement de fil, tige, filament |
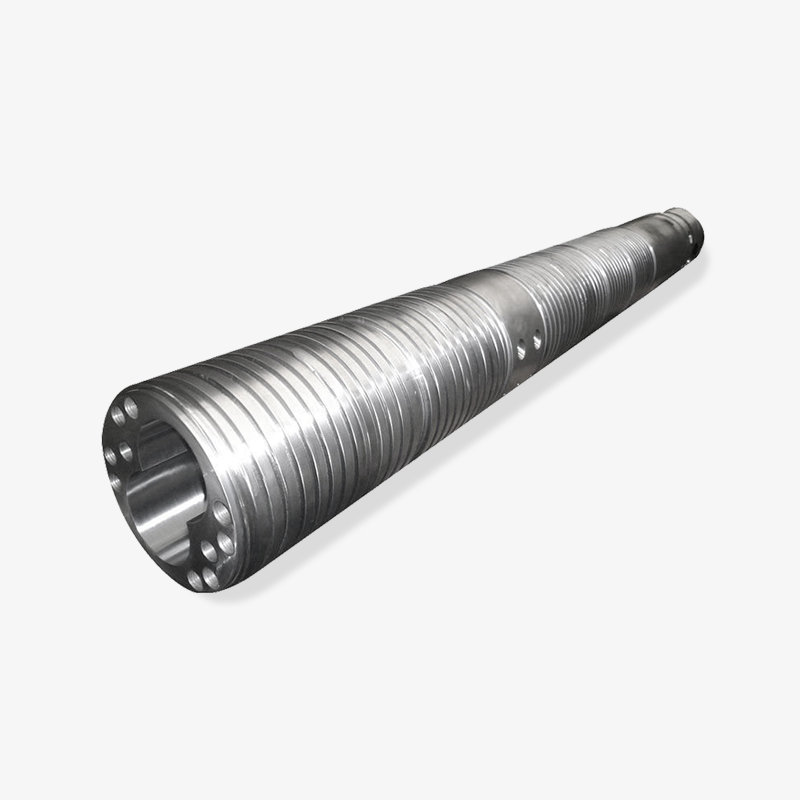
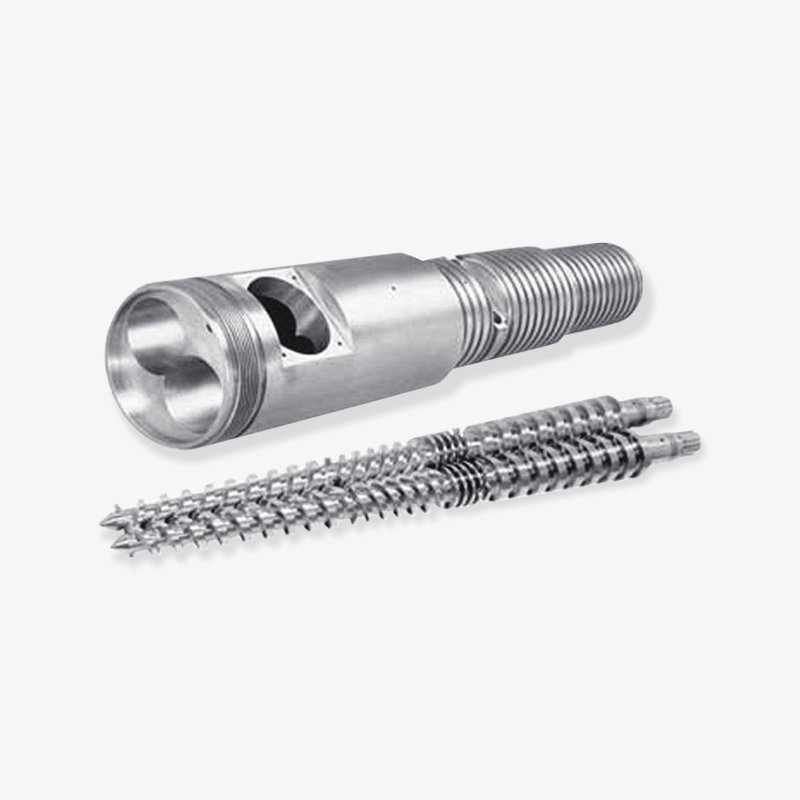
| Double vis conique | Deux vis coniques s'engrenant avec une grande zone d'alimentation et un cisaillement doux | PVC rigide et souple, composites bois-plastique | Tuyau, profilé de fenêtre, bardage, tôle, goulotte de câbles |
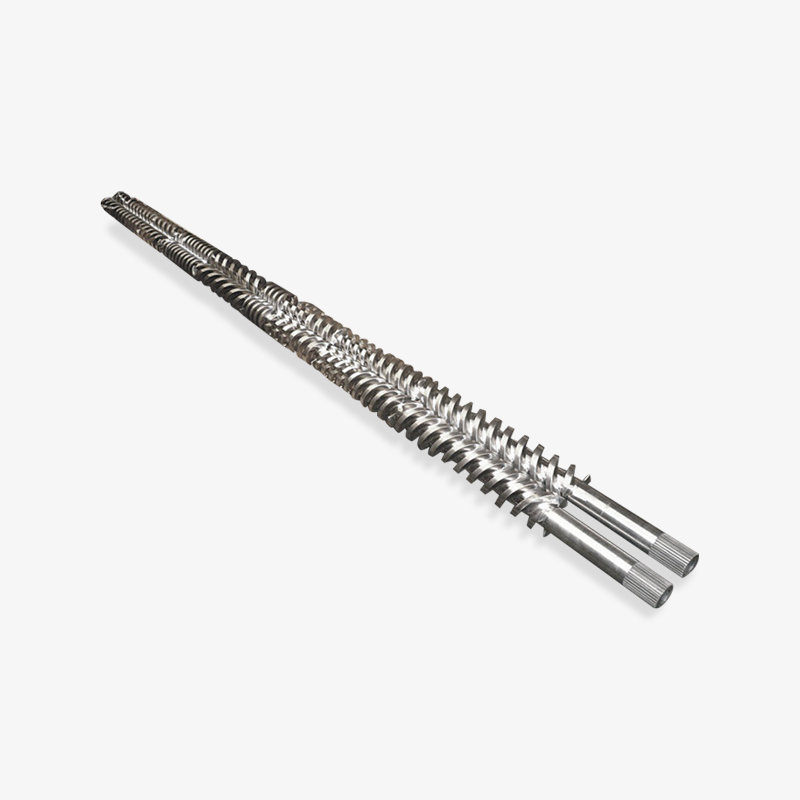
| Double vis parallèle | Deux vis à engrènement parallèles, souvent avec des éléments de transport et de mélange modulaires | PVC, PE, PP, composés chargés et renforcés | Tuyau, profilé, feuille, granulation, mélange |
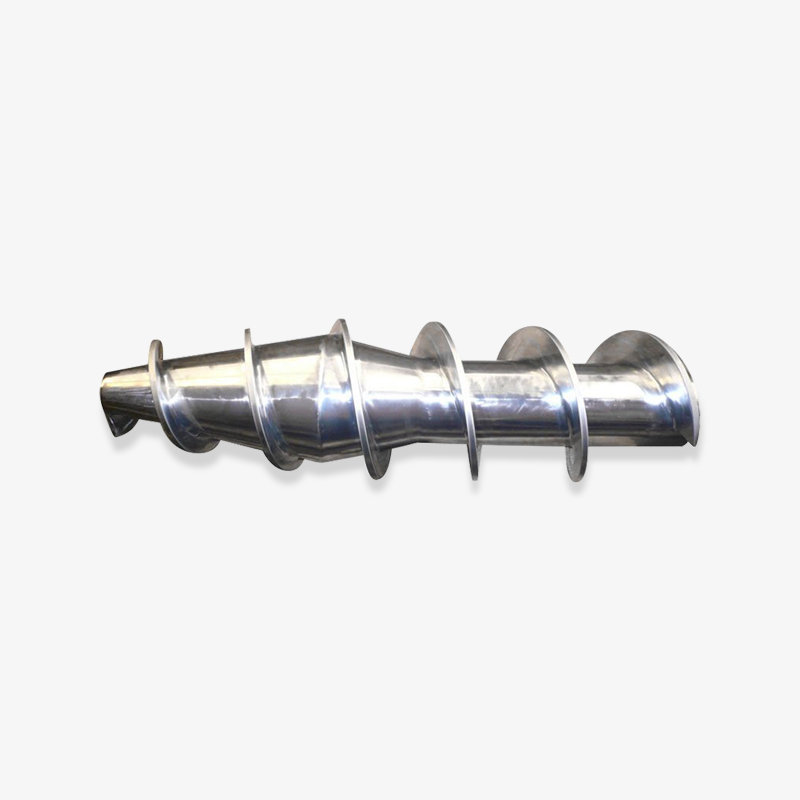
| Extrudeuse planétaire à rouleaux | Une vis centrale avec plusieurs vis planétaires roulant à l'intérieur d'un barillet rainuré | PVC, mousse PVC, composés thermosensibles | Feuille, carton mousse, film, support calandré |
| Extrudeuses multivis et anneaux | Trois vis ou plus disposées symétriquement pour un renouvellement de surface très élevé | Composés hautement chargés et sensibles au cisaillement | Composition, dévolatilisation, feuille spécialisée |
Deux compromis se cachent derrière cette table. Les machines à double vis mélangent et alimentent mieux, mais elles coûtent plus cher par kilogramme de production et nécessitent un entretien plus minutieux car les vis s'engrènent avec des jeux serrés. Les machines monovis sont plus simples, moins chères à utiliser et remarquablement fiables, mais elles dépendent fortement de la qualité des granulés et d’une alimentation constante.
Pour le PVC, le choix est généralement rapide : les extrudeuses coniques à double vis dominent les tuyaux et profilés en PVC rigide car leur grande zone d'alimentation accepte la poudre et leur profil de cisaillement doux limite la dégradation. Pour les tuyaux en polyoléfine, une machine à vis unique avec une section d'alimentation rainurée est souvent la solution la plus économique. Pour les systèmes de mélange et les systèmes hautement remplis, les conceptions parallèles à double vis ou planétaires sont la réponse standard.
La configuration des vis, et non la taille de la machine, est la décision qui détermine si une extrudeuse convient à un matériau et un produit donnés.
Extrudeuse vs machine de moulage par injection : la différence que les acheteurs confondent
Étant donné que les deux machines utilisent une vis à l'intérieur d'un cylindre chauffé, elles sont fréquemment confondues dans les devis et les demandes de pièces de rechange. Le principe de fonctionnement est complètement différent, tout comme les modes d'usure et les pièces de rechange.
| Caractéristique | Extrudeuse | Machine de moulage par injection |
|---|---|---|
| Mode processus | Continu | Cyclique, coup par coup |
| Mouvement de vis | Tourne continuellement dans une direction | Tourne pour plastifier, puis effectue un mouvement alternatif pour injecter |
| Mesure de sortie | Kilogrammes par heure | Shots par heure, ou grammes par shot |
| Élément de façonnage | Matrice ouverte, le matériau sort continuellement | Cavité de moule fermée, le matériau se solidifie à l'intérieur |
| Caractéristique typique des vis | Section de dosage longue, éléments mélangeurs, L/D élevé | Clapet anti-retour, L/D plus court, taux de compression élevé |
| Modèle d'usure | Progressivement, répartissez le long de la zone de dosage et mourez | Concentré à proximité du clapet anti-retour et de la zone d'alimentation |
La conséquence de la maintenance est pratique. Une vis d'extrudeuse s'use souvent plus fortement dans la section de dosage et à la pointe, car c'est là que le cisaillement et la pression culminent. Une vis d'injection s'use généralement d'abord autour du clapet anti-retour et de la bague anti-retour, en raison du mouvement axial répété. Commander la mauvaise vis pour la mauvaise machine produit une pièce qui s’ajuste mal et fonctionne moins bien.
C'est également pourquoi un fournisseur de pièces détachées doit confirmer le type de machine, le diamètre de la vis, le rapport L/D et la géométrie de montage avant de proposer une offre. Une vis dont les dimensions sont proches n'est pas la même chose qu'une vis dont le fonctionnement est correct.
L'extrusion et le moulage par injection partagent le matériel de vis et de barillet, mais pas la géométrie des vis, de sorte que les pièces de rechange ne sont jamais interchangeables.
Débit en pratique : jusqu'où pousse réellement une extrudeuse
Le débit est le premier chiffre recherché par la plupart des acheteurs, et celui le plus souvent mal compris. Les chiffres publiés décrivent généralement un matériau optimal avec une filière bien adaptée et une alimentation stable. Le rendement réel chute lorsque le matériau est rempli, lorsque la filière est restrictive, lorsque l'alimentation est incohérente ou lorsque le système de refroidissement ne peut pas évacuer suffisamment de chaleur. Le diamètre de la vis n’explique à lui seul qu’une partie du tableau, car la profondeur du canal, le rapport L/D, la vitesse de la vis et la puissance d’entraînement interagissent tous. Un baril plus grand fonctionnant lentement peut déplacer moins de matériau qu'un baril plus petit fonctionnant rapidement, et une machine fonctionnant à sa vitesse maximale peut produire une qualité de fusion inacceptable. Le tableau ci-dessous place les principales familles d'extrudeuses côte à côte en utilisant des plages de sortie indicatives, ce qui constitue un point de départ utile pour une planification précoce plutôt qu'une spécification finale.
Plages de débit indicatives par type d'extrudeuse
Vis unique, 45 mm, 25:1 L/D
Vis unique, 90 mm, 30:1 L/D
Double vis conique, 55/110 mm
Double vis parallèle, 62 mm
Extrudeuse planétaire à rouleaux, 150 mm
La longueur de la barre est proportionnelle à l'extrémité supérieure de chaque plage typique sur une échelle de 1 100 kg/h. Le rendement réel dépend du matériau, de la géométrie de la vis, de la résistance de la matrice et de la puissance d'entraînement.
La tendance la plus évidente dans le graphique est l'écart entre la petite machine à vis unique et l'extrudeuse à rouleaux planétaires, qui représente environ une différence de rendement de vingt fois. Cet écart n’est pas uniquement dû au diamètre. L'unité planétaire répartit le travail sur de nombreuses petites vis avec une très grande surface de contact, ce qui lui permet de plastifier doucement un grand volume, tandis qu'une seule vis de 45 mm possède un canal étroit et un espace limité pour le transfert de chaleur.
Deuxième tendance, les deux familles de bivis se situent à proximité l'une de l'autre en milieu de gamme malgré des géométries très différentes. Une double vis conique compense sa longueur plus courte par une grande zone d'alimentation, c'est pourquoi elle gère si bien la poudre de PVC. Une vis jumelle parallèle permet d'obtenir un résultat similaire avec une vis plus longue et plus modulaire pouvant accepter des sections de mélange et de ventilation.
Une troisième observation est que les plages de sortie sont larges et que la largeur est significative. La bande de 250 à 600 kg/h pour la double vis parallèle de 62 mm reflète l'ampleur avec laquelle la formulation modifie les performances : un composé de PVC légèrement chargé s'étend vers le haut de la bande, tandis qu'un composé fortement chargé avec une charge abrasive peut tomber vers le bas et consommer beaucoup plus de puissance d'entraînement disponible.
La comparaison des deux entrées de vis simples montre à quel point les comparaisons de diamètres peuvent être trompeuses. Doubler le diamètre de 45 mm à 90 mm augmente le rendement d'un facteur d'environ huit au lieu d'un facteur de deux, car la section transversale du canal et la vitesse de vis réalisable augmentent. Les acheteurs qui évoluent sur la base d'hypothèses linéaires surdimensionnent souvent le variateur ou sous-dimensionnent la section de refroidissement en aval.
La production à elle seule ne justifie jamais un achat. Une machine fonctionnant au sommet de sa gamme avec une masse fondue instable produit des déchets à un rythme qui efface tout avantage en termes de débit. En pratique, le rendement utilisable est le chiffre le plus élevé auquel la stabilité de la pression, la température de fusion et la tolérance dimensionnelle restent toutes dans les spécifications.
La même logique s’applique aux pièces détachées. Une vis de remplacement avec un taux de compression différent ou un canal de dosage moins profond modifie la courbe de sortie de l'ensemble de la machine. Lorsqu'une usine modernise une vis, la capacité de refroidissement et de transport de la ligne d'extrusion doit être revue en même temps, car le goulot d'étranglement se déplace fréquemment vers l'aval une fois la vis améliorée.
Enfin, les chiffres de débit doivent toujours être liés à un matériau indiqué, à une vitesse de vis indiquée et à une matrice indiquée. Un devis qui répertorie une production sans ces trois conditions ne peut pas être comparé à un devis concurrent, et la différence n'apparaît généralement qu'au cours de la première semaine de production.
Les chiffres de production publiés ne sont significatifs que lorsque le matériau, la vitesse de vis et la matrice sont spécifiés ensemble, car la production utilisable est limitée par une qualité de fusion stable plutôt que par une vitesse maximale.
Vis et barils : les pièces qui décident de ce qu'une extrudeuse peut faire
Deux composants effectuent l’essentiel du travail à l’intérieur de toute extrudeuse : la vis et le cylindre. Ce sont également les deux composants qui s’usent en premier, ce qui en fait le centre des discussions d’ingénierie et d’approvisionnement.
Géométrie des vis
Une vis standard à trois zones se divise en sections d'alimentation, de compression et de dosage. Le taux de compression, calculé à partir de la profondeur du canal d'alimentation divisée par la profondeur du canal de dosage, se situe généralement entre 2 : 1 et 4 : 1 en fonction de la densité apparente et du comportement à l'état fondu. Les vis de barrière séparent les canaux solides et fondus pour améliorer la stabilité de la fusion. Les sections de mélange telles que Maddock, Egan ou les mélangeurs à broches améliorent la dispersion des couleurs et l'homogénéité de la fusion, au prix d'un certain coût en termes de rendement.
Le rapport L/D, la longueur du canon divisée par le diamètre de la vis, est l’autre chiffre principal. Les machines à usage général fonctionnent souvent entre 25:1 et 30:1, tandis que les machines ventilées et les vis composées peuvent atteindre 36:1 ou plus. Une vis plus longue offre un temps de séjour plus long et plus d'espace pour le mélange et la ventilation, mais elle ajoute également une charge de couple et un coût.
Construction du baril
Les barils sont généralement construits à partir d'acier nitruré, de revêtements bimétalliques ou de manchons en acier à outils. Les fûts nitrurés conviennent aux polymères non chargés tels que le PE et le PP. Les barils bimétalliques, dans lesquels un alliage résistant à l'usure est coulé par centrifugation dans l'alésage, gèrent bien mieux les composés remplis de verre, de minéraux et hautement abrasifs. L'épaisseur du revêtement varie généralement de 1,5 à 2,5 mm et des valeurs de dureté comprises entre 55 et 65 HRC sont courantes pour les nuances résistantes à l'usure.
Familles de produits en pratique
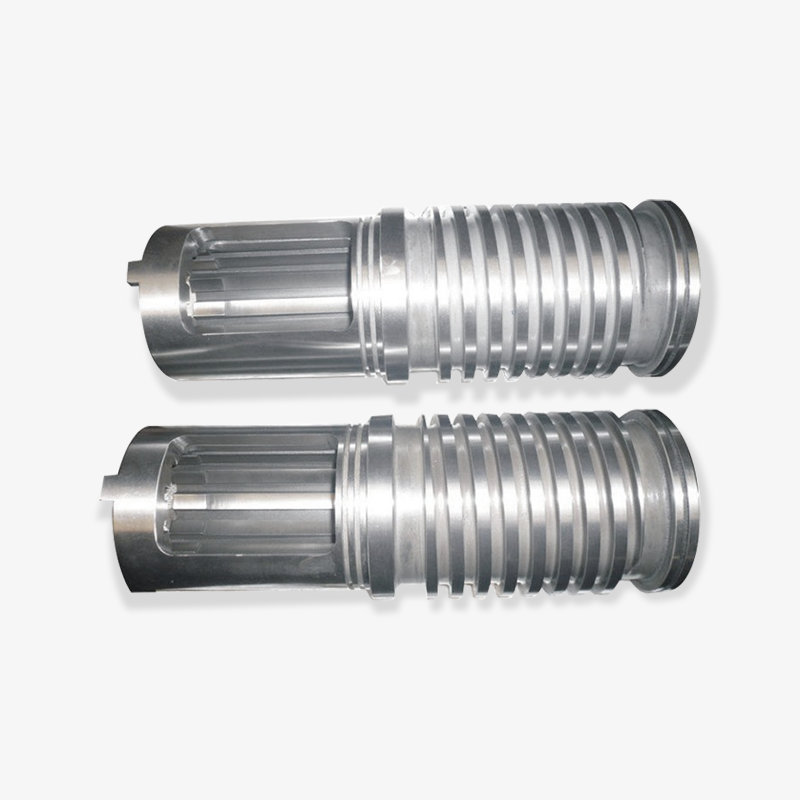
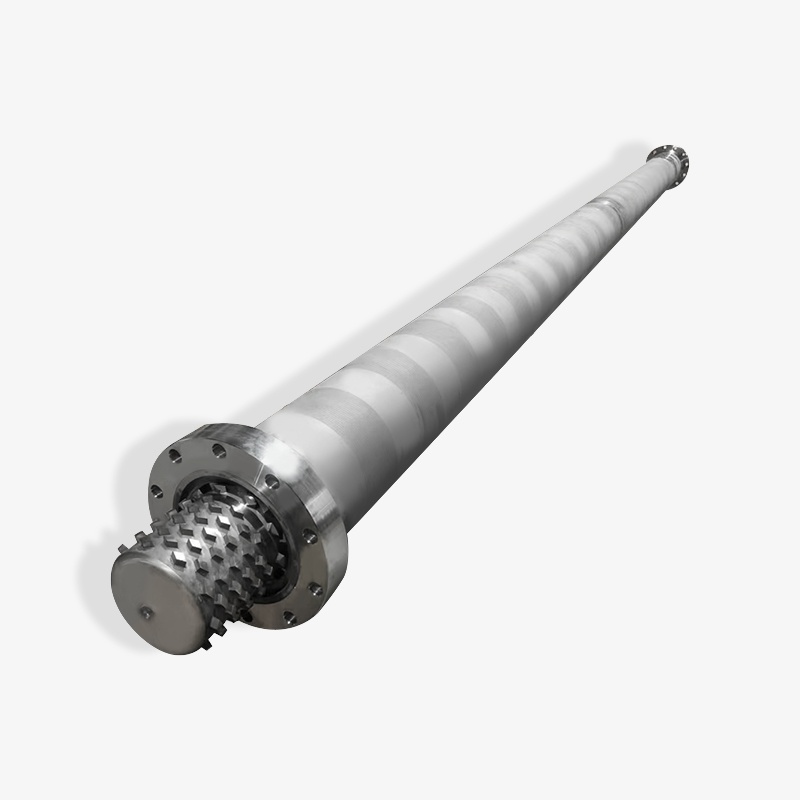
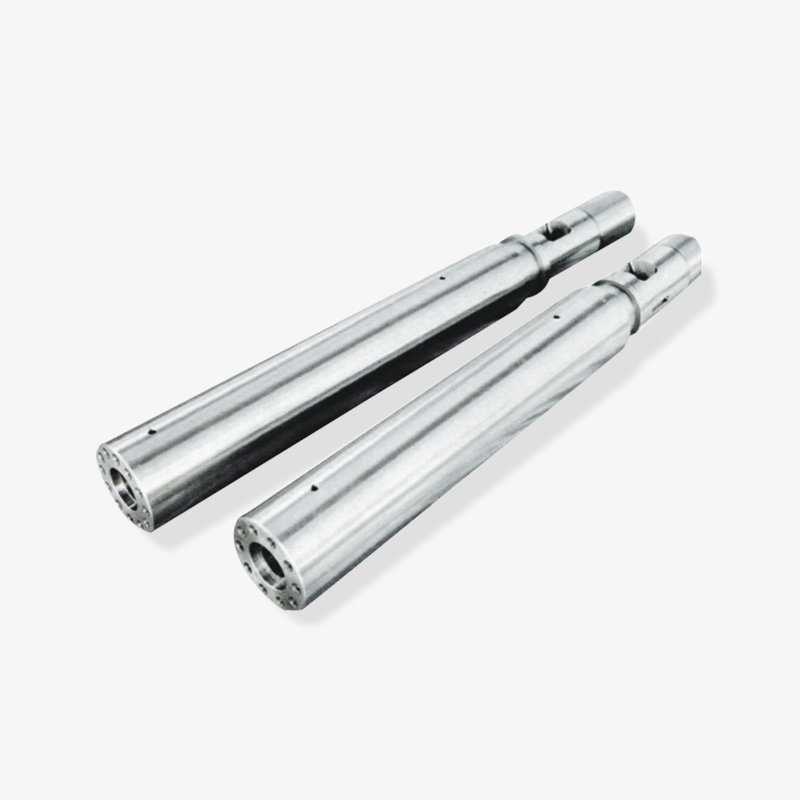
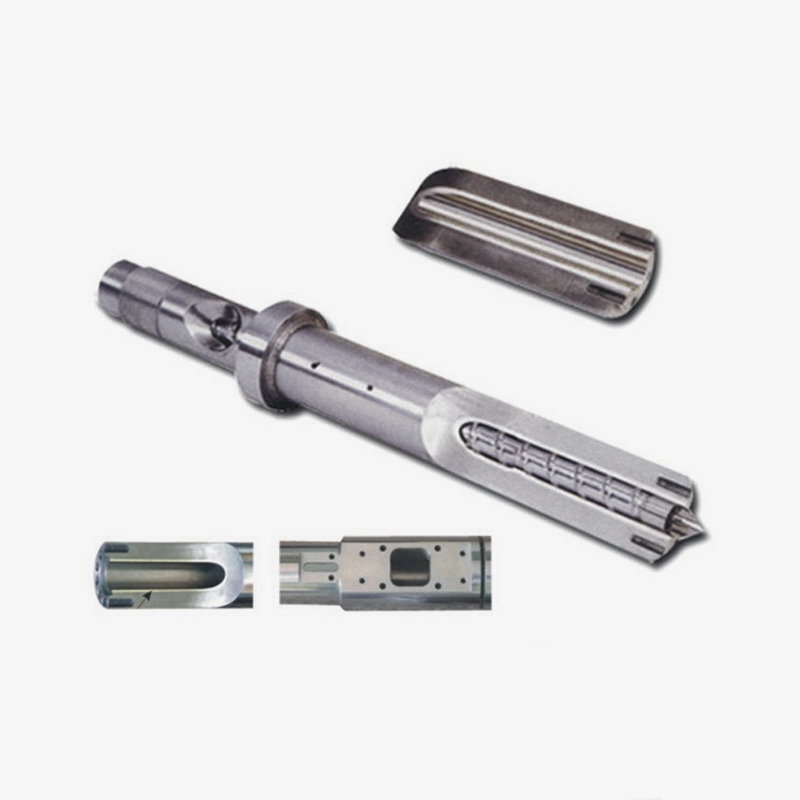
Pour les constructeurs de machines et les transformateurs, l’offre de vis et de barils se divise en familles reconnaissables. Les ensembles de vis et de barillets simples de la série SJ couvrent l'extrusion générale de tuyaux, de tôles et de profilés. Les ensembles coniques à double vis et à barillet de la série SJS servent des lignes en PVC rigide et souple. Les barils parallèles à double vis gèrent le PVC et les tâches de composition à haut rendement. Les vis planétaires, les barils et les extrudeuses planétaires complètes WB-WE conviennent à une plastification douce et à haut rendement. Les ensembles de vis et de barils bimétalliques conviennent aux formulations abrasives. Les ensembles vis et barillet pour machines de moulage par injection couvrent le côté cyclique de l'industrie, tandis que les vis d'extrudeuse de caoutchouc et les ensembles de vis et barillet pour mousse EPE servent au traitement du caoutchouc et à la production de mousse de polyéthylène expansé.
Les fabricants de ce segment travaillent généralement à la fois en tant que fournisseur de composants et en tant que résolveur de problèmes. Zhoushan Microwave Screw Machinery, basée dans le Zhejiang, fondée en 1990, exploite plus de 10 000 mètres carrés d'atelier et se positionne comme un fabricant de vis et de barils de précision et une usine d'usinage, exportant vers des marchés tels que les États-Unis, l'Allemagne, Dubaï, le Vietnam et la Thaïlande. Ce profil est typique des fournisseurs spécialisés sur lesquels s'appuient les constructeurs de machines lorsqu'une vis standard du catalogue ne correspond pas à un matériau ou à un objectif de production spécifique.
La géométrie des vis détermine la capacité de fusion et de mélange, tandis que le matériau du canon détermine la durée de vie ; les deux doivent correspondre au matériau à traiter.
Comment sélectionner une extrudeuse pour un travail spécifique
La sélection commence par le produit et fonctionne à rebours. Le tableau ci-dessous répertorie les paramètres qui déterminent le plus souvent si une offre réussira à être produite.
| Paramètre | Gamme typique | Pourquoi c'est important |
|---|---|---|
| Diamètre de vis | 30-200 millimètres | Définit la fenêtre de sortie avec la vitesse et la profondeur du canal |
| Rapport L/D | 20:1 à 36:1 | Contrôle le temps de séjour, le mélange et la capacité de ventilation |
| Taux de compression | 2:1 à 4:1 | Doit correspondre à la densité apparente des granulés ou de la poudre |
| Puissance motrice | En fonction du matériau et du rendement | Détermine la sortie réalisable sans décrochage du couple |
| Construction du tonneau | Nitruré ou bimétallique | Durée de vie avec des composés chargés ou corrosifs |
| Mourir et en aval | Calibrage, refroidissement, tirage, découpe | La tolérance et l'état de surface sont définis ici, pas dans le fût |
Deux modes de défaillance reviennent en pratique. La première consiste à sous-dimensionner l'entraînement afin de réduire les coûts : la machine n'atteint le rendement requis qu'à la vitesse de vis maximale, où la température de fusion devient instable et la qualité du produit dérive. La seconde consiste à choisir un corps nitruré pour une formulation abrasive, qui produit une usure visible en quelques mois et une lente baisse de production difficile à diagnostiquer.
Le comportement matériel devrait déterminer le reste. Le PVC nécessite un faible cisaillement et un temps de séjour court, ce qui indique des conceptions coniques à double vis. Les tuyaux en polyoléfine privilégient une machine à vis unique avec une section d'alimentation rainurée. Les résines techniques chargées de verre nécessitent des corps bimétalliques et un rechargement de vis résistant à l'usure. Les applications de mousse nécessitent un contrôle précis de l'injection de gaz et de la pression de fusion, ce qui signifie généralement un profil de vis dédié plutôt qu'un profil à usage général.
Commencez par le matériau, la tolérance du produit et le résultat requis ; la géométrie des vis et le matériau du canon découlent de ces trois éléments, et non de la commodité du catalogue.
Où les extrudeuses sont utilisées : applications et produits réels
La portée de l’extrusion est plus large que ce à quoi la plupart des acheteurs s’attendent, car presque tous les produits ayant une section transversale constante peuvent être fabriqués de cette façon.
- Tuyaux et tubes : alimentation en eau, drainage, gaz, conduit de câbles, tubulure médicale.
- Feuilles et cartons : feuille d'emballage, signalétique, panneau de construction, panneau mousse.
- Film : film soufflé pour sacs et doublures, film coulé pour plastification.
- Profilés : cadres de fenêtres, profilés de portes, bordures de meubles, goulottes de câbles.
- Fils et câbles : isolation et gainage appliqués à vitesse de ligne élevée.
- Mousse : EPE et autres produits en polyéthylène expansé, où une vis et un baril de mousse dédiés gèrent la fonte chargée de gaz.
- Caoutchouc : flexibles, joints, coupe-froid et préformes pour moulage.
- Composition : pellets chargés, renforcés et colorés.
- Recyclage : sortie de corde à linge transformée en granulés réutilisables.
- Filament : filament d'impression 3D tiré d'un fil extrudé.
Chaque candidature porte sa propre culture de tolérance. Les tubes médicaux peuvent nécessiter une variation d’épaisseur de paroi inférieure à quelques centièmes de millimètre, alors qu’un tuyau de drainage peut tolérer bien plus. Ces différences se répercutent sur la conception des vis, la qualité des matrices et la stabilité du système d'entraînement.
Le même principe d'extrusion couvre les tuyaux, les feuilles, les films, les profilés, la mousse, le caoutchouc et les mélanges ; seuls la vis, le canon et la matrice changent.
Acheter des vis et des barils : ce que les acheteurs B2B doivent vérifier
Les achats dans ce secteur reposent sur de nombreuses relations, mais doivent néanmoins être axés sur les spécifications. Que vous travailliez avec un fabricant, un fournisseur ou un grossiste orienté vers l'exportation, la même liste de vérification s'applique.
- Confirmez le type de machine, le diamètre de la vis, le rapport L/D et les dimensions de montage par rapport à un dessin et non à une photographie.
- Demandez les spécifications des matériaux pour la vis et le canon, y compris la qualité de l'acier de base et le processus de traitement.
- Demandez les valeurs de dureté et, le cas échéant, la profondeur de nitruration ou l'épaisseur du revêtement bimétallique.
- Vérifier par écrit les tolérances de rectitude, de concentricité et d’état de surface.
- Précisez si la vis est un remplacement instantané ou nécessite une correspondance avec un canon existant.
- Vérifiez la tolérance à l'usure et la durée de vie prévue pour votre contenu de charge spécifique.
- Confirmez le délai de livraison, la méthode d'emballage et la documentation d'exportation si les pièces sont expédiées à l'international.
Les circuits d’approvisionnement personnalisés et standards diffèrent en termes de coût et de risque. Une vis standard peut être livrée rapidement et à un prix prévisible, mais elle peut ne pas correspondre à un matériau inhabituel. Une vis personnalisée coûte plus cher et prend plus de temps, mais elle peut éliminer un problème de qualité persistant qui absorbe les rebuts depuis des années. Les acheteurs expérimentés demandent généralement une option standard et une option personnalisée dans la même demande, puis comparent les deux au coût d'une mauvaise production.
Le MOQ et la politique de stockage affectent également la décision. Les constructeurs de machines qui soutiennent de nombreux clients bénéficient d'un fournisseur qui produira une ou deux pièces sur plan, tandis que les transformateurs de gros volumes préféreront peut-être conserver un jeu de rechange. Garder une vis et un barillet de rechange sur l'étagère est peu coûteux par rapport à une semaine de production perdue.
Vérifiez par écrit la qualité du matériau, la dureté et les tolérances dimensionnelles avant de commander, car une vis qui s'ajuste n'est pas automatiquement une vis qui fonctionne.
Essentiels de maintenance et de dépannage
Les extrudeuses tombent en panne progressivement et les premiers signes sont faciles à ignorer car la ligne continue de fonctionner. L'observation conjointe du rendement, de la pression de fusion et de la charge du moteur révèle généralement une usure avant que la qualité du produit ne s'effondre.
| Symptôme | Cause probable | Vérifiez d'abord |
|---|---|---|
| Baisse progressive de la production | Usure des vis ou du canon, jeu accru | Mesurer le diamètre de la vis et l'alésage du canon |
| Points ou gels non fondus | Capacité de fusion dépassée, température de profil erronée | Profil de température du fût, vitesse de vis, contre-pression |
| Augmentation de la production et fluctuation de la pression | Alimentation, pontage ou humidité incohérents | Trémie, alimentateur, séchage, température de la zone d'alimentation |
| Fondre en surchauffe | Cisaillement excessif, vis usée, refroidissement bloqué | Vitesse de vis, circuit de refroidissement, précision du thermocouple |
| Durée de vie courte des vis | Mastic abrasif, mauvaise qualité de fût | Contenu de charge, matériau du canon, option de rechargement |
Les routines préventives sont simples. Vérifiez les éléments chauffants et les thermocouples tous les mois, car un élément chauffant défectueux force la vis à générer davantage de chaleur de cisaillement et accélère l'usure. Inspectez la goulotte d'alimentation et la trémie pour déceler les fines et les ponts. Tirez sur la vis à intervalles planifiés et enregistrez les diamètres afin que les tendances d'usure soient visibles plutôt que devinées. Gardez le matériau de purge adapté au polymère en cours de traitement et ne laissez jamais une machine reposer avec du PVC à température.
Lorsque le rendement chute, l’instinct est d’augmenter la vitesse de la vis. Cela augmente généralement la température de fusion au lieu de restaurer le débit, et réduit la durée de vie des vis. Mesurer d’abord le dégagement est plus rapide et moins cher.
Enregistrer les dimensions des vis et du canon à chaque arrêt planifié ; les données sur les tendances d'usure empêchent la plupart des arrêts de ligne imprévus.
Foire aux questions
Que signifie extrudeuse en une phrase ?
Une extrudeuse est une machine qui fond ou ramollit un matériau et le pousse en continu à travers une filière pour produire un produit de section fixe, tel qu'un tuyau, une feuille, un film ou un profilé.
Une extrudeuse est-elle une machine ou une pièce ?
Les deux usages sont corrects. Dans la planification de la production, une extrudeuse est une machine complète comprenant un entraînement, un barillet, une vis et une filière. Dans le domaine de la maintenance et de l'achat de pièces détachées, le terme « extrudeuse » fait souvent référence spécifiquement à l'ensemble vis et baril. Confirmez toujours le sens qui s’applique avant de citer.
Quelle est la différence entre une extrudeuse et une machine de moulage par injection ?
Une extrudeuse fonctionne en continu et pousse la matière fondue à travers une filière ouverte, le rendement est donc mesuré en kilogrammes par heure. Une machine de moulage par injection plastifie avec une vis mais injecte ensuite des injections discrètes dans un moule fermé. Le rendement est donc mesuré en injections ou en grammes par injection.
Que signifie L/D sur une vis d'extrudeuse ?
L/D est la longueur effective de la vis divisée par son diamètre. Une vis 25:1 sur un canon de 45 mm a une longueur effective d'environ 1 125 mm. Des ratios plus élevés donnent plus de temps de séjour pour la fusion, le mélange et la ventilation, mais nécessitent plus de couple et coûtent plus cher à produire.
Pourquoi les extrudeuses bivis coûtent-elles plus cher que les extrudeuses monovis ?
Les machines à double vis nécessitent deux vis appariées, une boîte de vitesses plus complexe avec des arbres synchronisés et des tolérances de fabrication plus strictes. Ils nourrissent et mélangent également mieux, en particulier les poudres et les composés chargés, ce qui justifie le coût des applications de PVC et de mélanges.
Combien de temps durent une vis et un baril d’extrudeuse ?
La durée de vie dépend principalement de la teneur en charges, de la température de traitement et de la discipline d'entretien. Les polyoléfines non chargées sur une vis et un cylindre nitrurés peuvent fonctionner pendant de nombreuses années, tandis que les composés chargés de verre peuvent user sensiblement un ensemble nitruré en un an ou deux. Les barillets bimétalliques et le rechargement dur des vis résistant à l'usure prolongent considérablement la durée de vie en cas de service abrasif.
Puis-je remplacer uniquement la vis sans changer le canon ?
Oui, mais seulement si l’alésage du canon reste dans les tolérances. Une fois que le jeu entre les volées de vis et la paroi du canon dépasse la limite de spécification, une nouvelle vis à elle seule ne rétablira pas la production, car la matière fondue glisse vers l'arrière sur les volées. Mesurer les deux composants avant de commander évite une erreur coûteuse.
De quels matériaux sont fabriqués les vis et les barils d’extrudeuse ?
Les aciers à vis courants comprennent les nuances de nitruration telles que 38CrMoAlA et les aciers à outils tels que SKD61 ou D2. Les canons sont généralement en acier nitruré ou bimétalliques, dans lesquels un alliage résistant à l'usure est coulé dans l'alésage. Le choix correct dépend de l'abrasivité et du potentiel de corrosion du polymère traité.
Qu'est-ce qu'une vis et un barillet bimétalliques ?
Bimétallique fait référence à un canon doté d'un revêtement en alliage résistant à l'usure coulé par centrifugation, souvent associé à une vis trempée ou à rechargement dur. La combinaison résiste bien mieux à l’abrasion des fibres de verre et des charges minérales qu’un alésage nitruré, à un prix d’achat plus élevé.
Ai-je besoin d’une vis personnalisée ou standard ?
Les vis standard conviennent aux matériaux courants et aux produits standards. Les vis personnalisées ont du sens lorsque le matériau est inhabituel, lorsqu'un enduit spécial est utilisé, lorsqu'il faut augmenter le rendement sans changer de machine, ou lorsqu'un problème de qualité existant a résisté aux ajustements du processus.
La plupart des questions sur les extrudeuses se résument à trois faits : le matériau, le produit et les dimensions de la machine ; ces trois réponses définissent tout le reste.
Module de référence : Familles de vis et de barillets
Le module suivant résume les familles de composants qui apparaissent le plus souvent dans les demandes de pièces détachées pour extrusion. Il s'agit d'une carte d'orientation rapide destinée aux acheteurs et aux ingénieurs qui préparent une spécification ou comparent des devis.
Vis unique et baril
Extrusion à usage général pour tuyaux, tôles, tiges et profilés. Géométrie de la série SJ avec zones d'alimentation, de compression et de dosage.
Double vis conique et baril
Ensembles de la série SJS pour PVC rigide et souple, avec une grande zone d'alimentation et un cisaillement doux pour les composés sensibles à la chaleur.
Double vis et baril parallèles
Géométrie modulaire pour le PVC à haut rendement, les composés chargés et les lignes de mélange avec sections de ventilation et de mélange.
Vis planétaire et baril
Vis planétaires, barils et extrudeuses complètes de la série WB-WE pour une plastification douce et de gros volumes.
Vis et baril bimétalliques
Ensembles résistants à l'usure pour les formulations chargées de verre, de minéraux et corrosives où les alésages nitrurés s'usent trop rapidement.
Vis et barils spécialisés
Ensembles de machines de moulage par injection, vis d'extrudeuse de caoutchouc et ensembles de vis et de barils en mousse EPE pour l'extrusion de mousse.
Étant donné que ces familles se chevauchent en termes de géométrie mais diffèrent en termes de matériau, de dureté et de traitement, l'approche la plus sûre pour un constructeur de machines consiste à fournir ensemble le dessin de la machine et les spécifications du matériau. Cette simple étape élimine la plupart des risques liés à une commande de pièces de rechange à l’étranger.
Une spécification de vis et de canon n'est complète que lorsque la géométrie, le matériau de base, le traitement et la dureté sont tous indiqués sur le même dessin.
Conclusion
Que signifie extrudeuse ? Cela signifie une machine qui fond et pompe le matériau en continu à travers une matrice, et cela signifie également l'ensemble vis et baril qui rend cela possible. Les deux définitions sont liées par une seule idée : une pression et une température contrôlées produisent une section transversale stable, et la stabilité est ce pour quoi les clients paient.
Pour les constructeurs de machines et les transformateurs, le cheminement pratique est simple. Définissez d'abord le matériau et la tolérance du produit. Choisissez la configuration de vis adaptée au matériau. Choisissez la construction du fût qui convient au contenu de charge. Dimensionnez le variateur de manière à ce que la sortie requise soit atteinte en dessous de la vitesse maximale de la vis. Vérifiez ensuite les dimensions et la dureté par écrit avant de passer la commande.
L'extrusion récompense la préparation et punit les raccourcis. Un ensemble de vis et de barillet bien assorti fonctionne silencieusement pendant des années et maintient la tolérance sur de longues séries de production. Un ensemble mal adapté produit des rebuts, des problèmes de chaleur et une usure prématurée qu'aucun ajustement du processus ne peut entièrement compenser.
Faites d'abord correspondre le matériau, la géométrie des vis et la construction du canon ; la sortie et la durée de vie découlent automatiquement de cette correspondance.
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
