

Auteur: Weibo
Date: Nov 09, 2026
Machine de moulage par injection à deux plateaux : conception de pinces, barillet de vis et contrôles d'achat
Lorsqu'un mouleur au Vietnam a fixé le prix d'une cellule de 1 300 tonnes pour des boîtiers de batterie, le chiffre qui a décidé du projet n'était pas le prix de la machine. C'était de l'espace au sol. La disposition à genouillère nécessitait un peu plus de onze mètres de longueur de baie, et le bâtiment n'en avait que neuf. Le passage à une machine de moulage par injection à deux plateaux a apporté la même force de serrage dans un espace au sol que l'usine pouvait réellement accueillir, ce qui a permis de maintenir la grue, les circuits de refroidissement et les chariots de moules existants exactement là où ils se trouvaient.
C'est la raison habituelle pour laquelle les acheteurs commencent à s'intéresser à deux modèles de plateaux : non pas la nouveauté, mais l'espace, le volume d'huile et le coût de maintenance d'une tringlerie à bascule une fois que le tonnage augmente. Au-dessus d'environ 800 tonnes de force de serrage, une pince à deux plateaux gagne normalement en longueur de machine et en nombre de pièces. En dessous d’environ 400 tonnes, une machine à bascule est généralement moins chère à l’achat et plus rapide en cycle sec. Entre ces deux points, la décision repose sur la plage de hauteur du moule, les objectifs de temps de cycle et la part de votre budget de maintenance que vous souhaitez consacrer aux axes, bagues et conduites de lubrification.
Il y a une seconde partie de la décision qui reçoit beaucoup moins d’attention : l’unité d’injection. Une machine à deux plateaux avec un mauvais diamètre de vis, un mauvais revêtement de cylindre ou une bague anti-retour qui s'use en huit mois n'offrira pas la productivité promise par la conception de la pince. Cet article couvre les deux moitiés, car elles sont commandées ensemble et citées ensemble.
Une pince à deux plateaux gagne son prix principalement au-dessus de 800 tonnes, où la longueur de baie économisée et le nombre réduit de pièces d'usure compensent le coût d'investissement plus élevé.
Commentaire une machine de moulage par injection à deux plateaux crée une force de serrage
L'unité de serrage d'une machine à deux plateaux ne contient que deux grands plateaux : un fixé au châssis de la machine, un se déplaçant sur les tirants ou sur un guide linéaire. Il n'y a pas de troisième plateau ni de liaison à bascule derrière le plateau mobile. La force provient directement des vérins hydrauliques et les barres de liaison sont utilisées pour le guidage et le verrouillage plutôt que pour multiplier la force via une liaison mécanique.
Le plateau mobile parcourt toute la course d'ouverture sous basse pression et débit élevé provenant des cylindres à longue course. Une fois que les faces du moule se rencontrent, fendez les écrous à l’intérieur du plateau mobile près des rainures usinées dans les barres de liaison. Les vérins à courte course tirent ensuite le plateau mobile vers l'avant de quelques millimètres contre le plateau fixe, étirant les barres de liaison et renforçant la force de serrage. L'ouverture inverse la séquence : la pression est relâchée, les écrous se rétractent et les vérins à longue course reprennent le plateau.
Le cycle de serrage en quatre étapes
- Fermeture rapide : des vérins à longue course déplacent le plateau à basse pression jusqu'à atteindre la zone de protection du moule.
- Protection du moule : la force de fermeture est limitée afin qu'un insert mal placé ou une pièce coincée arrête le plateau au lieu d'écraser le moule.
- Verrouillage : les écrous fendus s'engagent dans les rainures des barres de liaison et les cylindres à course courte génèrent la force de serrage définie.
- Relâcher et ouvrir : la pression de serrage chute, les écrous se rétractent et le plateau revient à vitesse contrôlée pour protéger la pièce et le système d'éjection.
Pourquoi le système de verrouillage des barres de liaison est le détail qui compte
Étant donné que la force de serrage est appliquée sur une course très courte, la précision de l'engagement de l'écrou détermine la manière dont la force atteint les quatre coins du plateau. Si un écrou s'engage avec une fraction de retard, le plateau s'incline et un plateau incliné apparaît sous forme de flash d'un côté du moule et de coups courts de l'autre. De meilleurs contrôles mesurent directement la contrainte des barres de liaison et ajustent les pressions des cylindres individuels, ce qui maintient le parallélisme des plateaux dans une tolérance de travail généralement comprise entre 0,1 et 0,2 mm par mètre.
La conséquence pratique de la maintenance est simple. Vous n'entretenez plus les goupilles à genouillère, les bagues et un bloc de distribution de lubrification toutes les quelques semaines, mais vous devez garder les rainures des barres de liaison propres, vérifier l'usure des dents des écrous et vérifier l'étalonnage de la contrainte une fois par an. Dans les usines avec des rebroyés poussiéreux ou des composés lourds chargés de verre, la contamination des rainures est la cause la plus fréquente d'une pince qui refuse soudainement d'atteindre son tonnage complet.
La force de serrage à deux plateaux provient de vérins à course courte, de sorte que l'engagement de l'écrou de la barre de liaison, et non une tringlerie à bascule, devient l'élément critique pour la maintenance.
Pince à deux plateaux ou à bascule : qui s'adapte à votre sol de moulage
La plupart des acheteurs qui comparent ces deux architectures comparent en réalité trois choses : la quantité de construction que la machine consomme, la quantité de travail de maintenance qu'elle absorbe et la flexibilité qu'elle laisse pour les futurs moules. Le tableau ci-dessous présente les différences qui apparaissent dans les cotations réelles.
| Considération | Pince à deux plateaux | Pince à bascule (à trois plateaux) |
|---|---|---|
| Longueur de la machine pour le même tonnage | Baie plus courte, souvent de 15 à 25 pour cent inférieure à un tonnage élevé | Plus long, car le plateau de support à bascule ajoute de la longueur derrière le plateau mobile |
| Pièces d'usure dans la pince | Peu : dents d'écrou, douilles de guidage, joints de cylindre | Plus : goupilles à bascule, bagues, plaques de liaison, conduites de lubrification |
| Vitesse du cycle de séchage | Bon, mais généralement légèrement plus lent qu'une bascule bien réglée pour un petit tonnage | Rapide, surtout en dessous de 500 tonnes où la masse en mouvement est faible |
| Flexibilité de la hauteur du moule | Large, car la course est hydraulique et le réglage de la hauteur du moule est simple | Limité par la géométrie à bascule et la plage de hauteur du moule motorisé |
| Coût d’investissement inférieur à 400 tonnes | Plus élevé par tonne de force de serrage | Plus bas, c'est pourquoi les petites machines sont pour la plupart à bascule |
| Coût d'investissement supérieur à 1 000 tonnes | Compétitif, et souvent inférieur une fois pris en compte les travaux de construction et de fondation | Plus haut, plus d'acier et plus de charge au sol |
| Volume d'huile et système hydraulique | Faible mouvement de l'huile pendant le serrage car la course est courte | Le cylindre de serrage est petit, mais la tringlerie nécessite une lubrification séparée |
| Service et pièces de rechange | Moins de pièces, mais les gros cylindres et écrous coûtent cher en cas de panne | Pièces détachées bon marché, remplacées plus souvent |
L’écart du cycle sec mérite d’être quantifié plutôt que supposé. Sur une machine de 300 tonnes exécutant un cycle de 12 secondes, une bascule peut offrir un avantage d'une demi-seconde, ce qui représente environ quatre pour cent de production. Sur une machine de 1 300 tonnes exécutant un cycle de 45 secondes pour une grande partie, cette demi-seconde est plus proche de 1 %, et la longueur de baie économisée ainsi que la maintenance réduite valent bien plus que la différence de cycle.
La plage de hauteur des moules mérite plus d’attention qu’elle n’en reçoit habituellement, en particulier pour les ateliers de travail. Une pince hydraulique à deux plateaux accepte une plus grande diversité de hauteurs de pile de moules sans modifier la configuration de la machine, ce qui est important lorsqu'un mouleur remporte un contrat avec un moule construit pour une presse différente. Les machines à bascule gèrent cela grâce au réglage motorisé de la hauteur du moule, et sur les moules très hauts, la bascule peut ne pas se redresser complètement, ce qui réduit la force de serrage réalisable.
Il y a aussi la question des fondations. Une machine à bascule de 2 000 tonnes concentre la charge différemment d'une machine à deux plateaux de même puissance, et dans les bâtiments plus anciens, la différence peut décider si vous avez besoin d'une nouvelle fosse ou d'une dalle renforcée. Demandez aux deux fournisseurs les dessins de charge au sol et de profondeur de fosse avant de signer quoi que ce soit.
Comparez deux machines à plateau et à bascule en termes de longueur de baie, de plage de hauteur de moule et de coût de maintenance sur cinq ans, et non pas uniquement sur le cycle de séchage.
Dimensionnement de la force de serrage, du plateau et de l'espace du moule avant d'acheter
La force de serrage n'est pas un nombre que vous choisissez parce que la machine voisine l'a. Elle est calculée à partir de la surface projetée de la pièce et des canaux, multipliée par la pression dans la cavité nécessaire pour remplir et emballer le moule. Une formule d'estimation réalisable en unités métriques est la force de serrage en tonnes égale à la surface projetée en centimètres carrés multipliée par la pression dans la cavité en bars, divisée par 1 000. De nombreux mouleurs utilisent simplement une règle empirique de 0,5 à 0,8 tonne par centimètre carré de surface projetée pour les pièces de base, qui atterrissent au même endroit.
Quatre contrôles qui décident si la machine s'adapte au moule
- Force de serrage avec marge : calculez l'exigence, puis ajoutez 10 à 20 % pour le garnissage, les cavités décentrées et les futurs moules avec une surface projetée plus grande.
- Espacement des barres de liaison et taille du plateau : le corps du moule, les plaques de serrage et toute traction hydraulique du noyau doivent passer physiquement entre les barres de liaison et atterrir à l'intérieur du modèle de boulon du plateau.
- Hauteur du moule et lumière du jour : la hauteur de la pile fermée doit se situer entre la hauteur minimale et maximale du moule, et la lumière du jour ouverte doit dégager la pièce ainsi que la pince du robot.
- Éjection : la course et la force d'éjection doivent être adaptées à la profondeur de la pièce, en particulier pour les boîtiers emboutis où une course courte laisse la pièce accrochée au noyau.
| Type de pièce et de matériau | Pression de cavité pour estimation (bar) | Comment |
|---|---|---|
| PE ou PP, paroi épaisse, débit court | 300 à 400 | Remplissage facile, section de mur généreuse |
| Pièces générales ABS, PS, HDPE | 400 à 500 | Plage de travail standard pour l'estimation |
| Emballage PP à paroi mince | 600 à 800 | Rapport élevé entre la longueur du débit et l'épaisseur de la paroi |
| Pièces techniques en PA ou PBT chargés verre | 700 à 1 000 | Haute viscosité et charge de charge |
| Pièces de précision avec tolérance serrée | 800 à 1 200 | Emballage complet et faible retrait requis |
La déflexion du plateau est le deuxième chiffre qui détermine la qualité de la pièce. Un plateau qui se plie sous la charge permet aux faces du moule de se séparer au centre, et le résultat est une pièce avec des bavures au milieu et des plans courts sur les bords. Les constructeurs de machines indiquent des limites de déflexion et il est juste de demander la valeur à la force de serrage nominale. Il est également juste de se demander comment la valeur évolue lorsque le moule est monté décentré, ce qui est normal dans les ateliers effectuant des travaux mixtes.
Pour les moules de très grande taille, l'espacement des tirants plutôt que le tonnage devient souvent le facteur limitant. Il est courant de trouver une machine avec une force de serrage suffisante mais pas assez d'espace entre les barres pour la base du moule, ce qui oblige à passer à la taille suivante et à un engagement en capital beaucoup plus important. Dessiner l'enveloppe du moule sur papier avant l'enquête sur la machine permet d'économiser des semaines de négociation plus tard.
Calculez la force de serrage à partir de la zone projetée et de la pression de la cavité, puis confirmez l'espacement des barres de liaison, la hauteur du moule et la course de l'éjecteur avant de commander la machine.
Où les machines à deux plateaux modifient la configuration de l'usine et la consommation d'énergie
Les changements de disposition sont plus faciles à voir lorsque la longueur de la machine est dessinée à l'échelle d'une baie entière. Le tableau ci-dessous compare les longueurs totales indicatives des machines pour la même classe de force de serrage, en utilisant les dimensions typiques du catalogue plutôt qu'un dessin spécifique du constructeur. Il vise à montrer la tendance et non à remplacer un dessin de cotation.
Longueur indicative de la machine par classe de force de serrage (mètres)
Sauterelle Pince à deux plateaux
Bascule de 450 t
7.2
450 t deux plateaux
6.0
Bascule de 900 t
9.4
900 t à deux plateaux
7.8
Bascule de 1 300 t
11.2
1 300 t à deux plateaux
9.1
Bascule de 2 000 t
14.5
2 000 t à deux plateaux
11.6
L'écart se creuse à mesure que le tonnage augmente, c'est exactement la raison pour laquelle deux configurations de plateaux dominent les nouvelles installations à fort tonnage. Économiser deux à trois mètres de longueur de baie représente rarement un simple coût de construction ; c'est souvent lui qui décide si une machine supplémentaire s'intègre dans une travée de grue existante, et cette machine supplémentaire peut valoir plus que la différence de prix entre les conceptions de pinces.
Le comportement énergétique suit le même schéma. Étant donné que la force de serrage est générée sur une course courte, le volume d'huile déplacé pendant le serrage est faible et la pompe effectue moins de travail par cycle à un tonnage élevé. Cet avantage est plus facile à saisir avec une pompe servo-entraînée ou un système à cylindrée variable en boucle fermée, associé à un accumulateur où les pics de serrage et d'injection se chevauchent. Sur les machines dépourvues de cette stratégie de contrôle, les économies théoriques peuvent disparaître.
Le refroidissement, l’hydraulique et l’accès à l’entretien changent également. Une machine plus courte signifie généralement des courses hydrauliques plus courtes et moins de points de fuite, mais les vérins sont situés à proximité des barres de liaison, donc l'accès pour le remplacement des joints doit être réfléchi au stade de l'aménagement. Laissez au moins un mètre d'espace libre du côté non opérateur et vérifiez que le crochet de la grue peut atteindre le canon pour le retrait de la vis sans démonter la barrière de sécurité.
Au-dessus de 900 tonnes, la longueur de baie économisée et la réduction du mouvement de l'huile sont les deux avantages d'implantation qui justifient le plus souvent une machine à deux plateaux.
L'unité d'injection décide toujours de la qualité des pièces sur une machine à deux plateaux
Les acheteurs passent des mois sur la pince et acceptent ensuite n'importe quelle unité d'injection figurant dans le catalogue standard. C'est une erreur, car sur une grande machine à deux plateaux, c'est dans l'unité d'injection que la plupart des problèmes de qualité apparaissent une fois la production démarrée. Le poids de la grenaille, le débit d'injection, la capacité de plastification et l'homogénéité de la matière fondue proviennent tous de la combinaison vis, canon et buse, et aucun d'entre eux n'est déterminé par la conception de la pince.
Le diamètre de la vis est le premier compromis. Une vis plus grande fournit plus de poids de tir pour la même course, mais pour une pression hydraulique donnée, elle produit une pression d'injection spécifique plus faible au niveau de la buse. Augmenter la taille d'une vis pour gagner en capacité de tir peut coûter vingt à trente pour cent de la pression d'injection disponible, ce qui est suffisant pour transformer une fenêtre de processus confortable en une fenêtre marginale sur une pièce à paroi mince. L'approche correcte consiste à dimensionner la vis en fonction du poids de la grenaille, puis à confirmer que la pression d'injection résultante, multipliée par le taux d'intensification, couvre toujours les besoins du moule avec marge.
La capacité de plastification est la contrainte qui retient les travaux à forte cavitation. La vis doit fondre et homogénéiser la grenaille pendant le temps de refroidissement du cycle précédent, le taux de récupération fixe donc le plafond en sortie. Une vis dotée d'une section barrière appropriée et d'une zone d'alimentation bien conçue récupère plus rapidement à une vitesse de vis inférieure, ce qui réduit les variations de température de fusion et protège le polymère des dommages causés par le cisaillement.
La longueur du canon et le nombre de zones de chauffage suivent la vis. Une unité polyvalente peut fonctionner avec quatre ou cinq zones ; une machine de traitement à grande échelle manipulant des résines techniques a souvent besoin de plus de zones, ainsi que d'un chauffage de buse séparé et d'un capteur de pression de fusion au niveau de la buse. La position du capteur est importante, car un transducteur monté trop loin de la pointe lit une pression retardée que le contrôleur corrige ensuite de manière excessive.
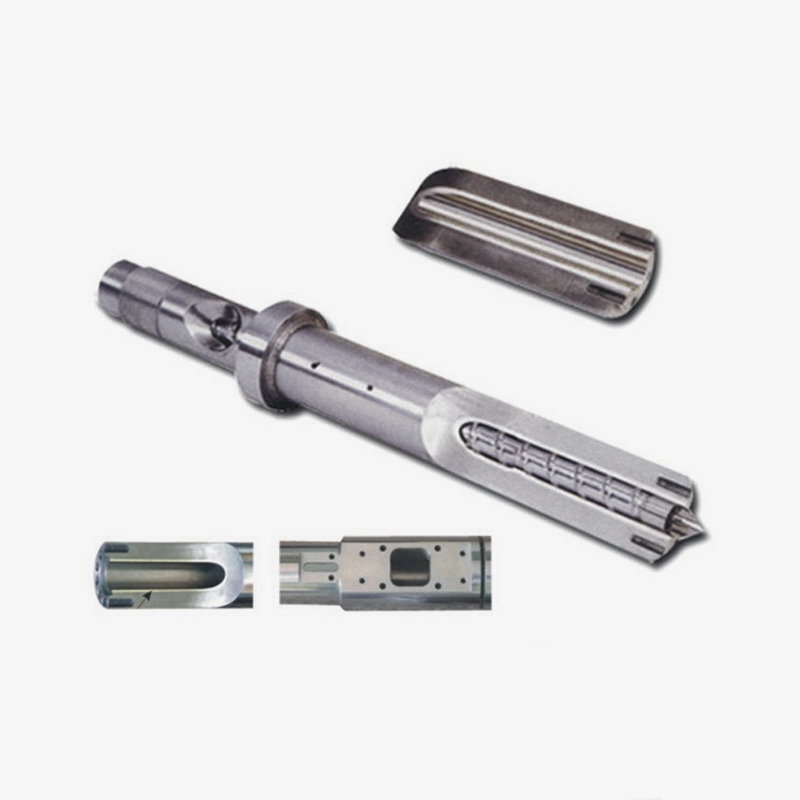
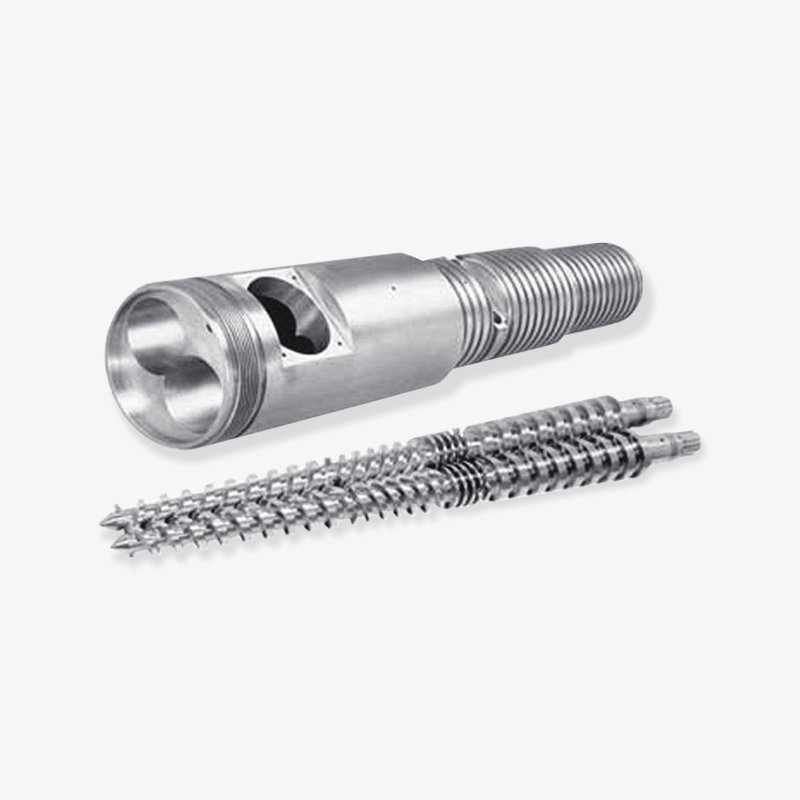
 Baril de vis de machine de moulage par injection personnalisé Assemblage de vis et de canon assortis avec des spécifications et des traitements personnalisables pour une plastification stable ; examiner les dimensions et les détails de manipulation lors de la configuration de grandes machines. Voir le produit →
Sur les machines de la classe des 1 000 tonnes, les vis ont généralement un diamètre de 90 à 130 mm, et le canon est un composant long et lourd, difficile à manipuler sans points de levage appropriés. Précisez ces points de levage et le sens de retrait lors de la commande. Cela semble anodin jusqu'à ce que le premier changement de vis ait lieu lors d'un quart de travail du vendredi soir, alors que la grue est déjà engagée dans un changement de moule.
Le tonnage des pinces détermine la taille de la machine, mais le diamètre de la vis, la capacité de plastification et la pression de la buse déterminent si la machine respecte réellement les tolérances en production.
Spécifications de vis et de barillet qui correspondent aux grandes unités de serrage
Une fois que la force de serrage dépasse la barre des 700 tonnes, l'unité d'injection est commandée séparément dans de nombreux projets, soit en remplacement d'une unité usée, soit en tant que configuration personnalisée. Le tableau ci-dessous donne les poids approximatifs des vis à usage général, utiles comme premier contrôle de cohérence lorsqu'un devis arrive avec un diamètre de vis qui semble trop petit ou trop grand pour la pièce.
| Diamètre de vis (mm) | Poids approximatif du tir, PS (g) | Classe de force de serrage généralement appariée (t) | Application typique |
|---|---|---|---|
| 45 | 230 | 100 à 180 | Petites pièces techniques, travail multi-empreintes |
| 60 | 540 | 250 à 400 | Pièces d'électroménager, garniture automobile |
| 75 | 1 070 | 450 à 650 | Caisses, bacs, grands caissons |
| 90 | 1 840 | 700 à 1 000 | Pièces automobiles et logistiques |
| 110 | 3 370 | 1 100 à 1 600 | Carters de batteries, palettes, grosses pièces techniques |
| 130 | 5 560 | 1 800 à 2 500 | Très grandes pièces, faible cavitation |
Le rapport longueur/diamètre contrôle le temps de séjour du polymère et la stabilité de la masse fondue. Un rapport de 20:1 à 22:1 couvre la plupart des travaux de base, tandis que 24:1 et plus conviennent aux résines et composés techniques où le mélange et l'uniformité de la température sont importants. Le taux de compression se situe généralement entre 2,0 et 3,0 pour les vis d'injection, plus faible pour les matériaux sensibles au cisaillement et plus élevé pour les résines cristallines nécessitant une transition rapide.
La section de comptage mérite sa propre décision. Une zone de dosage simple et une conception de barrière se comportent différemment en termes de stabilité de récupération, et sur une machine à deux plateaux exécutant un gros tir, la stabilité de récupération affecte directement la cohérence du poids des pièces dans les cavités. Lorsque la pièce a une tolérance de poids serrée, une vis avec une section de mélange dans la zone de dosage s'amortit souvent plus rapidement que tout équipement d'inspection en aval.
Le clapet anti-retour, ou bague anti-retour, est l'élément le moins cher du groupe d'injection et celui qui génère le plus de rebuts. Un anneau usé laisse la matière fondre glisser pendant l'injection, de sorte que la machine maintient sa position en poussant plus de matériau, et le poids du projectile dérive entre les cycles. Spécifiez le matériau de l'anneau pour le chargement du mastic dans votre complexe et conservez-en un de rechange sur l'étagère. Sur les œuvres remplies de verre, l'anneau peut être le premier élément à être remplacé, parfois dans un délai d'un an.
Dimensionnez la vis en fonction du poids du tir et de la pression d'injection requise, puis confirmez le L/D, le taux de compression et vérifiez le matériau de l'anneau par rapport au composé réel.
Usure, matériaux et coût d'un mauvais baril
La sélection des barils permet à une équipe d'achat d'économiser de l'argent rapidement et d'en perdre encore plus rapidement. Un fût nitruré est le choix standard pour les résines de base non chargées : une couche de nitruration d'environ 0,4 à 0,7 mm avec une dureté de surface d'environ 900 à 1 000 HV, appliquée sur un corps en acier nitruré. Il fonctionne bien pour les polyoléfines, le PS, l'ABS et les travaux d'usage général avec une teneur modeste en charges.
Une fois que le composé contient plus de 20 à 25 pour cent de fibre de verre, de charge minérale ou de pigment abrasif, le mécanisme d'usure passe d'un polissage lent à une érosion rapide. Un baril bimétallique avec un revêtement moulé par centrifugation contenant des particules de carbure résiste bien mieux à cette érosion, et le coût supérieur se situe généralement entre deux et trois fois le prix d'un baril nitruré de même taille. Le retour sur investissement dépend du tonnage, du temps de cycle et de la charge de remplissage, et le calcul est simple : comparez l'intervalle de remplacement d'un baril nitruré avec celui d'un baril bimétallique, ajoutez le coût des temps d'arrêt et voyez quel nombre est le plus petit.
 Baril à vis bimétallique personnalisé pour machines en plastique Options de barillet et de vis bimétalliques destinées à la résistance à l'usure et à la corrosion, avec des composants adaptés CNC et des alliages personnalisés pour les plastiques techniques chargés ou spéciaux. Voir le produit →
La corrosion est un problème distinct de l’abrasion et nécessite une réponse distincte. Le PVC, le POM, les qualités ignifuges et les matériaux contenant des résidus acides attaquent la paroi du canon et la surface de la vis même en l'absence de charge. Dans ces cas-là, un revêtement résistant à la corrosion ou un matériau de corps et de vis bien adapté compte plus que la dureté seule.
Où l'usure apparaît en premier
- L'anneau de contrôle et le siège, car ils voient la pression la plus élevée et le contact le plus glissant.
- La zone d'alimentation de la vis, où la profondeur de vol augmente progressivement et le débit de transport des solides diminue.
- La section de dosage, où l'alésage du canon s'agrandit et où les pointes des ailes perdent leur arête vive.
- La buse, en particulier avec des matériaux chargés et des petits diamètres d'orifice.
La mesure de l’usure est simple et rarement effectuée assez souvent. Une jauge d'alésage à trois positions le long du canon, un micromètre sur les vols de vis et une vérification visuelle sur le siège de la bague vous indiqueront si l'unité doit être remplacée ou simplement par une nouvelle bague. L'enregistrement de ces chiffres chaque année transforme la maintenance en une planification et donne au fournisseur suffisamment d'informations pour proposer un remplacement avec précision.
Choisissez de l'acier nitruré pour les résines de base propres et un revêtement bimétallique une fois que la teneur en charge dépasse environ 20 pour cent, mais vérifiez la corrosion séparément de l'abrasion.
Liste de contrôle de la demande de prix pour les acheteurs travaillant avec un fabricant de vis et de barils
La plupart des commandes de vis et de barils retardées ne sont pas retardées par la capacité de production. Ils sont retardés par des informations manquantes, et l'élément manquant est généralement une dimension de bride ou un trou de thermocouple qui n'apparaît que lorsque le nouveau canon est présenté à la machine. Rassembler les données ci-dessous avant le lancement de l’enquête élimine la plupart de ce risque.
Données à inclure dans l'enquête
- Marque de la machine, modèle et force de serrage nominale, ainsi que le numéro de pièce d'origine de la vis si disponible.
- Diamètre de la vis, longueur hors tout et rapport longueur/diamètre effectif, avec un dessin si l'original n'est pas standard.
- Longueur du canon, diamètre extérieur de la bride, épaisseur de la bride, cercle de boulons et nombre de trous de boulons.
- Forme et position de la gorge d'alimentation, si un manchon d'alimentation est inclus et dimensions de l'ouverture de la gorge.
- Nombre de zones de chauffage, largeurs et tensions des bandes chauffantes, ainsi que positions et profondeurs des trous de thermocouple.
- Type de buse, rayon, diamètre de l'orifice et si une buse d'arrêt ou à ressort est requise.
- Matériau à traiter, teneur en charges et tout additif ignifuge ou corrosif.
- Traitement de surface requis, spécification de dureté et si un rapport dimensionnel est attendu.
Cela vaut la peine d’être explicite au sujet de l’inspection. Un fournisseur sérieux fournira un rapport dimensionnel, des relevés de dureté, un enregistrement de rectitude et un résultat de test de pression pour le canon. Si ces documents ne sont pas proposés, demandez s'ils peuvent l'être, car un fournisseur qui mesure sa propre production est généralement un fournisseur qui peut détenir une tolérance sur la deuxième commande ainsi que sur la première.
Il existe également un point commercial que les acheteurs expérimentés soulèvent très tôt. Demandez si l'entreprise est un fabricant avec usinage, nitruration et meulage en interne, ou un grossiste assemblant des pièces dans plusieurs ateliers. Un fabricant peut généralement contrôler les délais de livraison et résoudre directement une question de tolérance, tandis qu'une société commerciale ajoute une couche de communication. Les deux modèles peuvent fonctionner, mais la décision d’achat doit refléter celui auquel vous avez affaire.
 Composants et buse de vis de machine de moulage par injection personnalisés Corps avant SKD61, composants à vis et buse pour la stabilité de la plastification ; utile pour spécifier les pièces d'usure appariées et conserver les pièces de rechange critiques avec les composants principaux. Voir le produit →
Enfin, commandez les petites pièces avec les grandes. Les pointes de vis, les bagues de contrôle, les sièges, les pointes de buses et les bandes chauffantes sont bon marché par rapport aux composants principaux et sont les éléments qui arrêtent une ligne en cas de panne. Un seul envoi contenant un anneau et une buse de rechange coûte bien moins cher qu’une urgence par fret aérien trois mois plus tard.
Un appel d'offres complet avec les dimensions des brides, les positions des thermocouples et les détails du remplissage élimine la plupart des risques liés aux délais de livraison avant que la commande ne soit passée.
Prix, délai de livraison et sélection des fournisseurs
Pour un projet de machine à deux plateaux, l'ensemble vis et barillet représente une petite part du coût total mais une part importante du risque de calendrier. Une vis et un corps nitrurés standard pour une unité d'injection de taille moyenne prennent généralement plusieurs semaines à compter de l'approbation du dessin, et une unité bimétallique ou une bride personnalisée peut prendre plus de temps. Ces semaines se situent entre l'installation de la machine et la première pièce vendable, elles appartiennent donc au plan du projet et non à un e-mail de suivi.
Trois facteurs font varier le prix plus que toute autre chose. Le matériau et le traitement passent en premier, un corps et une vis bimétalliques coûtant nettement plus cher qu'une paire nitrurée. La taille vient en deuxième position, car un canon de 130 mm consomme beaucoup plus d'acier et de temps d'usinage qu'un canon de 60 mm. La complexité vient en troisième position : une bride non standard, une gorge d'alimentation inhabituelle ou une vis avec une section de mélange spécialisée ajoutent toutes du temps d'ingénierie avant que le premier copeau ne soit coupé.
La sélection des fournisseurs se résume généralement à des preuves. Demandez depuis combien de temps l'entreprise produit des ensembles de vis et de barillets, combien de mètres carrés d'espace d'usinage elle exploite et quels marchés d'exportation elle dessert déjà. Un fabricant qui fournit depuis des décennies des constructeurs de machines pour le plastique en Amérique du Nord, en Europe et en Asie du Sud-Est a déjà subi les audits de fournisseurs que sa propre équipe qualité réaliserait.
Zhoushan Microwave Screw Machinery produit des vis et des barils pour machines en plastique depuis 1990, opérant à partir d'un atelier de plus de 10 000 mètres carrés et exportant vers des marchés tels que les États-Unis, l'Allemagne, Dubaï, le Vietnam et la Thaïlande. La gamme de produits couvre des vis simples, des barillets à double vis coniques et parallèles, des barils à vis planétaires, des barils à vis bimétalliques, des vis d'extrusion de caoutchouc et des barils et accessoires de vis pour machines de moulage par injection, ce qui signifie qu'un acheteur assemblant une unité d'injection pour une grande machine à deux plateaux peut se procurer l'ensemble complet d'usure auprès d'un seul contact technique au lieu de coordonner plusieurs ateliers.
Traitez la commande de vis et de barillets comme un élément planifié avec son propre délai de livraison et sélectionnez un fournisseur en fonction de sa capacité de fabrication documentée plutôt que du prix uniquement.
FAQ : Questions sur les machines de moulage par injection à deux plateaux
Une machine de moulage par injection à deux plateaux est-elle meilleure qu'une machine à bascule ?
C'est mieux au-dessus d'environ 800 tonnes, où l'unité de serrage plus courte, la plage de hauteur de moule plus large et la réduction des pièces d'usure compensent le coût d'investissement plus élevé. En dessous d'environ 400 tonnes, une machine à bascule est généralement moins chère et légèrement plus rapide en cycle sec, de sorte que l'avantage des deux plateaux se réduit considérablement.
Comment calculer la force de serrage dont j’ai besoin ?
Multipliez la surface projetée de la pièce et du canal en centimètres carrés par la pression de la cavité en bars, puis divisez par 1 000 pour obtenir des tonnes. Ajoutez 10 à 20 % de marge pour l'emballage et les futurs moules, et confirmez ce chiffre par rapport à l'analyse de remplissage du fabricant de moules avant de vous engager sur une taille de machine.
L'unité d'injection est-elle différente sur une machine à deux plateaux ?
Pas en principe, mais à grande échelle. Les grandes unités de serrage s'associent à des vis de l'ordre de 90 à 130 mm et des poids d'injection d'environ 1,8 à 5,5 kilogrammes pour le polystyrène, de sorte que la capacité de plastification, les zones de chauffage du canon et la récupération des vis deviennent plus critiques pour le temps de cycle que sur une petite machine.
À quelle fréquence les vis et les barillets doivent-ils être remplacés ?
Pour des résines de base propres sur une machine bien gérée, une vis et un baril nitrurés peuvent durer de nombreuses années. Avec les composés chargés de verre, la bague de contrôle peut devoir être remplacée dans un délai d'un an et le canon lui-même beaucoup plus tôt, c'est pourquoi les applications abrasives justifient généralement un revêtement bimétallique dès le départ.
Puis-je installer une nouvelle vis et un nouveau barillet sur une machine plus ancienne ?
Généralement oui, à condition que les dimensions de la bride, la gorge d'alimentation, la longueur de la vis et le raccordement de l'entraînement soient mesurés avec précision. De nombreuses machines plus anciennes ont des brides non standard, un dessin dimensionnel ou une mesure sur site est donc essentiel avant la fabrication du remplacement.
Que dois-je vérifier à la livraison ?
Confirmez le rapport dimensionnel par rapport au dessin, vérifiez les lectures de dureté, inspectez les surfaces d'alésage et de vol pour détecter les rayures et vérifiez que les trous du thermocouple et les positions de la bande chauffante correspondent à la machine. Faites chauffer l’unité à basse température avant la production pour confirmer la couverture du chauffage et la réponse du capteur.
La plupart des questions relatives à l'achat de deux plateaux reviennent à trois chiffres : la force de serrage requise, le poids de la grenaille et la confirmation que le moule s'insère entre les barres de liaison.
Lecture connexe et prochaines étapes
La conception de la pince et l'unité d'injection sont spécifiées lors de la même réunion de projet mais gérées par des personnes différentes, et toutes deux méritent une décision documentée. Avant l'envoi du bon de commande, regroupez le calcul de la force de serrage, le dessin de l'enveloppe du moule et les spécifications de la vis et du canon dans un seul fichier, et envoyez ce fichier à chaque fournisseur concerné.
Pages utiles sur ce site
Si la machine est encore en cours de sélection, demandez au constructeur de la machine le plan de l'unité d'injection au préalable. Ce document unique indique au fabricant de vis et de barillets la taille de la bride, la longueur de la vis, la disposition de la zone de chauffage et l'interface de la buse, et permet à la commande de pièces d'usure de s'effectuer en parallèle avec l'installation de la machine plutôt qu'après.
Pour les acheteurs disposant d’un portefeuille mixte de grandes machines à deux plateaux et de presses à bascule plus petites, cela permet également de standardiser les diamètres de vis là où la gamme de pièces le permet. Moins de tailles signifie moins d'anneaux de rechange, moins de variantes de bandes chauffantes et un temps de réponse plus court lorsqu'une ligne s'arrête.
Commandez l'ensemble vis et canon à côté de la machine, en utilisant un seul document combinant les données de serrage, l'enveloppe du moule et les dimensions de l'unité d'injection.
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
