

Auteur: Weibo
Date: Nov 17, 2026
Pièces de machines d’injection plastique : guide d’achat de vis, de barillets et de pièces d’usure
Une machine de 250 tonnes s'arrête en cours de travail. Le poids du shot dérive depuis trois semaines, le temps de fusion est près de 20 % supérieur au point de consigne et des stries noires apparaissent sur les pièces qui étaient propres le mois dernier. La maintenance vérifie d'abord le moule, puis la résine, puis retire enfin l'unité de plastification - et constate que la section de dosage de la vis est suffisamment usée pour que le matériau glisse au-delà de l'anneau de contrôle.
C’est le mode de défaillance qui coûte réellement en production sur une machine de moulage par injection. Pas la pompe, pas la valve – la vis, le cylindre, la bague anti-retour et la buse. Ces quatre produits sont portés ensemble, mais ils sont presque toujours achetés sous forme de quatre articles distincts, commandés un par un, le moins cher et le premier à échouer attirant l'attention en premier.
Résultat habituel : quelqu’un passe une commande pour un baril, le suit avec une vis et pousse l’anneau de contrôle jusqu’au prochain arrêt. La machine se remet en place, fuit toujours, dérive toujours, et la nouvelle vis en est blâmée.
Si vous avez déjà effectué une recherche sur ce sujet, vous êtes probablement tombé sur des pages décrivant les composants des moules à injection : cavités, noyaux, éjecteurs, canaux, circuits de refroidissement. Ce sont des pièces de moules, pas des pièces de machines. Ils font partie d’une chaîne d’approvisionnement différente, échouent de différentes manières et sont achetés par des personnes différentes. Cet article reste du côté de la machine : quelles sont les pièces d'usure des machines d'injection plastique, comment elles sont spécifiées, ce qu'il faut vérifier avant de commander et comment éviter qu'une réparation ne devienne un achat répété trois mois plus tard.
Les pièces des machines d'injection plastique qui coûtent le plus cher en production (vis, barillet et bague anti-retour) apparaissent rarement sur une liste de pièces de rechange, car elles tombent en panne par une lente dégradation des performances plutôt que par une rupture soudaine.
Quelles pièces de machine d’injection plastique déterminent réellement votre production
Supprimez le langage marketing et les pièces d’une machine de moulage par injection se répartissent en trois groupes. Chaque groupe a sa propre logique d’achat, et c’est en les mélangeant que commencent la plupart des erreurs de commande.
- Unité de plastification et d'injection : vis, canon, bague anti-retour (clapet anti-retour), pointe de vis, buse, corps de buse, gorge d'alimentation, bandes chauffantes et poches de thermocouple. Ces pièces voient du polymère fondu sous pression, à chaque cycle, pendant des années.
- Système de serrage et de verrouillage : les tirants, les écrous des tirants, les plateaux fixes et mobiles, les goupilles à genouillère, les bagues, les vérins hydrauliques et le piston de serrage. Ces pièces subissent des charges mécaniques et de la fatigue, pas du polymère.
- Entraînement, hydraulique et contrôle : pompes, vannes proportionnelles, servomoteurs, capteurs de pression, transducteurs de position et modules de contrôle. Ceux-ci échouent à cause de la contamination, de la chaleur ou de l'électronique, et non à cause de l'abrasion.
C'est dans le groupe de plastification et d'injection que se décide la production. Une pompe usée déclenchera une alarme et arrêtera la machine. Une bague de contrôle usée maintiendra la machine en marche tout en vous coûtant silencieusement du temps de cycle, du taux de rebut et de la cohérence dimensionnelle, et personne ne dépose de demande de maintenance car rien n'est techniquement cassé.
C’est la principale différence dans la façon dont ces pièces échouent. La moitié des pannes de l'unité de serrage s'annoncent d'elles-mêmes : un écrou de barre de liaison fissuré, un cylindre qui fuit, une goupille à genouillère qui commence à grincer. Les échecs de plastification s'annoncent avec des données que vous devez rechercher : élargissement de la répartition du poids de la grenaille, rétrécissement de la position du coussin, augmentation de la température de fusion, points noirs apparaissant sur une pièce qui était en bon état au dernier trimestre.
Il est également utile de séparer correctement les pièces de machine des pièces de moule, car les résultats de recherche le font rarement. Un insert de cavité, un collecteur de canaux chauds, une douille d'injection et un manchon d'éjection constituent des outils. Une vis, un barillet et une bague de contrôle sont des machines. L'outillage est acheté par un ingénieur moule contre un plan de pièce ; les pièces de la machine sont achetées par une équipe de maintenance ou d'approvisionnement contre une fiche de construction de la machine et une spécification de résine. Les deux spécifications ne sont pas interchangeables, et les fournisseurs non plus.
Triez votre liste de pièces par mode de défaillance et non par prix : les pièces de plastification échouent lentement et coûtent cher en production, les pièces de serrage échouent soudainement et coûtent des jours de production.
La paire vis et baril est au centre de chaque achat
Presque toutes les conversations sur les spécifications commencent ici, et cela devrait être le cas. La vis et le canon sont les seules pièces de la machine qui touchent continuellement le polymère, et leur état fixe le plafond de tolérance de la machine.
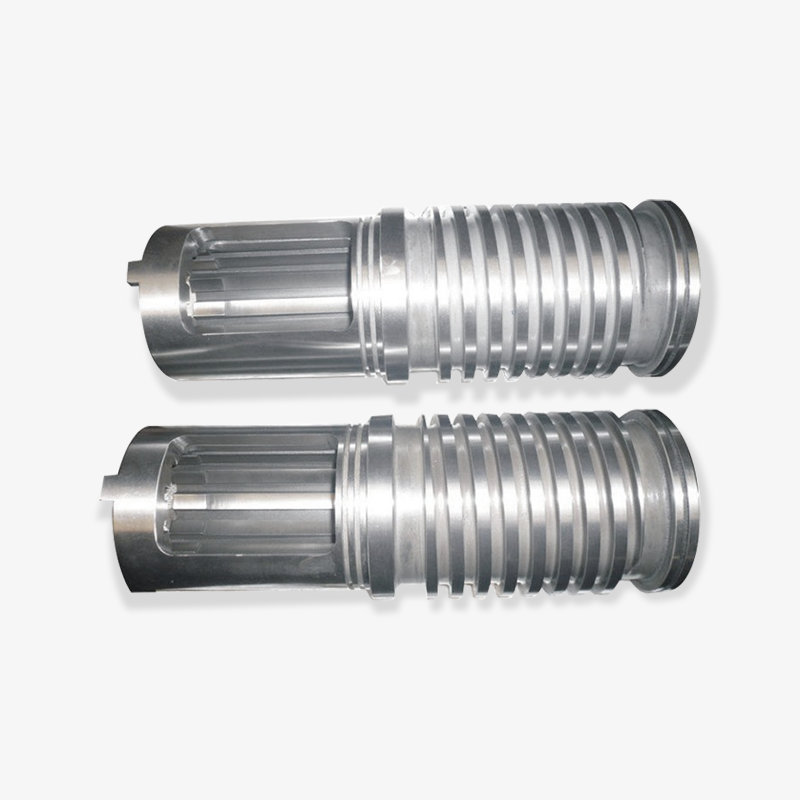
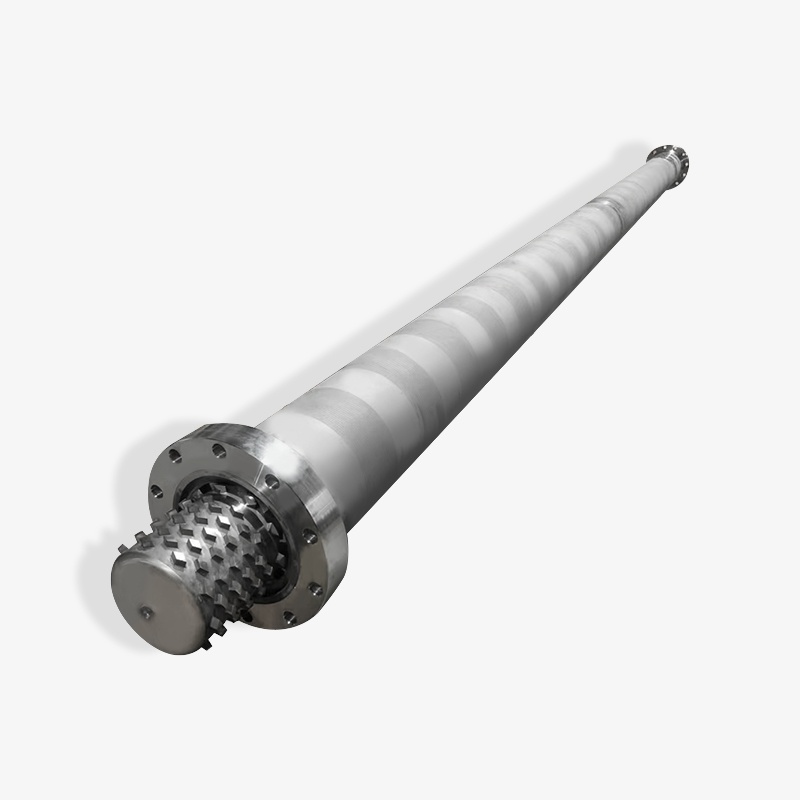
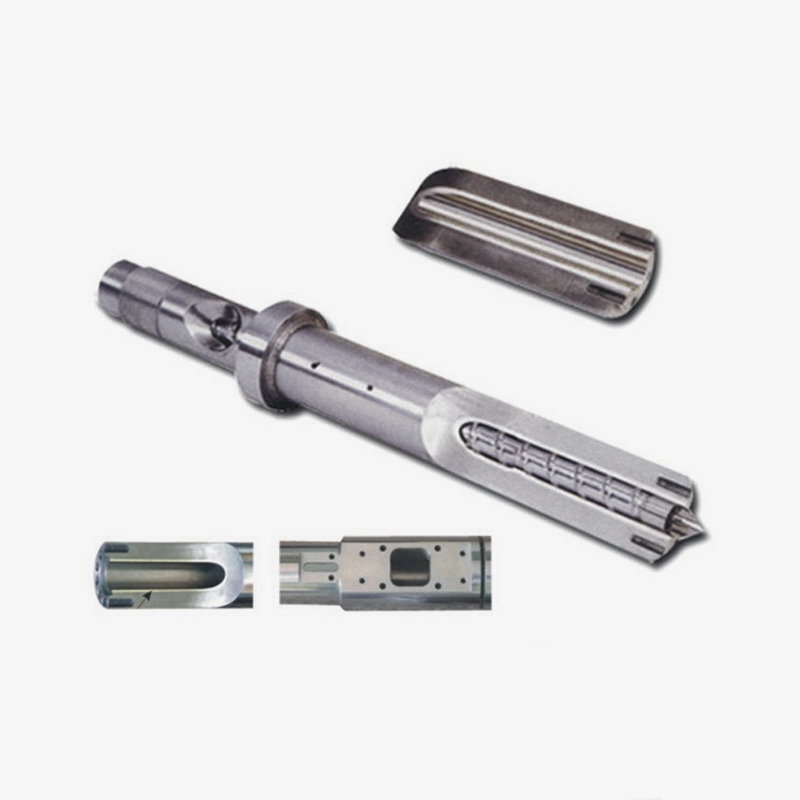
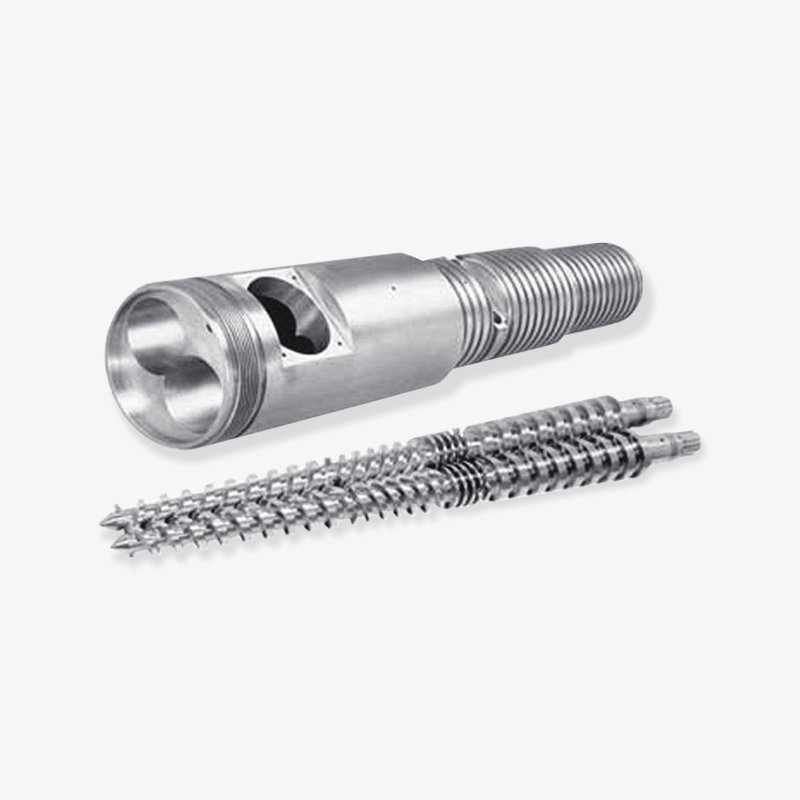
 Vis et baril de moulage par injection personnalisés La vis et le cylindre sont les seules pièces en contact permanent avec le polymère, de sorte que leur conception et leur état assortis fixent le plafond de tolérance de la machine. Voir le produit →
La relation de travail entre les deux est une autorisation contrôlée. Sur une vis d'injection à usage général, le jeu radial entre le vol de vis et l'alésage du canon est généralement de l'ordre de 0,1 à 0,2 pour cent du diamètre de la vis par côté, suffisamment serré pour agir comme un joint et suffisamment lâche pour ne pas gripper. Ce jeu ne se déplace que dans une seule direction une fois la machine entrée en production. Lors de son ouverture, le polymère s'écoule vers l'arrière à travers les ailettes au lieu d'avancer dans le tir, et la machine compense en poussant la vis plus loin et plus longtemps.
Vous pouvez voir le problème de jeu dans les données de processus avant de le voir dans les pièces. Surveillez l'écart croissant du poids des tirs au cours d'un quart de travail, une position de coussin qui tend vers zéro et un temps de fusion qui augmente régulièrement tandis que les températures du canon restent stables. Ensemble, ces trois signaux constituent la signature classique d'un jeu entre la vis et du canon qui s'ouvre ou d'une bague de contrôle qui fuit.
La géométrie compte autant que l’usure. Les principaux paramètres qu’il vous sera demandé de confirmer sont :
- Diamètre de la vis et rapport longueur/diamètre : les vis d'injection à usage général fonctionnent généralement entre 18:1 et 24:1. Les rapports courts conviennent aux résines sensibles à la chaleur ; des rapports plus longs donnent un meilleur mélange et une meilleure uniformité de fusion pour les polymères techniques.
- Taux de compression : faible pour les polymères amorphes tels que l'ABS et le PS, plus élevé pour les matériaux semi-cristallins tels que le PP et le PE, où la densification lors de la fusion nécessite plus de compression.
- Longueurs d'alimentation, de compression et de dosage : la proportion entre les trois zones contrôle la douceur avec laquelle le matériau est transporté et la stabilité de la matière fondue en fin de course.
- Zones de chauffe du fût et positions des thermocouples : ceux-ci doivent correspondre à la configuration de contrôle de la machine, et pas seulement aux dimensions physiques. Un canon qui se boulonne parfaitement mais place un trou de thermocouple au mauvais endroit ne conservera jamais un profil stable.
L'erreur qui coûte le plus cher est de dimensionner une vis de remplacement uniquement en copiant le dessin original. Si la machine a modifié son fonctionnement (une qualité chargée, une teneur en verre plus élevée, un cycle plus rapide), la géométrie d'origine peut être la raison pour laquelle la pièce a échoué prématurément. Un remplacement est le seul moment où la géométrie peut être corrigée sans frais supplémentaires.
Remplacez la vis et le cylindre en fonction du jeu mesuré et de la dérive des données de processus, et non selon un calendrier fixe, et utilisez la commande de remplacement pour corriger la géométrie qui ne correspond plus à la résine que vous utilisez.
Pièces d'usure qui doivent être remplacées en ensemble
La bague de contrôle est la pièce la moins chère de l'unité de plastification et celle le plus souvent laissée en place lors d'une reconstruction. Cette seule décision annule la plupart des avantages d’une nouvelle vis et d’un nouveau barillet.
 Accessoires personnalisés pour machines de moulage par injection et composants de bague de contrôle La bague de contrôle est peu coûteuse mais essentielle, et cet ensemble d'accessoires SKD61 comprend le corps avant, les pièces de vis et la buse pour les reconstructions correspondantes. Voir le produit →
Une bague de contrôle fonctionne en glissant sur la tête de vis et en scellant contre un siège pendant l'injection. L'anneau et le siège s'usent. Une nouvelle bague sur un siège usé laisse un espace qui s'ouvre sous la pression d'injection, et cet espace se comporte exactement comme une vis usée : incohérence de la taille des tirs, temps de maintien plus longs, flash sur un tir et tirs courts sur le suivant. Les pièces qui appartiennent à ce groupe sont :
- Bague anti-retour et siège de bague anti-retour (clapet anti-retour) : l'étanchéité primaire contre le reflux lors de l'injection.
- Embout de vis et tête de buse : le chemin du fluide entre la zone de dosage et la carotte de moulage.
- Corps de buse et pointe de buse : pièces de contact qui voient à la fois les cycles thermiques et la force de contact mécanique contre le moule.
- Gorge d'alimentation et manchon d'alimentation : l'interface entre la trémie et le fût, où pénètrent les granulés et où l'usure se manifeste par une alimentation instable.
- Bandes chauffantes et thermocouples : Il ne s'agit pas de pièces d'usure au sens abrasif, mais de pièces qui déterminent si une nouvelle vis et un nouveau canon peuvent réellement maintenir leur profil de température.
Les aspects économiques sont simples. Un anneau de contrôle coûte une petite fraction d'un ensemble de vis et de barillet, mais un anneau qui fuit peut ajouter plusieurs secondes à chaque cycle grâce à un temps de maintien et de récupération prolongé. Sur une machine exécutant un cycle de 20 secondes sur trois équipes, une pénalité de deux secondes équivaut à une perte de rendement d'environ 10 pour cent. Cette perte se déroule silencieusement pendant des mois car aucune alarme ne se déclenche.
La force de contact de la buse est un autre point d’usure silencieux. Si la buse est réglée trop en arrière et que le chariot la pousse contre la douille d'injection avec toute sa force à chaque cycle, la pointe de la buse se champignonne et le rayon d'étanchéité se dégrade. Un rayon dégradé fuit et une buse qui fuit est souvent diagnostiquée à tort comme une bague de contrôle usée, car les symptômes (bave, cordage, poids de tir incohérent) se ressemblent.
Remplacez toujours la bague anti-retour, le siège, la pointe de la vis et la buse comme un seul ensemble avec la vis et le cylindre — une nouvelle vis associée à une ancienne bague anti-retour reproduira le problème d'origine en quelques semaines.
Unité d'injection versus unité de serrage : deux conversations d'achat différentes
L’achat de pièces côté injection et l’achat de pièces côté pince nécessitent des questions différentes, des documents différents et des critères d’acceptation différents. Les traiter comme un seul bon de commande générique permet de laisser passer les inadéquations dimensionnelles.
Achats côté injection
Il s'agit d'un achat de performance. Vous spécifiez une qualité de fusion, une répétabilité de tir et une durée de vie par rapport à une résine nommée. Cela signifie que le fournisseur a besoin de votre qualité de résine, de votre teneur et pourcentage de charges, de votre poids de grenaille, de votre temps de cycle et de la configuration de chauffage de votre baril. Un fournisseur qui propose une vis sans demander le pourcentage de remplissage propose une pièce générique, et une pièce générique est généralement la raison pour laquelle la dernière a échoué prématurément.
Achat côté pince
Il s’agit d’un achat dimensionnel et métallurgique. Les tirants, les écrous de tirants et les goupilles à genouillère sont des pièces porteuses fabriquées selon des tolérances strictes, et les critères d'acceptation sont mécaniques : forme du filetage, dureté, concentricité, rectitude et certification des matériaux. Un écrou de tirant avec le bon filetage mais la mauvaise classe de dureté est une rupture par fatigue en attendant qu'une série de production ait lieu.
La liste de contrôle pratique pour les pièces côté pince est courte mais non négociable :
- Confirmez le pas du filetage, la forme du filetage et la classe de dureté par rapport au dessin du constructeur de la machine, et non par rapport à un échantillon de pièce.
- Demandez une certification des matériaux avec traçabilité du numéro de chaleur sur les éléments porteurs.
- Vérifiez par écrit les limites de rectitude et de concentricité et confirmez la manière dont elles seront mesurées à l'arrivée.
- Confirmez si la pièce est fournie usinée ou sous forme d'ébauche semi-finie nécessitant un montage final sur site.
Un dernier point qui s'applique aux deux parties : conserver un enregistrement dimensionnel de ce qui est sorti de la machine. Diamètre de la vis au niveau de la section de dosage, alésage du canon à trois positions, diamètre extérieur de la bague de contrôle, rayon de la buse. Lorsque ces chiffres sont notés au moment du retrait, le prochain achat devient une spécification plutôt qu'une supposition, et le taux d'usure devient une valeur mesurable plutôt qu'un souvenir.
Les pièces côté injection sont achetées en fonction des données sur la résine, les pièces côté pince en fonction des dessins et des certificats de dureté — n'envoyez jamais la même demande aux deux.
Comment les résines abrasives et corrosives remodèlent les spécifications des pièces
Deux machines avec des données de plaque signalétique identiques peuvent nécessiter des vis complètement différentes en fonction de ce qui les traverse. Le type de charge et le pourcentage de chargement modifient le mécanisme d'usure bien plus que le tonnage de la machine, et cette différence devrait déterminer à la fois la sélection des matériaux et les intervalles d'inspection.
Le tableau ci-dessous compare la charge d'usure relative dans les familles de matériaux courants. Il s'agit d'une approximation technique pour les vis à usage général, et non d'une spécification, et la durée de vie réelle variera en fonction de la vitesse de la vis, de la contre-pression, de la température de fusion et de la composition complète de la charge.
PP / HDPE non chargés
1.0
ABS/PS non chargés
1.3
PP chargé à 30 % de talc
2.4
PA66 chargé à 30 % de verre
6.5
50 % de PBT chargé en verre
7.2
Lisez le graphique comme un indicateur de pression plutôt que comme un tableau de durée de vie. Le passage du PP non chargé à un PA66 chargé à 30 % de verre augmente la charge d'usure relative d'un facteur d'environ six, c'est pourquoi le même profil de vis qui donne des années de service sur une ligne d'articles ménagers peut être fini en quelques mois sur une pièce sous le capot d'une automobile. Cela explique également pourquoi une usine qui exploite les deux au même étage ne devrait pas standardiser sur une seule spécification de vis.
Pour les acheteurs travaillant avec un fabricant de vis et de barillets, l’avantage pratique est que les données sur les charges doivent faire partie de l’enquête. Une teneur en verre supérieure à environ 20 % pousse généralement la conversation vers des barillets bimétalliques et des vis trempées ou traitées en surface, et cela modifie le jeu recommandé, car un jeu plus large qui convient à une qualité remplie fuira gravement sur une qualité non remplie.
La corrosion est un axe à part et mérite son propre traitement. Le PVC, les qualités ignifuges contenant des additifs halogénés et certaines formulations d'acétal attaquent l'alésage du canon chimiquement plutôt que mécaniquement. Ces cas nécessitent des alliages résistants à la corrosion ou un placage approprié, et ils modifient également la routine d'arrêt, car laisser le PVC chaud dans un fût est bien plus dommageable que de laisser le PP.
Envoyez le type de charge et le pourcentage à chaque demande de vis : les résines abrasives et corrosives nécessitent des matériaux de corps différents, des dégagements différents et des intervalles d'inspection plus courts.
Faire correspondre la géométrie des vis au polymère que vous utilisez réellement
C'est dans la sélection de la géométrie qu'un bon fournisseur gagne son prix. Une vis dimensionnellement correcte mais géométriquement incorrecte fonctionnera, produira des pièces et ne fournira jamais un processus tout à fait stable.
Pour les vis à usage général, les points de départ pratiques se regroupent autour de quelques combinaisons familières :
- PP, PE et autres polyoléfines : une vis barrière ou à usage général avec une compression modérée à élevée, une bonne longueur de section d'alimentation et une section de dosage suffisamment profonde pour éviter un cisaillement excessif. Ces résines sont thermiquement indulgentes mais sensibles au cisaillement à des taux élevés.
- ABS, PS et autres résines amorphes : compression plus faible, transition plus douce et attention portée à la stabilité de la température de fusion plutôt qu'à l'intensité du mélange.
- Mélanges PC et PC : une viscosité élevée et une fenêtre de traitement étroite, qui nécessite une zone de transition plus longue et une profondeur de dosage généreuse pour éviter un échauffement excessif par cisaillement.
- PA, PBT et POM chargés verre : construction résistante à l'abrasion d'abord, géométrie ensuite. Les sections de mélange présentant des arêtes vives et des jeux étroits deviennent des accélérateurs d'usure plutôt que des caractéristiques de performance.
- PVC rigide : zone de compression courte, faible taux de compression et métallurgie résistante à la corrosion, car le PVC se dégrade avec le temps de séjour et attaque l'acier non protégé.
Le choix du diamètre interagit avec tout cela. Une vis plus grande offre une plus grande capacité de tir par course et une vitesse de vis inférieure pour le même rendement, ce qui réduit le cisaillement. Une vis plus petite permet un contrôle plus fin du tir et un meilleur temps de séjour pour les petites pièces. Les usines qui utilisent une large gamme de poids de grenaille sur une seule machine se retrouvent souvent avec une vis de compromis qui est médiocre partout – ce qui est une décision d'achat et non une limitation de la machine.
Le paramètre le plus souvent négligé est la profondeur de la section de dosage. Une section de dosage peu profonde donne une meilleure accumulation de pression et une fusion plus constante, mais elle augmente le cisaillement et la température de fusion. Une section de dosage profonde est plus douce mais abandonne une certaine stabilité de pression. Lorsqu'une machine commence à afficher un poids de tir incohérent à des taux de récupération élevés, la profondeur de mesure fait généralement partie de la conversation.
Spécifiez la géométrie des vis en fonction de la famille de résine que vous utilisez le plus, et non en fonction du dessin original : le taux de compression et la profondeur de mesure entraînent une stabilité supérieure à celle du diamètre.
Matériaux et traitements de surface qui déterminent la durée de vie
Deux vis de géométrie identique peuvent différer d'un facteur trois en termes de durée de vie en fonction de l'acier de base et du traitement de surface. C’est là que les acheteurs acceptent le plus souvent une description vague et la regrettent plus tard.
 Vis bimétallique sur mesure pour plastiques chargés et renforcés La construction bimétallique utilise une surface en alliage spécial pour la résistance à l'usure, à la corrosion et aux températures élevées, ce qui la rend adaptée aux plastiques renforcés de fibres de verre et autres plastiques techniques. Voir le produit →
Le nitrling est la solution par défaut pour les travaux à usage général et reste le choix le plus rentable pour les résines de base non chargées. Il ne convient pas aux charges abrasives, car un boîtier nitruré est dur mais mince et, une fois usé, l'acier sous-jacent s'use rapidement. La construction bimétallique est la réponse standard pour les matériaux chargés et renforcés : un revêtement en alliage élevé coulé dans le corps du canon, atteignant généralement une dureté comprise entre HRC 58 et 62 avec une meilleure résistance à l'abrasion qu'un boîtier nitruré.
| Construction | Matériau de base | Traitement typique | Le mieux adapté à | Coût relatif | Que vérifier |
|---|---|---|---|---|---|
| Vis et canon nitrurés | 42CrMo ou acier allié similaire | Nitruration gazeuse, profondeur du boîtier généralement de 0,3 à 0,6 mm | PP, PE, PS, ABS non chargés | Référence 1.0 | Rapport de profondeur de cas et dureté de surface |
| Canon bimétallique avec vis bimétallique | Corps en acier avec revêtement en alliage coulé par centrifugation | Revêtement en alliage, dureté autour de HRC 58 à 62 | PA chargé verre, PBT, charge minérale élevée | 1,6 à 2,2 | Épaisseur du revêtement, intégrité de la liaison, qualité de l'alliage |
| Vis en acier à outils trempée à coeur | Acier de type H13 | Trempe et revenu, revêtement PVD en option | Fonctions abrasives et corrosives combinées | 2,0 à 2,8 | Uniformité de la dureté et épaisseur du revêtement |
| Vis chromée dur | Acier nitruré avec couche de chrome | Chromage dur, environ 20 à 40 microns | Contrôle de la corrosion dans les applications générales | 1,1 à 1,3 | Adhésion et couverture du placage au niveau des racines aériennes |
La colonne de vérification compte plus que la colonne de sélection. La qualité d'un barillet bimétallique dépend de l'adhérence de sa doublure, et l'épaisseur de sa doublure détermine le nombre d'années de service dont vous disposez avant une reconstruction. Demandez le dossier d’inspection, pas seulement le nom de l’alliage.
La finition de surface est l’autre moitié de l’histoire. Une surface d'écoulement polie réduit l'adhérence du matériau et facilite les changements de couleur et la purge. Une surface rugueuse dans la zone de dosage retient les matériaux dégradés et devient la source de points noirs qu'aucune purge ne parviendra à éliminer.
Faites correspondre la construction au matériau de remplissage, puis exigez le dossier d'inspection : l'épaisseur du revêtement et la profondeur du boîtier sont ce que vous payez réellement.
Une liste de contrôle des tailles et de la compatibilité avant de commander
La plupart des erreurs de commande sont dimensionnelles, et la plupart des erreurs dimensionnelles peuvent être évitées avec une photographie et un pied à coulisse. Parcourez cette liste avant de confirmer un bon de commande.
- Diamètre de vis et longueur totale , mesuré au niveau de l'entraînement et de la section de dosage, et non seulement déduit de la plaque signalétique de la machine.
- Dimensions de la bride du canon : nombre de trous de boulons, diamètre du cercle primitif et taille du trou. Ceux-ci varient selon les constructeurs de machines, même pour le même tonnage.
- Ouverture de la gorge d'alimentation et modèle de montage de la trémie. Un baril qui correspond partout sauf à l'ouverture d'alimentation est de la ferraille.
- Nombre de zones de chauffage, largeur de bande et tension. Confirmez si la machine utilise des bandes de 220 V ou 380 V et combien de zones le contrôleur attend.
- Position et profondeur de la poche du thermocouple , y compris si la machine utilise le type J ou K et à quelle profondeur la sonde se trouve.
- Rayon de la buse et diamètre de l'orifice , adapté au rayon de la douille d'injection sur le moule. Un décalage produit ici un flash au niveau de la carotte d'injection et une usure prématurée de la buse.
- Vérifiez le type de bague : bague coulissante, clapet à bille ou conception en trois parties, et l'angle d'assise qui correspond à la tête de vis.
- Raccordement à vis : cannelure, rainure de clavette ou carré d'entraînement, avec les dimensions d'accouplement confirmées par rapport à la sortie de la boîte de vitesses.
Deux éléments supplémentaires appartiennent à la liste même s'ils ne constituent pas des parties. Le premier est un enregistrement dimensionnel de la machine telle qu'elle est, y compris les mesures d'alésage du canon prises aux positions d'alimentation, intermédiaire et de dosage. La seconde est une note des qualités de résine que la machine utilisera au cours des deux prochaines années. Les deux réduisent le risque de commander une pièce qui est correcte pour l'histoire de la machine et mauvaise pour son avenir.
Pour les machines importées, ajoutez une étape pour la documentation. Les constructeurs de machines changent de sous-traitants, et une fiche de construction 2019 peut ne pas décrire une machine 2021 du même modèle. Des photographies de la bride du canon, prises avec une règle dans le cadre, résolvent la plupart de ces questions en un seul échange de courrier électronique.
Mesurez la bride, la gorge d'alimentation, les poches du thermocouple et la connexion d'entraînement sur la machine réelle : le tonnage de la plaque signalétique à lui seul ne vous permettra pas d'obtenir une pièce adaptée.
Que demander à un fabricant ou à un grossiste avant de vous engager
Il existe une réelle différence entre un fabricant et un fournisseur commercial, et elle se manifeste au deuxième ordre plutôt qu'au premier. Un fabricant peut ajuster la géométrie, maintenir une tolérance et fournir un enregistrement de matériau. Un grossiste qui se contente de déplacer des cartons ne le peut généralement pas, et l'écart devient visible lorsqu'une pièce doit être modifiée ou lorsqu'une réclamation pour usure doit être réglée.
Questions à poser dès le début de la conversation :
- Pouvez-vous confirmer par écrit la nuance d'acier de base et l'épaisseur du traitement de surface ?
- Usinez-vous la géométrie des vis selon mes spécifications de résine ou fournissez-vous uniquement un profil standard ?
- Quelle inspection dimensionnelle est effectuée avant expédition et quel rapport accompagne la pièce ?
- Pouvez-vous fournir l'ensemble correspondant (vis, cylindre, bague anti-retour, siège et buse) sous la forme d'un seul assemblage vérifié ?
- Comment gérer une réclamation d'usure : remplacement, reprise ou analyse dimensionnelle de la pièce retournée ?
- Quelle est votre expérience avec le pourcentage de charge et la famille de résine que j'utilise ?
Les réponses vous en disent plus que le prix. Un fournisseur qui demande votre poids de tir, votre chargement de charge et votre configuration de chauffage du canon avant de faire un devis effectue un travail de spécification. Un fournisseur qui propose un diamètre et une longueur vend une pièce de base, et ce sont les pièces de base qui échouent tôt en matière d'abrasif.
L’expérience en matière de livraison et d’exportation est également importante lorsque vous achetez au-delà des frontières. Les pièces expédiées sans emballage de protection sur les vols et le siège de la buse arrivent avec des dommages de manipulation difficiles à prouver après coup. Demandez comment la pièce est emballée, si la buse et la bague de contrôle sont protégées individuellement et quels documents accompagnent l'envoi à des fins de douane et de garantie.
Un fournisseur qui vous pose des questions sur la configuration de votre remplissage et de votre chauffage avant de faire un devis effectue un travail de spécification ; celui qui cite uniquement le diamètre vend une pièce de base.
Modèles d'échec et ce qu'ils vous disent
Chaque échec de plastification laisse une signature dans les données du processus ou sur la surface de la pièce. La lecture correcte de ces signatures vous évite de remplacer le mauvais composant.
- Points noirs ou stries brunes sur la pièce : matériau dégradé retenu dans une zone rugueuse, généralement la zone de dosage, le siège de la bague de contrôle ou derrière la pointe de la vis. La purge l'efface brièvement, puis elle revient.
- La répartition du poids du tir s'élargit au fil d'un quart de travail : reflux à travers les vols ou au-delà de l'anneau de contrôle. Confirmez en mesurant la position du coussin sur des cycles consécutifs.
- Temps de fonte grimpant avec des températures stables : efficacité de transport réduite, généralement usure de la section d'alimentation ou jeu d'ouverture entre la vis et le baril.
- Plans courts apparaissant aléatoirement sur un processus stable : vérifiez une fuite de bague ou une obstruction de la buse, généralement pas la vis.
- Flash sur un plan et plan court sur le suivant : taille de tir incohérente due à une fuite du clapet anti-retour, parfois combinée à un siège usé.
- Bave ou ficelle au niveau de la buse : rayon de pointe de buse dégradé, contact de siège usé ou réglages de décompression incorrects.
- Température du fût qui ne tiendra pas sur une zone : Bande chauffante défectueuse, contact thermocouple incorrect ou poche thermocouple qui ne place plus correctement la sonde.
Une séquence de diagnostic méthodique permet ici d'économiser de l'argent. Commencez par les pièces les moins chères : bandes chauffantes et thermocouples, puis buse et bague de contrôle, puis mesure du jeu des vis et du canon. Inverser cet ordre signifie payer pour le remplacement d’une vis pour résoudre un problème qu’un embout de buse aurait résolu.
Lorsque les symptômes pointent vers la vis et le canon, un examen plus détaillé de Problèmes courants du baril de vis de la machine de moulage par injection peut vous aider à séparer l’usure des problèmes de réglage avant de vous engager dans une commande de remplacement. De nombreuses défaillances d'usure apparentes s'avèrent être une combinaison d'une bague de retenue qui fuit et d'un réglage de contre-pression qui a été augmenté au fil des années pour compenser cela.
Diagnostiquez du moins cher au plus cher : bandes chauffantes, buse, bague de contrôle, puis mesure de la vis et du barillet – ne commencez jamais par la vis.
Foire aux questions
Quelles sont les principales pièces d’usure des machines d’injection plastique ?
Le groupe le plus soumis à l'usure est l'unité de plastification : vis, cylindre, bague anti-retour, siège de bague anti-retour, pointe de vis et buse. Du côté des pinces, les écrous des tirants, les goupilles à genouillère et les bagues s'usent à intervalles plus longs. Les bandes chauffantes et les thermocouples tombent en panne par cycles thermiques plutôt que par abrasion, mais ils sont remplacés plus souvent que n'importe quelle pièce mécanique.
Comment savoir quand la vis et le barillet doivent être remplacés ?
Mesurez plutôt que devinez. Si le jeu radial entre la vis et l'alésage du canon est devenu environ trois fois supérieur à la spécification d'origine, le remplacement est généralement justifié. Les preuves à l'appui sont les données de processus : élargissement de la répartition du poids de la grenaille, rétrécissement du coussin, augmentation du temps de fusion et augmentation de la contre-pression nécessaire pour maintenir la même grenaille.
La vis et le canon doivent-ils toujours être remplacés ensemble ?
Dans la plupart des cas, oui. Une vis neuve insérée dans un cylindre usé ne sera pas étanche correctement et la nouvelle pièce s'usera plus rapidement. La même logique s'applique à la bague de contrôle et au siège. Le remplacement d'un élément d'un ensemble correspondant produit généralement une machine qui fonctionne mieux pendant quelques semaines, puis revient à son point de départ.
Quelle est la différence entre un canon nitruré et bimétallique ?
Un canon nitruré a un boîtier durci diffusé dans la surface de l'acier, généralement de 0,3 à 0,6 mm de profondeur. Un canon bimétallique est doté d'un revêtement en alliage élevé coulé dans l'alésage, avec une dureté d'environ 58 à 62 HRC et une bien meilleure résistance aux charges abrasives. La nitruration convient aux résines de base non chargées ; la construction bimétallique convient aux résines techniques chargées de verre et de minéraux.
Puis-je remplacer la vis sans remplacer le canon ?
C'est possible, et c'est parfois la bonne décision lorsque l'alésage du canon est encore dans les limites de tolérance et que le jeu peut être rétabli avec une vis légèrement surdimensionnée. Cela nécessite d'abord une mesure précise de l'alésage. Sans cela, une vis surdimensionnée dans un alésage usé est un pari qui se termine généralement par un grippage ou une usure prématurée.
Combien de temps doivent durer les vis pour machines de moulage par injection ?
Il n’y a pas de réponse unique, car le contenu de remplissage domine. Les résines commerciales non chargées peuvent offrir de nombreuses années de service sur une machine bien entretenue, tandis que les résines techniques fortement chargées de verre peuvent user une vis à usage général beaucoup plus rapidement. L'approche pratique consiste à mesurer le jeu à intervalles réguliers et à laisser le taux d'usure, et non le calendrier, définir le point de remplacement.
Dois-je acheter chez un fabricant ou un grossiste ?
Achetez auprès d'un fabricant lorsque la géométrie doit correspondre à une résine spécifique, lorsque les tolérances sont serrées ou lorsque vous avez besoin d'une documentation sur les matériaux et l'inspection. Un grossiste peut travailler sur des pièces standard pour des tâches non critiques, mais la possibilité d'ajuster un profil ou d'enquêter sur une réclamation pour usure appartient généralement au fabricant.
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
