

Auteur: Weibo
Date: Sep 15, 2026
Signification de l'extrudeuse : types, principe de fonctionnement et guide d'achat complet
Un ingénieur de maintenance dans une usine de tubes de taille moyenne s'est un jour arrêté devant sa ligne d'extrusion et nous a posé une question qui semblait plus simple qu'elle ne l'était. Il a pointé du doigt le long canon chauffé monté entre la boîte de vitesses et la tête de filière et a déclaré : « L'opérateur appelle cela une extrudeuse, mais lorsqu'il me demande ce que fait réellement la machine, j'ai besoin d'une meilleure réponse que « elle fabrique des tuyaux ». La réponse la plus utile est qu'une extrudeuse est une machine de formage continu. Il prend des granulés de plastique en vrac, les fait fondre dans un baril chauffé à l'aide d'une vis rotative, puis force le matériau fondu à travers une filière pour créer un produit avec une section transversale fixe.
Au cours des dernières décennies, l’extrudeuse à vis est devenue l’équipement de production le plus utilisé dans l’industrie de transformation du plastique. Les conduites d'eau, les cadres de fenêtres, l'isolation des câbles, les sacs à provisions, les films d'emballage, les feuilles de mousse et même les granulés qui alimentent les machines de moulage par injection passent tous par une extrudeuse à un moment donné de leur vie. Le but de cet article est d'expliquer la signification d'extrudeuse de manière pratique : d'abord la définition, puis la séquence de travail, puis les principaux types de machines, la terminologie standard des vis et des barils que vous rencontrerez dans les fiches techniques, et enfin les points de sélection et de maintenance qui décident si une ligne d'extrusion fonctionne correctement ou si elle passe trop de temps dans l'atelier de réparation.
Une extrudeuse est une machine de formage continu : elle fait fondre des granulés de plastique dans un fût chauffé avec une vis rotative et force la matière fondue à travers une filière pour produire une pièce longue avec une section transversale constante.
Que signifie extrudeuse ? Une définition pratique
Dans les dictionnaires, le mot extrudeuse a un sens très large. Il décrit une personne ou une machine qui extrude quelque chose, et en termes de fabrication, la définition de l'extrudeuse fait généralement référence à une machine qui façonne un matériau en le forçant à travers une matrice. Les extrudeuses de métaux poussent les billettes d'aluminium chauffées à travers une filière pour former des profilés ; les extrudeuses d'argile façonnent les briques et les tuiles ; les extrudeuses alimentaires cuisent et façonnent des collations et des pâtes. Dans l'industrie du plastique, cependant, la signification d'extrudeuse est devenue étroitement liée à un type spécifique de machine : l'extrudeuse à vis, parfois appelée extrudeuse à vis ou extrudeuse à vis.
La différence est importante car une extrudeuse de plastique fait bien plus que pousser le matériau à travers une filière. Il fait également fondre le polymère, y mélange des additifs, le dégaze et crée de la pression. La machine effectue ces tâches en une seule opération continue. C'est ce qui différencie une véritable extrudeuse d'une simple pompe ou d'un mélangeur discontinu. Lorsqu'un ingénieur dit « nous avons un problème avec l'extrudeuse », il fait généralement référence à l'ensemble de la vis et du baril, ainsi qu'à son système d'entraînement, de chauffage et de contrôle.
Il est également utile de séparer la machine du processus. L'extrusion est le processus de formage continu ; une extrudeuse est l'équipement qui le réalise. De nombreuses lignes d'extrusion sont en fait construites autour d'une extrudeuse et d'un certain nombre d'unités en aval : une filière, un calibrateur, une auge de refroidissement, un collecteur et un coupeur. C'est pourquoi deux usines peuvent toutes deux produire le même diamètre de tube tout en ayant des lignes complètement différentes, en fonction de la conception de la vis, du revêtement du fût et de l'équipement auxiliaire.
Enfin, il ne faut pas confondre le sens d’extrudeuse avec celui d’une machine de moulage par injection. Les deux utilisent une vis dans un fût chauffé et traitent tous deux des matériaux thermoplastiques, mais une machine de moulage par injection fonctionne par intermittence : elle effectue un mouvement alternatif avec la vis, remplit un moule fermé, ouvre le moule, éjecte la pièce et répète le cycle. Une extrudeuse délivre un flux continu de matière fondue et n'atteint un état stable que lorsque la vis tourne constamment à une vitesse stable et que le débit de matière fondue devient constant. Comprendre cette exigence d'état stationnaire est la première étape vers la compréhension de tout le reste concernant l'extrusion.
Dans le domaine des plastiques, une extrudeuse est une machine à vis continue qui fond, mélange et décharge le polymère sous pression ; c'est la paire vis et baril, et non la matrice seule, qui détermine le fonctionnement de l'ensemble du processus.
Comment fonctionne une extrudeuse ? Le principe de fonctionnement
Chaque extrudeuse à vis, quelle que soit sa marque ou sa taille, fonctionne selon le même principe physique : une vis tourne à l'intérieur d'un cylindre bien ajusté, entraînant le polymère granulaire vers l'avant tandis que la chaleur et la friction le ramollissent. Si le canon était transparent et que vous pouviez zoomer sur le canal de la vis, vous verriez le plastique se déplacer comme une onde spirale continue. Cinq étapes distinctes se déroulent au cours de ce court trajet allant de la trémie à la filière.
Cinq étapes, des granulés à la fonte
- Alimentation. Les pellets ou la poudre de la trémie tombent dans le canal de la vis tandis que la vis rotative entraîne le matériau vers l'avant. La zone d'alimentation, avec ses volées profondes, détermine la quantité de matériau pouvant entrer dans la machine.
- Fusion. La friction entre la vis rotative et la paroi du canon, ainsi que la chaleur provenant des éléments chauffants du canon, commencent à faire fondre le polymère. Dans la zone de compression, à mesure que le volume du canal diminue, les granulés sont comprimés contre la surface chaude du cylindre et un film fondu se développe.
- Mélange. La fusion continue et les vols de vis créent un cisaillement qui disperse uniformément les additifs, les pigments, les charges et la fibre de verre à travers la fusion.
- Mesure. Dans la zone de comptage, le canal a une faible profondeur constante. Ici, la vis fonctionne comme une pompe volumétrique, délivrant un flux de matière fondue stable et à pression contrôlée vers la filière.
- Formage. À l'extrémité du fût, la matière fondue est forcée à travers l'ouverture de la filière, ce qui donne sa forme au produit. L'équipement en aval tire, refroidit et coupe le profil émergent.
Les composants qui rendent la séquence possible
Chaque étape repose sur un composant mécanique spécifique. Le canon est un tube en acier trempé épais qui contient le matériau et absorbe la chaleur. La vis est l'élément mobile qui transporte et pétrit le plastique ; son diamètre et son rapport longueur/diamètre contrôlent largement le rendement et la qualité de la matière fondue. Le système d'entraînement, généralement un moteur à courant alternatif avec une boîte de vitesses, détermine le couple et la vitesse de la vis. Les bandes chauffantes autour du fût fournissent de la chaleur supplémentaire au démarrage et régulent la température du fût, tandis que les ventilateurs de refroidissement ou les canaux d'eau éliminent l'excès de chaleur lorsque le cisaillement de fusion est élevé. La matrice est l'orifice de mise en forme final, et un changeur de tamis ou une plaque de rupture devant la matrice filtre la contamination. Tous ces composants doivent fonctionner ensemble car le polymère ne fond pas en un seul bloc ; il fond progressivement et toute perturbation au cours d'une étape modifie les conditions à chaque étape ultérieure.
Lorsque la machine fonctionne normalement, l'écoulement de la matière fondue à la filière est uniforme et le rendement par tour de vis est stable. Lorsqu'un des composants commence à tomber en panne, les premiers signes apparaissent presque toujours sous forme de variations de débit, de pression ou de température de fusion. C'est pourquoi les équipes de maintenance expérimentées surveillent les manomètres et les lectures d'intensité du moteur plutôt que d'attendre les défauts visibles du produit.
La géométrie de la vis contrôle également le temps de séjour et le taux de cisaillement. Une vis longue avec un taux de compression doux offre un temps de séjour plus long et un taux de cisaillement plus faible, ce qui est idéal pour les matériaux sensibles à la chaleur tels que le PVC. Une vis courte avec un taux de compression élevé applique un taux de cisaillement élevé, ce qui améliore le mélange mais augmente la température de fusion. Ce compromis entre en jeu dans chaque type de vis décrit dans le chapitre suivant.
Toutes les extrudeuses suivent la même séquence en cinq étapes : alimentation, fusion, mélange, dosage et formage ; un déséquilibre à n'importe quelle étape se manifeste immédiatement par une fluctuation de sortie ou une dérive de la température de fusion.
Principaux types d'extrudeuses et signification de chaque nom
Dans une conversation pratique, « de quel type d'extrudeuse disposez-vous ? » fait presque toujours référence à la disposition des vis. La vis est la pièce qui donne son nom à la machine : extrudeuse monovis, extrudeuse bivis, extrudeuse à rouleaux planétaires ou extrudeuse à vérin. Chaque conception existe parce qu’elle résout un problème de traitement différent, et choisir la mauvaise solution limitera la production ou endommagera le matériau.
Extrudeuses à vis unique
L'extrudeuse monovis est le type le plus répandu dans le monde et c'est la machine à laquelle la plupart des gens pensent lorsqu'ils parlent d'« extrudeuse ». Il se compose d'une vis tournant dans un barillet, généralement avec un alésage lisse ou une section d'alimentation rainurée. Ses avantages sont une construction simple, un faible coût, une utilisation facile et un rendement fiable pour des matériaux bien définis tels que le polyéthylène, le polypropylène et le polystyrène. La plupart des lignes de tubes, profilés, films et feuilles utilisent des extrudeuses à vis unique, car ces produits nécessitent une distribution stable de matière fondue plutôt qu'un mélange intensif.
La conception des vis pour les machines monovis suit une géométrie classique à trois zones : zone d'alimentation, zone de compression et zone de dosage. La profondeur et la longueur de chaque zone définissent le taux de compression, qui est normalement compris entre 2 :1 et 3,5 :1 pour les polymères à usage général. Avec une vis correctement sélectionnée, une extrudeuse monovis peut fournir une pression de fusion très stable, mais c'est un mélangeur modéré ; les charges et les pigments peuvent rester mal dispersés à moins que la vis ne soit équipée d'éléments de mélange supplémentaires. Pour de nombreux processeurs, la réponse est d'acheter la vis et le barillet sous forme de paire assortie auprès d'un fabricant spécialisé plutôt que auprès de sources distinctes.
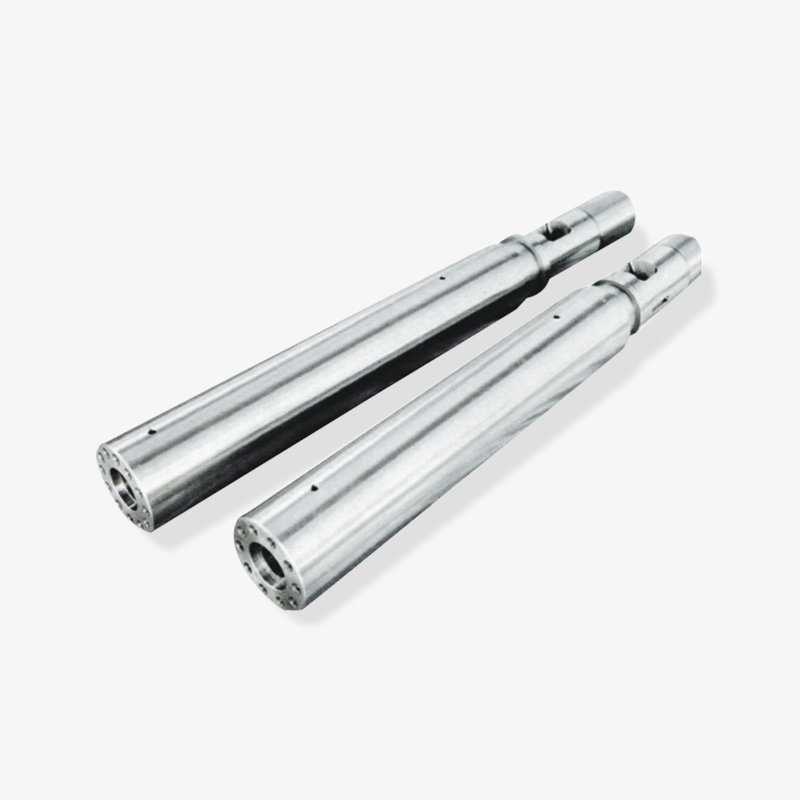
 Ensembles de vis simples et de barils assortis pour une extrusion stable Ce fournisseur propose des paires de vis et de barillets assorties conçues pour une pression de fusion stable dans les applications à long terme telles que les tuyaux, films et feuilles en PE. La construction en acier allié usinée avec précision permet une plastification constante et une usure réduite. Voir le produit →
Les applications typiques des machines à vis unique comprennent les conduites d'eau en PE, les conduites en PPR, les films de polyéthylène, les feuilles en PP, les profilés en PS et l'isolation des câbles. Dans ces travaux, la machine utilise un matériau pendant de longues périodes et le profil de la vis est adapté à ce seul matériau.
Extrudeuses à double vis : parallèles et coniques
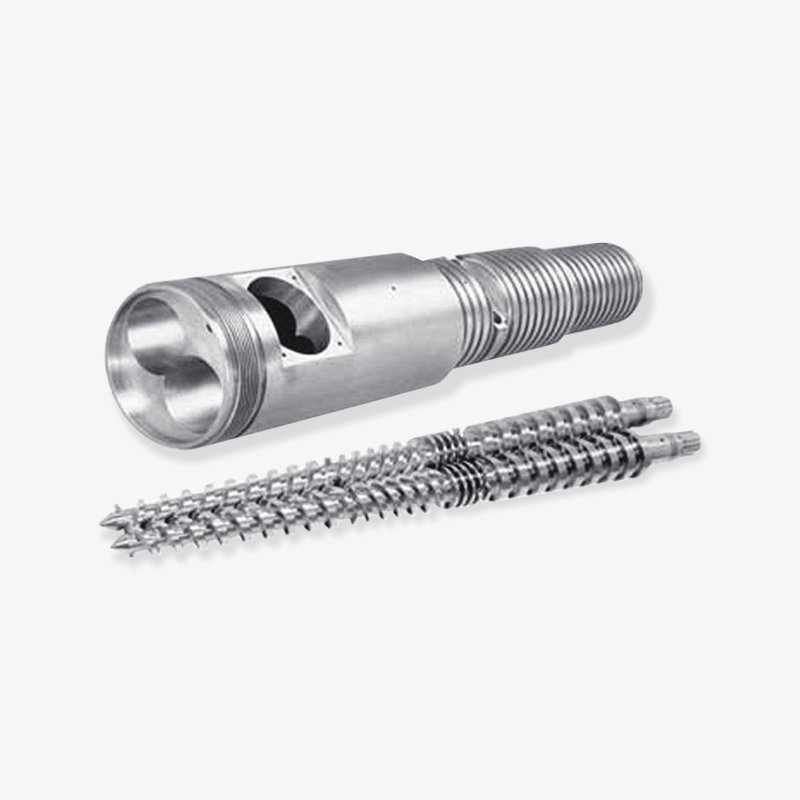
Lorsque l’application exige un meilleur mélange ou une manipulation directe de la poudre, une extrudeuse à double vis est généralement la meilleure réponse. Comme son nom l'indique, la machine comporte deux vis côte à côte dans un seul canon ; les vis peuvent être en prise ou non, co-rotatives ou contrarotatives. Pour le mélange thermoplastique, la disposition la plus courante consiste à vis jumelles parallèles co-rotatives engrenées. L'alésage en forme de huit et les profils de vis auto-essuyants offrent un bon renouvellement de surface et une efficacité de mélange élevée avec un temps de séjour beaucoup plus court qu'une machine monovis. Notre précédent article technique explique comment la technologie à double vis parallèle permet d'obtenir un mélange, un transport et un traitement efficaces des matériaux. en détail, étape par étape.
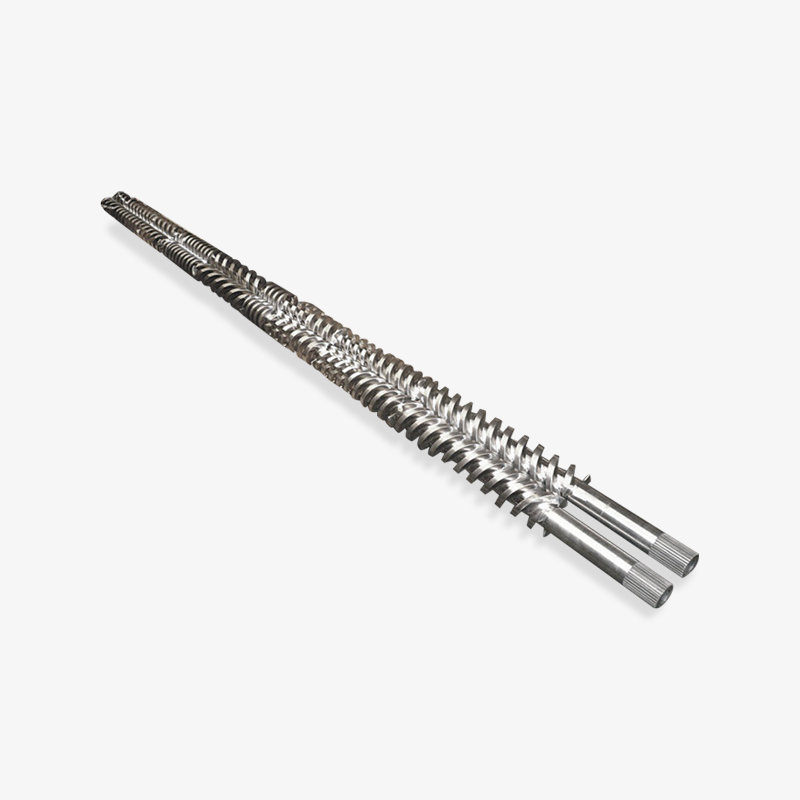
Les extrudeuses coniques à double vis fonctionnent différemment. Les vis sont plus larges à l’extrémité d’alimentation et plus étroites à l’extrémité de décharge, et le canon correspond à cette forme conique. Cette conception comprime le matériau progressivement, ce qui produit une fusion douce et sans cisaillement. Les machines coniques à double vis sont largement utilisées pour les tuyaux et profilés en PVC rigide, car le PVC est sensible à la chaleur et au cisaillement ; la géométrie conique maintient la température de fusion basse tout en offrant un rendement élevé à faible vitesse de vis.
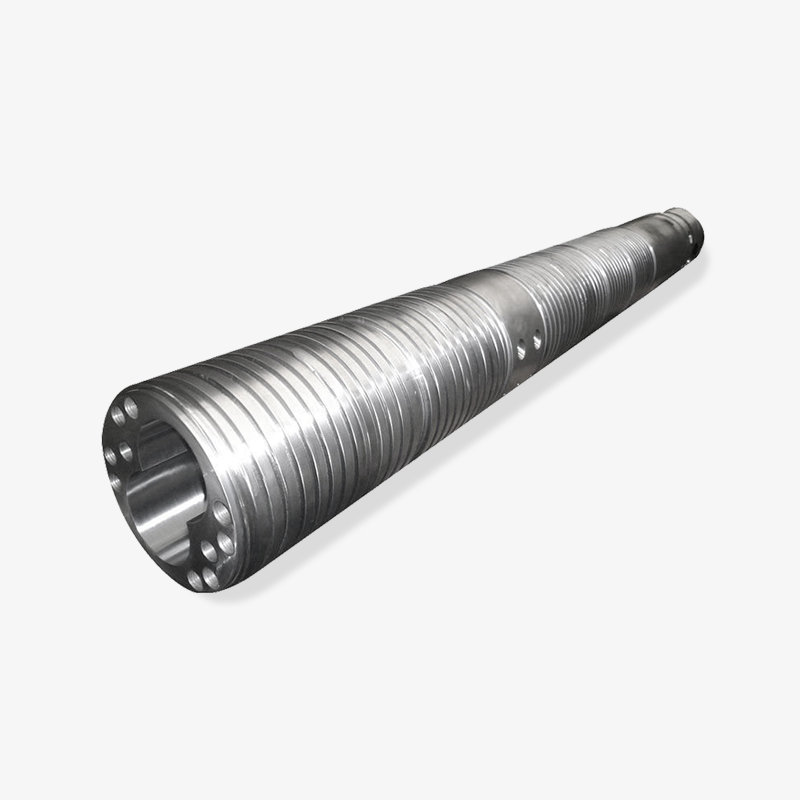
 Double vis conique et baril pour un traitement doux du PVC Les assemblages coniques à double vis et à barillet offrent une fusion à faible cisaillement, idéale pour les tuyaux et profilés en PVC rigide. L'acier allié de haute qualité avec une géométrie optimisée améliore l'uniformité du mélange tout en réduisant la consommation d'énergie et les coûts de maintenance. Voir le produit →
Pour les transformateurs, la distinction pratique peut être résumée comme suit : les doubles vis parallèles se mélangent mieux et sont idéales pour les composés, les mélanges maîtres et les pellets ; Les vis jumelées coniques fondent doucement et sont idéales pour la poudre et les profilés PVC. Les paires d'outils et de vis ne sont pas interchangeables entre les deux types, même lorsque le diamètre extérieur est le même, car la géométrie conique est unique à chaque modèle de machine.
Extrudeuses à rouleaux planétaires
Une extrudeuse à rouleaux planétaires est une conception spéciale qui occupe le juste milieu entre une simple vis et une double vis. La vis principale, appelée rouleau solaire ou axe central, est entourée de plusieurs axes planétaires plus petits qui tournent à l'intérieur d'un barillet doté d'une paroi intérieure rainurée. Le résultat est une très grande surface d’échange thermique sur une longueur compacte. Le matériau est cisaillé dans de nombreux petits espaces à la même température, ce qui donne une excellente uniformité thermique sans cisaillement mécanique élevé. Ces machines servent souvent de pompes à fusion dans les lignes de films et de feuilles, ou d'étape de mélange finale juste avant un changeur de tamis, où elles éliminent les agglomérats et les différences de température laissées par une vis unique en amont.
Extrudeuses spécialisées utilisées dans le traitement du caoutchouc et de la mousse
Les extrudeuses de caoutchouc, également appelées vis en caoutchouc à alimentation chaude ou à froid, sont conçues pour les composés de caoutchouc ; ils ont des vols plus profonds et des vitesses plus faibles pour éviter la surchauffe de l'élastomère. Pour le polyéthylène expansé, les transformateurs utilisent un ensemble de barils à vis d'extrusion de mousse EPE, optimisé pour injecter des agents gonflants dans la masse fondue à une pression stable. Il existe également des extrudeuses à vérin, qui poussent un bloc solide de matériau, tel que le PTFE ou l'UHMWPE, vers l'avant avec un piston plutôt qu'une vis rotative. Ces machines ne font pas fondre le polymère de la même manière que les machines à vis ; ils s'appuient sur une haute pression et une filière chauffée.
| Type d'extrudeuse | Disposition des vis | Rapport L/D typique | Idéal pour | Produits courants |
|---|---|---|---|---|
| Monovis | Une vis dans un baril | 20:1 à 34:1 | Livraison de matière fondue stable pour les polymères standards | Tuyaux, profilés, films, feuilles, revêtement de câbles |
| Double vis parallèle | Deux vis co-rotatives s'engrenant | 28:1 à 48:1 | Mélange et composition intenses | Masterbatch, composés, pellets recyclés |
| Bivis conique | Deux vis contrarotatives convergentes | 16:1 à 25:1 | Fusion douce des poudres sensibles à la chaleur | Tuyau PVC rigide, profilés, composite bois-plastique |
| Rouleau planétaire | Broche centrale avec satellites planétaires | 5:1 à 15:1 | Traitement thermique et homogénéisation de la matière fondue | Lignes de film et de feuille comme pompes de fusion |
| Alimentation à froid en caoutchouc | Une vis profonde | 8:1 à 16:1 | Extrusion de composés de caoutchouc non vulcanisés | Joints en caoutchouc, composants de pneus, joints |
| Extrudeuse à bélier | Entraînement à piston, pas de vis rotative | Sans objet | Polymères à haute viscosité qui fondent à peine | Tiges, tubes, profilés en PTFE et UHMWPE |
Le nom d'une extrudeuse vous indique la disposition des vis, et cette disposition détermine le matériau qu'elle peut traiter, l'énergie de mélange qu'elle peut fournir et les formes de produit qu'elle peut conserver de manière économique.
Vis et baril : les composants de base qui définissent une extrudeuse
Les concepteurs de machines et les techniciens de maintenance expérimentés vous diront que la véritable extrudeuse est la vis et le cylindre. Le moteur, la boîte de vitesses et le système de chauffage n'existent que pour faire tourner la vis et maintenir le fût à la bonne température. Si la paire vis/barillet fonctionne mal, rien en aval ne peut y remédier. Ce chapitre explique la géométrie, les matériaux et les fenêtres de traitement qui définissent la façon dont un ensemble vis-baril doit être compris.
Géométrie des vis : diamètre, rapport L/D et taux de compression
Le premier chiffre de toute fiche technique d’extrudeuse est le diamètre de la vis, généralement indiqué en millimètres. Par exemple, une extrudeuse monovis de 75 mm signifie que le diamètre extérieur de la vis est de 75 mm ; la capacité de sortie s'échelonne à peu près avec le carré du diamètre, de sorte qu'une vis de 90 mm peut fournir beaucoup plus de sortie à la même vitesse de vis. Le deuxième chiffre est le rapport L/D, le rapport entre la longueur du canon et le diamètre de la vis. Une vis de 75 mm avec un rapport L/D de 30 signifie que la longueur effective du canon est de 2 250 mm. Des machines plus longues offrent un temps de séjour plus long et une durée de mélange plus longue, ce qui est utile lorsque les additifs doivent être incorporés progressivement.
Le taux de compression est le rapport entre la profondeur du canal dans la zone d'alimentation et la profondeur du canal dans la zone de dosage. Il représente la force avec laquelle le matériau est comprimé lors de son déplacement le long de la vis. Une vis à usage général typique a un taux de compression de 2,5:1 à 3:1. Si le rapport est trop faible, la matière fondue n'est pas suffisamment pressurisée et le débit augmente ; s'il est trop élevé, la masse fondue surchauffe et le polymère se dégrade.
Construction du canon et revêtements internes
Le canon doit contenir une haute pression, conduire la chaleur uniformément et résister à l’usure. Les petites extrudeuses utilisent un corps monobloc en acier trempé avec un traitement de nitruration sur l'alésage. Les grandes machines et les machines qui utilisent des matériaux abrasifs ou corrosifs utilisent un corps bimétallique : une coque en acier solide avec un revêtement intérieur très dur appliqué par coulée centrifuge ou frittage. Les matériaux de revêtement les plus courants sont les alliages de fer à haute teneur en chrome et de carbure de tungstène.
L'usure du canon apparaît généralement en premier dans la zone d'alimentation, car le matériau y est encore solide et crée une friction élevée à travers les pellets. Pour les matériaux renforcés de fibres de verre, la zone d'usure élevée se déplace souvent vers la zone de dosage, où la vitesse de fusion est élevée et où les extrémités des fibres abrasent le métal. La corrosion, courante lors du traitement du PVC ou de certains retardateurs de flamme dégageant des gaz acides, attaque toute la longueur du canon. Le bon choix entre l'acier nitruré, l'acier bimétallique à haute teneur en chrome et le carbure de tungstène bimétallique dépend de la recette du matériau, et pas seulement du budget.
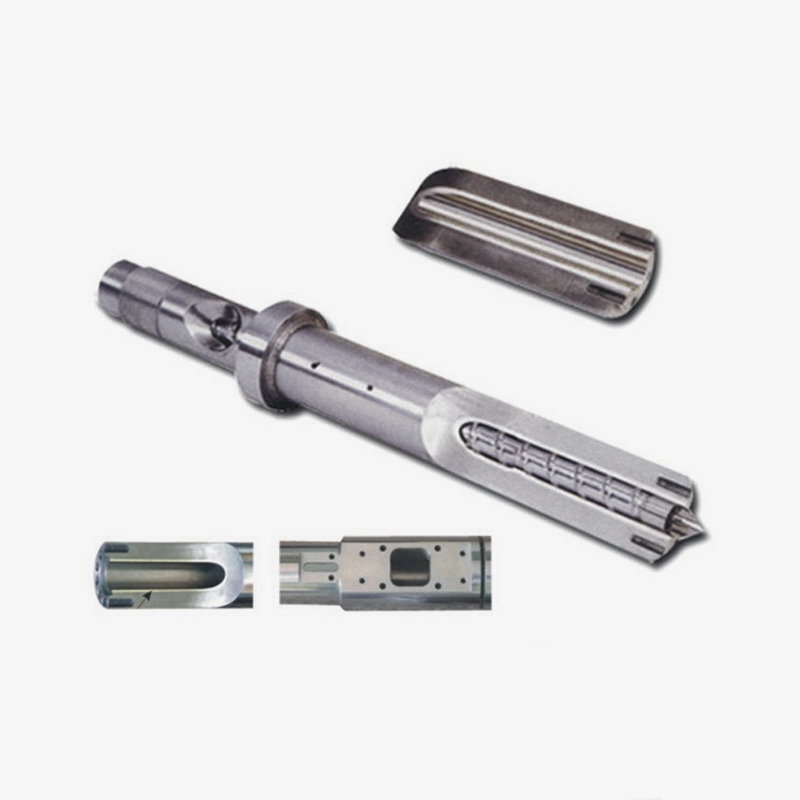
 Vis et baril bimétalliques pour matériaux abrasifs et corrosifs Les options de vis et de barillets bimétalliques en carbure de tungstène ou en alliages à base de nickel offrent une longue durée de vie aux plastiques corrosifs et renforcés de fibres de verre. La dureté jusqu'à HRC60-70 réduit la fréquence de remplacement et prend en charge un fonctionnement continu à haute température. Voir le produit →
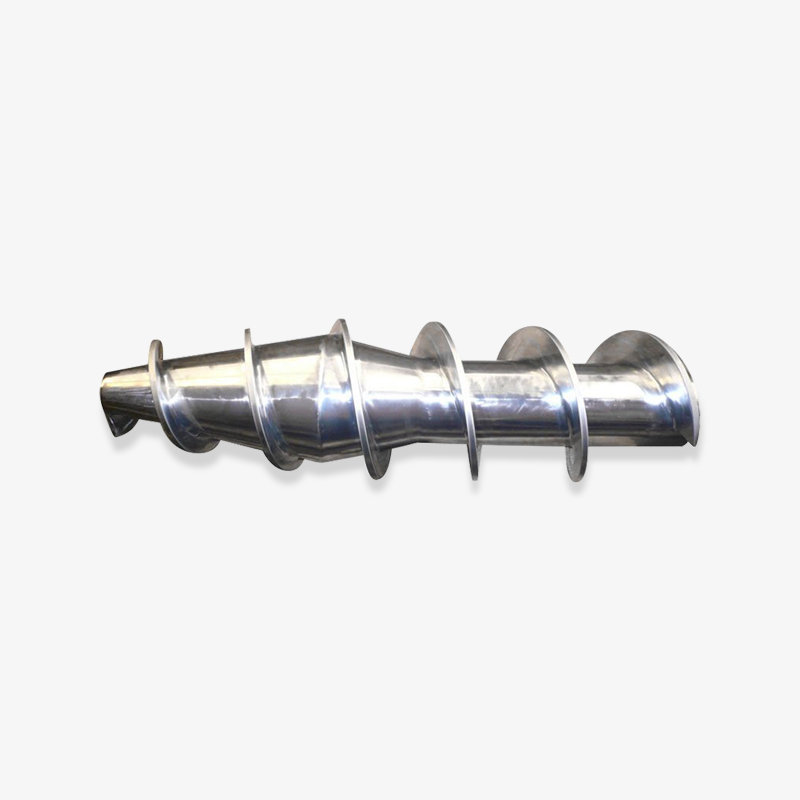
Les nuances d'acier à vis suivent la même philosophie. Les vis nitrurées sont durcies par un traitement de nitruration gazeuse et constituent une solution peu coûteuse pour les polymères standards. Pour les composés abrasifs, une vis bimétallique avec revêtement dur sur les bords de vol, ou un revêtement de protection complet, prolonge considérablement la durée de vie. Certains transformateurs choisissent une conception de vis interchangeables, également appelée vis modulaire, afin que la même machine puisse exécuter plusieurs recettes de produits en changeant uniquement la vis, une approche qui simplifie également la maintenance.
Choisir la fenêtre de traitement : pourquoi les paramètres de température du baril suivent le matériau
Les points de consigne de température du baril ne sont jamais arbitraires ; ils suivent la fenêtre de traitement du polymère. Chaque thermoplastique ramollit et fond dans une plage relativement étroite, et le fait de sortir de cette plage entraîne des problèmes de qualité visibles. Si le fût est trop froid, la matière fondue reste visqueuse et instable, provoquant une augmentation du débit et des granules non fondus dans le produit. Si le fût est trop chaud, le polymère se dégrade et le produit devient jaune, cassant ou gris délavé. Pour cette raison, toute définition significative de l’extrudeuse inclut l’idée d’un chemin de température contrôlé depuis la trémie jusqu’à la filière.
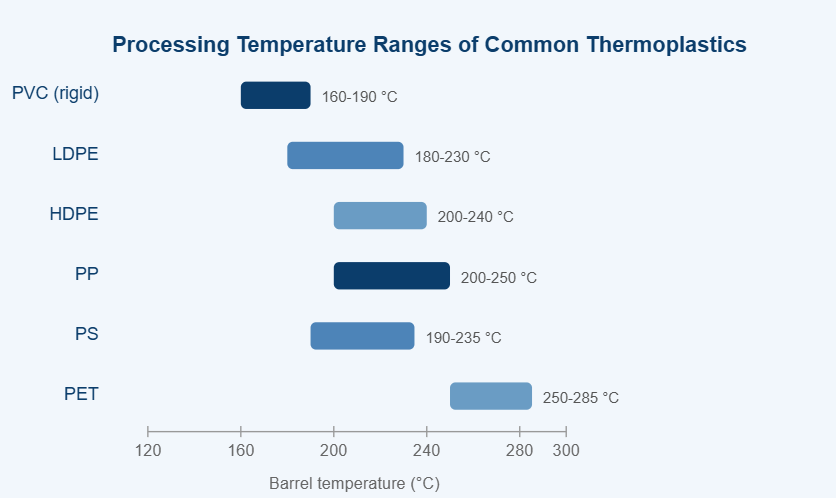
Fenêtres de température de fût typiques pour six thermoplastiques courants traités sur des extrudeuses à vis. Les points de consigne réels dépendent du temps de séjour, de la conception des vis et des packages de stabilisateurs.
Le tableau ci-dessus compare les fenêtres approximatives de température du fût pour six thermoplastiques qui sont régulièrement traités sur des extrudeuses monovis et bivis. Le premier message du graphique est que les plastiques courants ne sont pas interchangeables ; chaque résine exige sa propre région de température. Le PVC se situe à l’extrémité inférieure car il commence à se décomposer vers 200°C, libérant de l’acide chlorhydrique et se décolorant rapidement. Les polyéthylènes couvrent une fenêtre large et indulgente, c'est pourquoi le LDPE reste le matériau le plus facile à extruder pour un débutant. Le PEHD a besoin d'un point de consigne légèrement plus élevé que le LDPE pour éviter les cristaux non fondus dans le film. Le polypropylène se comporte de manière similaire avant dégradation, mais son point de fusion élevé signifie qu'une variation de quelques degrés seulement peut modifier clairement l'écoulement de la matière fondue. Le polystyrène tolère également la température, mais a tendance à nécessiter une bonne ventilation sur les machines plus grandes. Le PET nécessite les températures les plus élevées et doit être soigneusement séché avant l'extrusion, car l'humidité hydrolyse la chaîne polymère et réduit la viscosité. Les différentes fenêtres affectent directement la conception des vis : les matériaux à basse température tolèrent un cisaillement élevé, tandis que les matériaux à haute température exigent un profil de cisaillement plus faible et une zone de dosage plus longue. Par conséquent, lorsqu'un transformateur passe du PVC au PP sur la même machine, la pratique recommandée consiste à remplacer le jeu de vis et de barils par un autre conçu pour le nouveau polymère. Les fluctuations des matières premières, telles que les différents poids moléculaires, déplacent également la fenêtre idéale, de sorte qu'un opérateur expérimenté est toujours attentif à la tendance de la température de fusion, et pas seulement au point de consigne du baril. En bref, le tableau explique pourquoi la vis et le cylindre d'une extrudeuse ne sont jamais de taille unique.
Options résistantes à l'usure et traitements de surface
Boîtier nitruré
Surface d'azote durcie ; faible coût; adapté au traitement propre du PE et du PP.
Doublure bimétallique à haute teneur en chrome
Résistance équilibrée à l’usure et à la corrosion ; standard pour les composés chargés de talc et de carbonate de calcium.
Revêtement bimétallique en carbure de tungstène
Résistance à l’usure optimale pour les matériaux abrasifs en fibre de verre et chargés de minéraux.
Vis modulaire avec éléments d'usure remplaçables
Pour les transformateurs qui changent fréquemment de recette et souhaitent un coût de remplacement inférieur.
Le choix parmi ces options modifie le coût total de possession d’une machine. Un canon nitruré peut être réparé en décapant l'ancienne surface et en re-nitrifiant, mais un revêtement en carbure de tungstène usé nécessite généralement un nouveau canon. À l’inverse, une machine à grande production utilisant des composés de fibre de verre rentabilise généralement un revêtement en carbure de tungstène au cours d’une seule saison de production, car les temps d’arrêt sont réduits.
La vis et le canon forment une seule paire de travail ; la géométrie, la qualité de l'acier et le traitement de surface doivent tous être adaptés au polymère et à ses charges, et le tableau des températures de traitement est la carte pour ce choix.
Applications industrielles courantes des extrudeuses
Les extrudeuses apparaissent dans presque tous les secteurs de fabrication du plastique, mais les tâches qu'elles effectuent peuvent être regroupées en deux familles : le façonnage direct d'un profilé fini et le mélange de matériaux qui sont ensuite transformés en granulés, films ou autres produits semi-finis. Comprendre à quelle famille appartient votre application est essentiel lors de la lecture des fiches techniques des équipements.
| Façonnage direct des profils finis
| Composition et récupération
|
Une règle empirique utile : si le produit doit conserver une section transversale précise, choisissez un type d'extrudeuse connu pour son rendement stable et utilisez une vis conçue pour ce seul produit ; si le produit est un pellet ou un composé dont la composition exacte compte plus que sa forme, choisir une machine à mélange intensif et prévoir plus de temps d'entretien pour les changements de vis.
L’extrusion de mousse mérite une mention particulière car elle combine les deux familles. Un ensemble de barils à vis en mousse EPE doit d'abord faire fondre complètement le polymère, puis injecter un agent gonflant physique dans la masse fondue, puis maintenir la masse fondue sous haute pression jusqu'à la sortie de la filière. L'ensemble du profil de vis est optimisé pour ce trajet de pression, c'est pourquoi les transformateurs de mousse de polyéthylène n'utilisent pas de vis PE standard.
Les applications d'extrusion se divisent en mise en forme directe et en mélange intensif ; Choisir la mauvaise famille de machines signifie lutter contre le produit, la vis et le programme de maintenance dès le premier jour.
Comment sélectionner l'extrudeuse, la vis et le baril appropriés
La sélection d'une extrudeuse, ou le remplacement de sa vis et de son cylindre, est une décision qui doit être prise avec des numéros de fiche technique plutôt qu'avec des suppositions. Cinq facteurs pèsent le plus lourd dans la balance.
- Recette et forme du matériel : type de résine, additifs, charges, contenu recyclé et si l'aliment est constitué de granulés vierges ou de poudre.
- Cible de sortie : kg/h requis, qui définit le diamètre minimum de la vis et la puissance d'entraînement. Doubler le diamètre de la vis quadruple grossièrement la capacité de pompage à la même vitesse de vis.
- Exigences de qualité de fonte : tolérances sur l'épaisseur de la paroi, la répartition des charges et la couleur ; des tolérances exigeantes nécessitent un rapport L/D plus long et éventuellement une barrière ou une vis de mélange.
- Environnement d’usure et de corrosion : Les charges abrasives telles que la fibre de verre, le talc et le dioxyde de titane, ainsi que les sous-produits corrosifs tels que les gaz de décomposition du PVC, permettent de choisir entre les matériaux nitrurés et bimétalliques.
- Interface machine existante : les dimensions de la bride, la hauteur de l'axe central, la rainure d'entraînement, les zones de chauffage et le logiciel de contrôle doivent correspondre exactement.
| Facteur | Que vérifier | Conséquence d'un mauvais choix |
|---|---|---|
| Recette de polymère | Indice de fusion, additifs, pourcentage de charge, dégradabilité | Surchauffe, usure des vis ou mauvaise dispersion |
| Sortie | kg/h pour une vitesse de vis et une contre-pression données | La ligne ne peut pas atteindre l'objectif de production |
| Rapport L/D | Rapport longueur/diamètre nécessaire à la recette | Un L/D court signifie une fusion instable ; un L/D long risque de provoquer des dommages dus à la chaleur |
| Taux de compression | Correspondre au type de polymère et à la densité apparente | Granules gonflés, brûlants ou non fondus |
| Protection contre l'usure | Type de revêtement pour le canon et revêtement pour la vis | Usure prématurée et contamination du produit par des particules métalliques |
| Ajustement géométrique | Diamètre, longueur hors tout, rainure de clavette, zones de chauffage, bride | La machine ne peut pas être installée ou les fuites fondent |
Travailler avec un fabricant de vis et de barils
Étant donné que la vis et le canon sont des pièces personnalisées, les meilleurs résultats proviennent d'une collaboration avec un fabricant qui pose les bonnes questions avant de proposer un devis. Un compétent fabricant de composants de machines en plastique vous demandera la marque de la machine, le diamètre de la vis, le rapport L/D, l'objectif de sortie, le polymère et les additifs que vous utilisez, ainsi que le mode de défaillance actuel, qu'il s'agisse d'usure, de corrosion ou d'un mauvais mélange. Ils doivent également se mettre d'accord sur les mesures exactes du dessin, car une dimension d'un demi-millimètre peut modifier le rendement et le comportement de fusion. Sur de nombreux marchés d'exportation, les transformateurs achètent des jeux de vis-barils directement auprès du fabricant pour éviter la majoration des grossistes intermédiaires, et ils reçoivent en même temps une aide à l'application.
Dans notre propre atelier, créé en 1990 et qui a servi des clients aux États-Unis, en Allemagne, à Dubaï, au Vietnam et en Thaïlande, nous constatons souvent la même erreur : un transformateur achète une extrudeuse complète auprès d'un fournisseur et achète plus tard des jeux de vis-barils auprès d'une autre source, s'attendant à ce qu'ils soient interchangeables. En pratique, les jeux de vis et de canons doivent être produits par paire appariée, avec le jeu radial et les tolérances de vol corrects. Lorsqu'ils sont adaptés, le rendement par tour reste stable et la machine fonctionne silencieusement ; lorsqu’ils ne le sont pas, vous remarquez des surtensions, des fluctuations de température et une usure rapide.
La sélection d'un jeu de vis et de canons commence par cinq chiffres : le matériau, le rendement, la qualité de la fonte, l'environnement d'usure et l'interface machine ; il se termine par une paire de composants personnalisés.
Entretien, usure et durée de vie
Même une extrudeuse correctement sélectionnée s'use. La vis et le barillet sont des pièces de machine à contact, et chaque tour de vis produit une petite quantité de friction contre la paroi du barillet et contre le matériau. La vraie question n’est pas de savoir si l’usure va se produire mais à quelle vitesse et dans quelle zone.
Les mécanismes d'usure les plus courants
- Usure abrasive due aux charges : les fibres de verre, le carbonate de calcium, le talc et le dioxyde de titane agissent comme du papier de verre à l'intérieur du canon.
- Usure corrosive due aux sous-produits acides : la décomposition du PVC libère de l'acide chlorhydrique ; les ignifuges et certains polymères biosourcés libèrent d’autres composés agressifs.
- Contact métal sur métal causé par un désalignement, des vis pliées ou des charges latérales excessives ; c'est le moyen le plus rapide de détruire les deux parties.
- Érosion au niveau de la zone de dosage et des bords de fuite due à une vitesse de fusion élevée, plus visible sur les composés renforcés ou les résines à haute température.
Symptômes indiquant une usure
- Le rendement chute de 10 % ou plus à la même vitesse de vis et à la même contre-pression.
- La température de fusion commence à fluctuer sans changement dans les points de consigne.
- Une variation de l’épaisseur du produit apparaît, notamment le long d’un côté de la filière.
- Des points noirs ou des stries sombres apparaissent dans la fonte ; les matériaux coincés dans les poches usées se dégradent avec le temps.
- Des bourrages de vis, un bruit inhabituel ou un ampérage élevé du moteur indiquent une interférence mécanique.
Une routine de maintenance préventive de base
- Mesurez le diamètre extérieur de la vis et le diamètre de l'alésage du canon au niveau des zones d'alimentation, de compression et de dosage tous les 6 à 12 mois, en fonction du matériau.
- Tenir des registres de la sortie par tour de vis ; une lente tendance à la baisse est plus fiable qu’une seule mesure.
- Purgez soigneusement la machine avant l'arrêt, en particulier lors de l'utilisation de PVC ou d'autres matériaux corrosifs.
- Inspectez les bords de la vis pour déceler des arrondis ou des fissures et l'alésage du canon pour déceler des rayures ou une surface rugueuse.
- Vérifiez l'alignement entre la boîte de vitesses et le canon et vérifiez que la vis est droite.
- Travaillez avec un fournisseur fiable de pièces de rechange et gardez un jeu de barils à vis de rechange prêt pour les lignes critiques.
L'entretien de routine prolonge la durée de vie, mais en fin de compte, chaque jeu de vis et de barillet atteint une limite. Une règle générale dans l'industrie est qu'une vis nitrurée dure un à deux ans dans de bonnes conditions ; une vis bimétallique peut durer de trois à cinq ans ou plus en service abrasif. Lorsque l'alésage du canon est agrandi de plus d'environ 0,3 à 0,5 mm au-delà de la dimension d'origine, un nouvel ensemble adapté est généralement plus économique qu'un reconditionnement.
L'usure dans une extrudeuse n'est pas une urgence ; il s'agit d'une condition normale qui peut être suivie, planifiée et ralentie par une sélection correcte des matériaux et une routine de mesure simple.
Foire aux questions sur les extrudeuses
Ce sont les questions que se posent le plus souvent les opérateurs et les équipes achats lorsqu’ils débutent dans l’extrusion.
Quelle est la définition simple d’une extrudeuse ?
En termes simples, l'extrudeuse dans la production de plastiques est une machine qui fond et pompe en continu la matière plastique à travers une filière pour créer un produit long avec une section transversale constante. En une phrase : la matière première entre d’un côté, la matière fondue et sous pression sort de l’autre, et une vis à l’intérieur du baril chauffé effectue la poussée et le mélange. Le même terme est utilisé dans l'extrusion de métaux, mais dans le domaine des plastiques, « extrudeuse » désigne presque toujours une extrudeuse à vis dotée d'un barillet et d'une vis rotative.
Quelle est la différence entre une extrudeuse et une machine de moulage par injection ?
Une extrudeuse fonctionne en continu et produit des profils, des films, des feuilles ou des pellets sans fin. Une machine de moulage par injection fonctionne par intermittence : elle fait fondre le polymère avec une vis, injecte la masse fondue dans un moule fermé, maintient la pression, puis ouvre le moule et éjecte la pièce. De nombreux processeurs possèdent les deux types. L'ensemble vis-baril d'une machine de moulage par injection est similaire mais généralement plus court et conçu pour un mouvement alternatif, il ne peut donc pas être simplement remplacé par une vis d'extrudeuse.
À quoi sert réellement la vis à l’intérieur d’une extrudeuse ?
La vis a trois tâches : transporter le matériau solide vers l’avant, le faire fondre et créer de la pression. Cela ressemble à une simple spirale, mais la profondeur de son canal, son pas de vol et sa longueur déterminent la quantité de chaleur générée par la friction, la qualité du mélange des additifs et la stabilité de la sortie. Un petit changement du taux de compression peut modifier la température de fusion de plusieurs degrés, c'est pourquoi la vis est considérée comme le cœur de la machine.
Quels matériaux peuvent être traités sur une extrudeuse ?
La plupart des thermoplastiques : PE, PP, PVC, PS, ABS, PA, PET, et de nombreux copolymères, ainsi que les mélanges de caoutchouc et certains produits à base de pâte alimentaire de l'industrie agroalimentaire. Les facteurs limitants sont l'écoulement à l'état fondu, la stabilité thermique et la corrosion du canon. Les matériaux qui se décomposent à proximité de leur point de fusion, comme le PVC, nécessitent des conceptions de vis à faible cisaillement ; les matériaux à très haute viscosité à l'état fondu, tels que le PTFE, nécessitent un équipement spécial de type vérin plutôt qu'une vis normale.
Monovis ou double vis : quel est le meilleur ?
Ni l’un ni l’autre n’est universellement meilleur ; les deux types répondent à des questions différentes. Si votre travail consiste simplement à produire des tuyaux ou des films, une extrudeuse monovis est peu coûteuse et facile à utiliser. Si vous devez mélanger des pigments, des charges ou du contenu recyclé dans le polymère, ou si vous introduisez de la poudre au lieu de granulés, une extrudeuse à double vis est plus efficace. Pour la poudre de PVC, de nombreux transformateurs dans le monde choisissent une double vis conique car elle permet une fusion douce à un rendement élevé. Le terme « meilleur » dépend de votre recette, de votre objectif de sortie et des tolérances du produit.
Combien de temps durent les vis et les barils de l'extrudeuse ?
La durée de vie varie de moins d'un an à plus de cinq ans, en fonction de la teneur en abrasif et corrosif du matériau, de la température du canon, de la vitesse de la vis et du soin avec lequel la machine est entretenue. L'utilisation de composés renforcés de fibres de verre avec un corps nitruré produit souvent une usure visible en une seule saison ; un revêtement bimétallique en carbure de tungstène dans le même service peut durer plusieurs fois plus longtemps. La méthode intelligente consiste à mesurer périodiquement le diamètre de la vis et l’alésage du canon et à remplacer l’ensemble lorsque le débit chute ou qu’une variation d’épaisseur apparaît.
La définition pratique d'une extrudeuse est une machine de fusion et de pompage en continu, et sa véritable identité est déterminée par la paire vis-baril à l'intérieur.
Comprendre la signification du mot extrudeuse ne nécessite pas un diplôme en ingénierie des polymères, mais nécessite le bon modèle mental. Une fois que vous voyez la machine comme un pipeline continu en cinq étapes : alimentation, fusion, mélange, dosage et formage, chaque fiche technique, chaque liste de pièces de rechange et chaque conversation de dépannage devient plus transparente.
Avec plus de trois décennies d'expérience dans la production d'ensembles de fûts à vis monovis, jumeaux parallèles, jumeaux coniques, planétaires et bimétalliques, notre société fournit à la fois des composants uniques et des solutions complètes de fûts à vis aux constructeurs de machines pour le plastique et aux transformateurs de matières plastiques. Si votre ligne actuelle souffre d'une production élevée, d'une fusion inégale ou d'une usure rapide des vis, envoyez-nous la marque de la machine et la recette du produit, et nous vous recommanderons le jeu de barillets de vis qui convient à la fois à votre machine et à votre budget.
Une paire de vis et de barillet de haute qualité constitue l'amélioration de performances la plus économique qu'un processeur puisse effectuer : elle améliore en même temps la stabilité de la sortie, les tolérances du produit, l'efficacité énergétique et l'intervalle de remplacement.
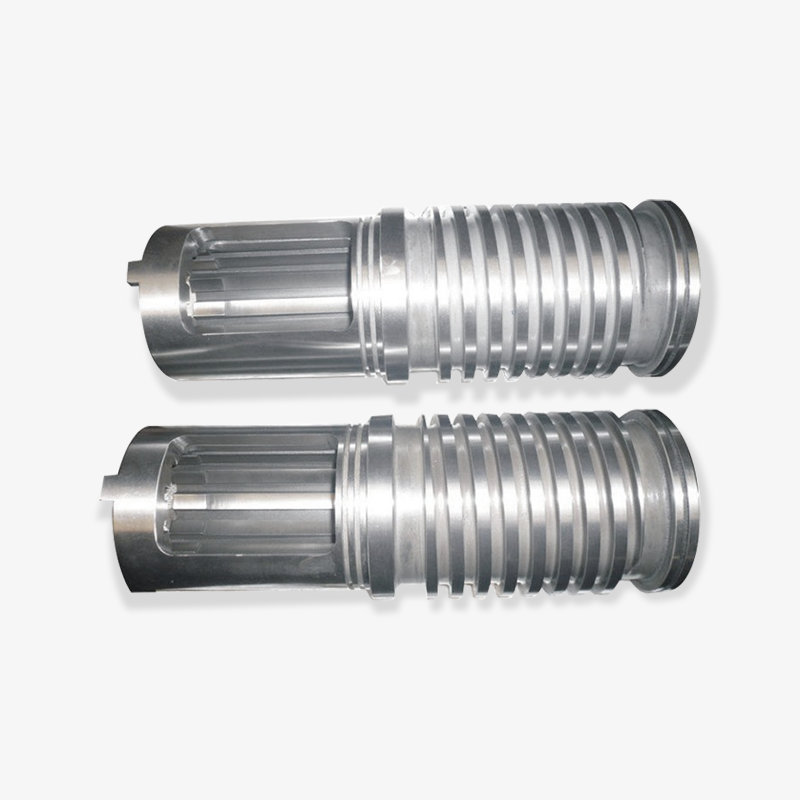
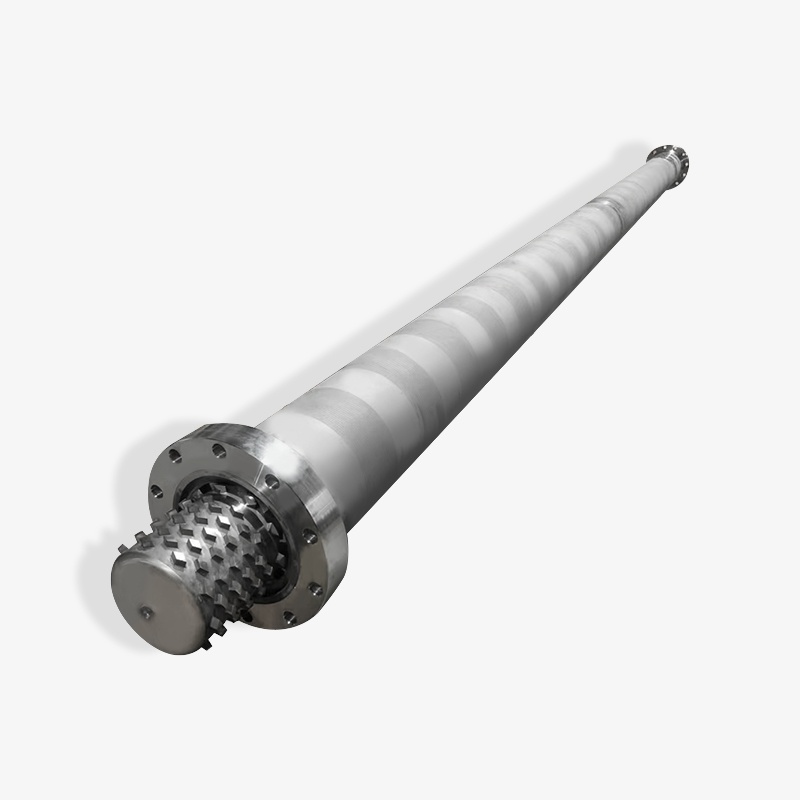
Affichage de roulement sélectionné


 浙公网安备 33090202000520 号
